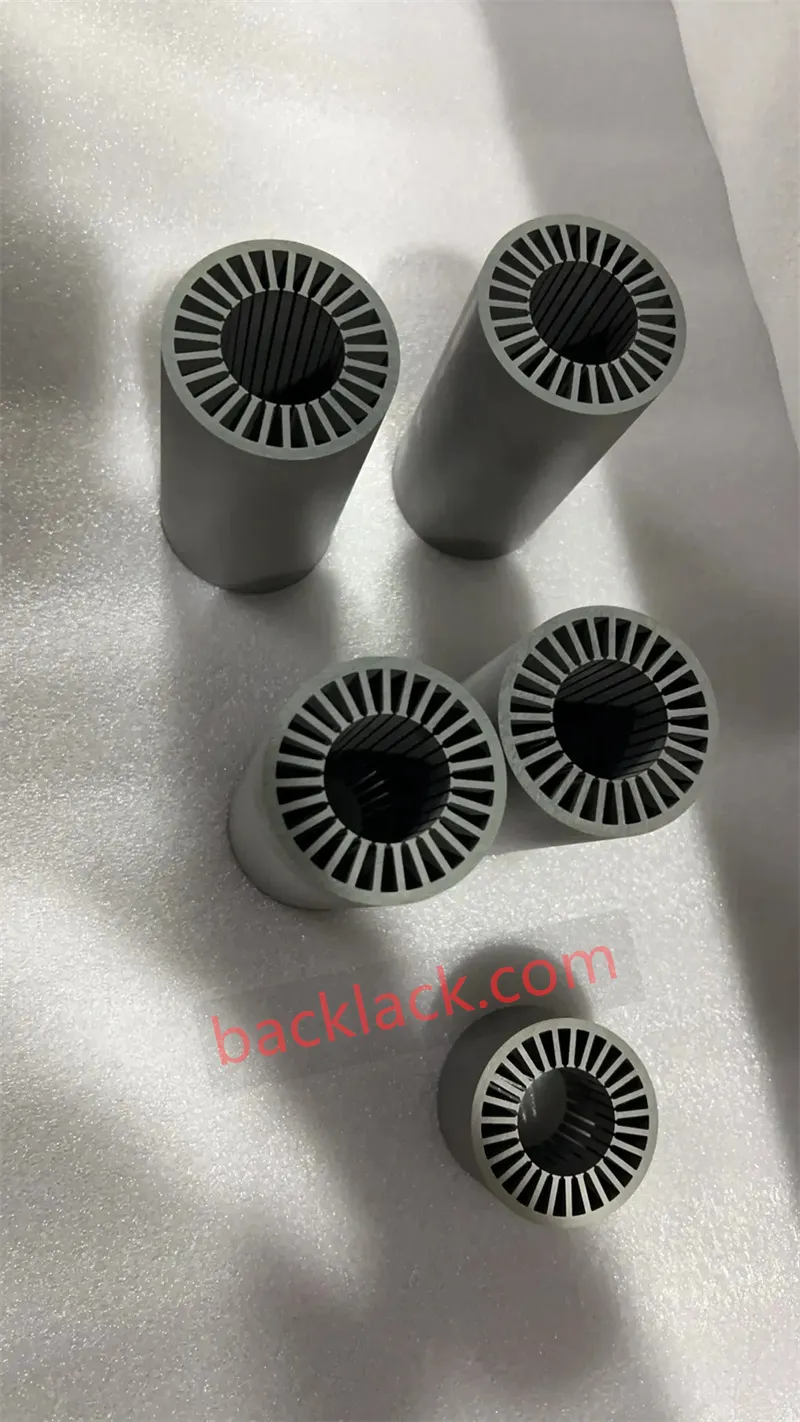
Bei modernen bürstenlosen Gleichstrommotoren (BLDC), Hochgeschwindigkeits-Servoantrieben und fortschrittlichen Permanentmagnet-Motorsystemen stehen Konstrukteure häufig vor einer kritischen Herausforderung: übermäßiges elektromagnetisches Rauschen, spürbare Drehmomentwelligkeit und das Risiko einer Statorverformung oder einer Lockerung der Laminierung bei schräger Nutstapelung.
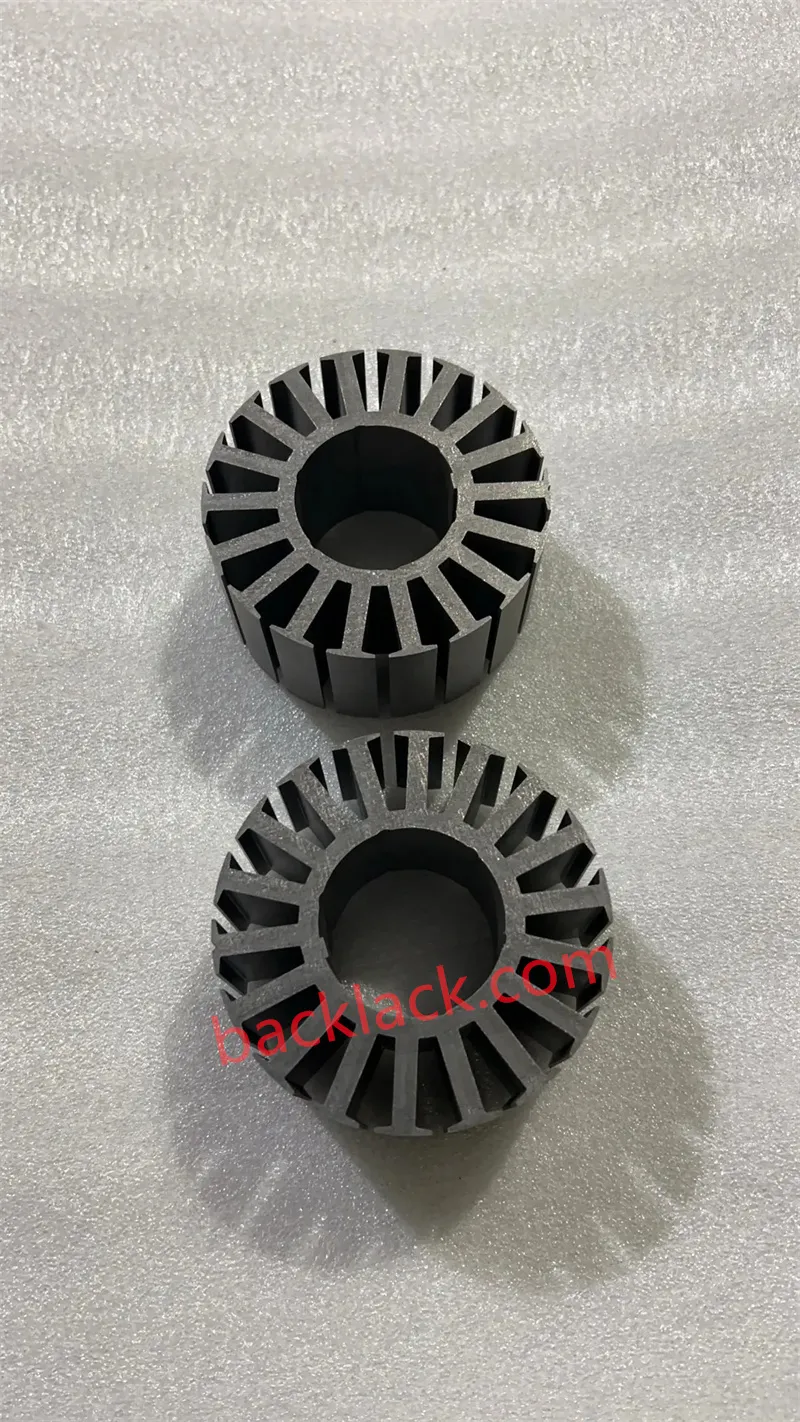
Wie können Ingenieure gleichzeitig die elektromagnetische Leistung, NVH (Noise, Vibration, and Harshness) und die mechanische Struktursteifigkeit optimieren? Die Antwort ist einfach: Die Kombination eines schrägen Statordesigns mit der selbstklebenden Laminierungstechnologie von Backlack bietet eine der kostengünstigsten und leistungsstärksten Lösungen, die es bei der kundenspezifischen Stator- und Rotorkernfertigung gibt.
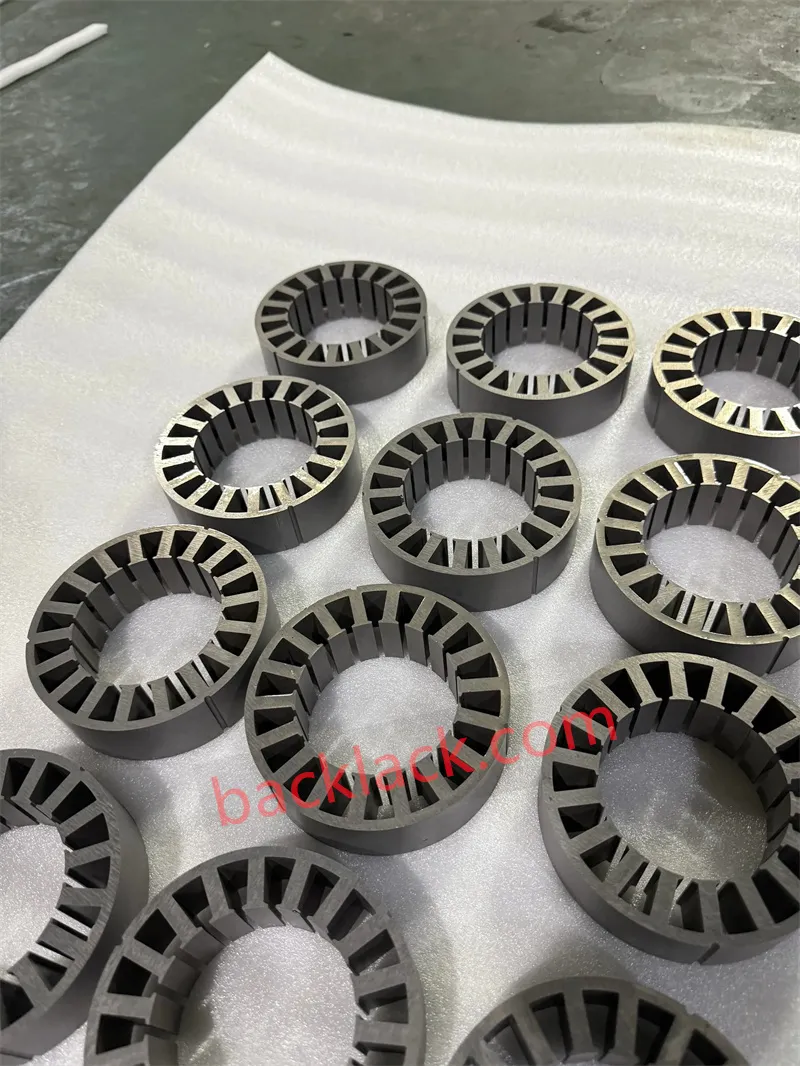
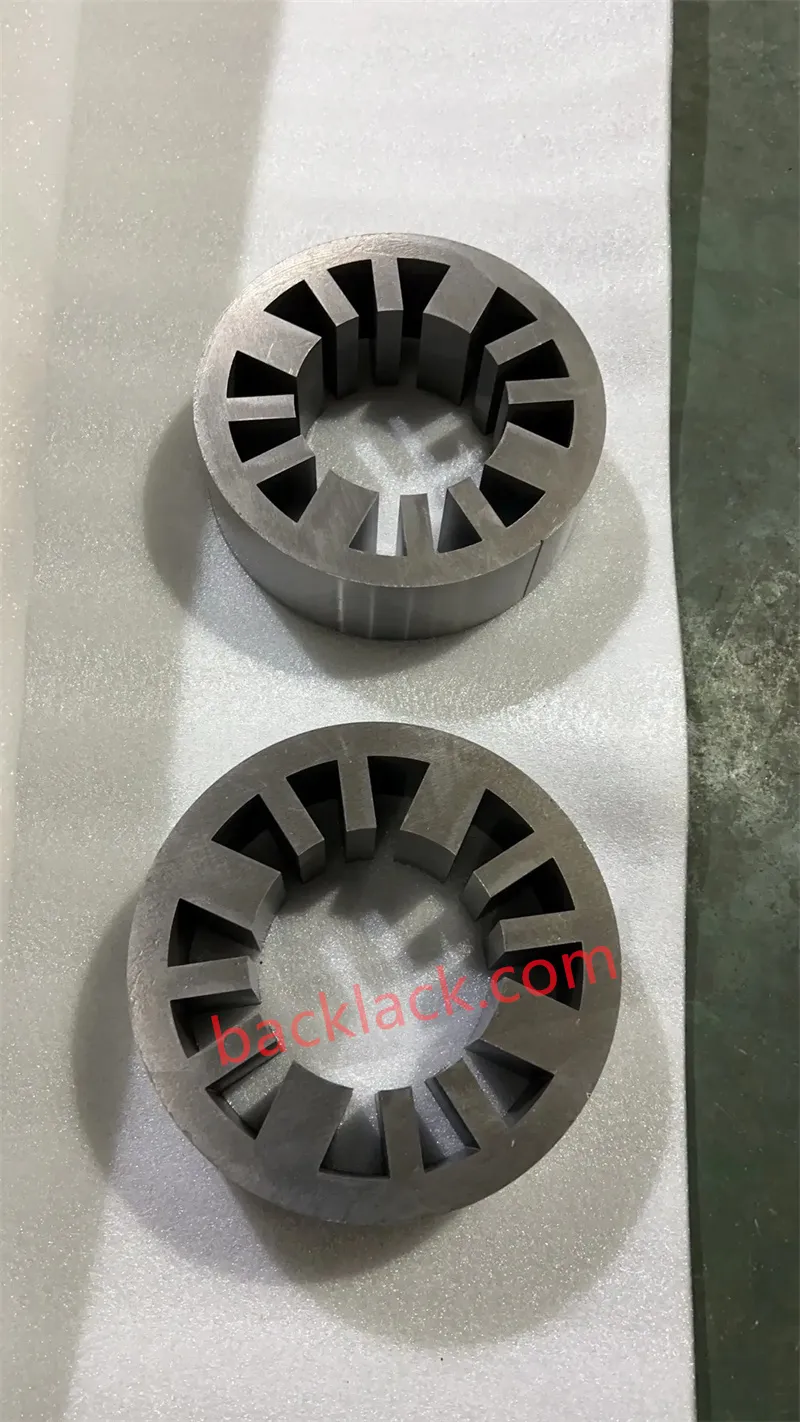
Als Hersteller von Präzisionsmotorkernen, der sich auf kundenspezifische Motorstator- und Rotorbleche spezialisiert hat, verfügt die YOUYOU Company über umfassende technische Erfahrung im Präzisionsstanzen von Schrägschlitzen und in der thermischen Aushärtung von selbstklebenden Siliziumstahlblechen in der Form. Dieser Artikel untersucht die Synergien dieser „Goldenen Kombination“ und zeigt, wie wir schlüsselfertige Lösungen vom Rapid Prototyping bis zur Großserienproduktion für globale Kunden liefern.
1. Designvergleich: Stator mit geradem Schlitz vs. Stator mit spiralförmigem Schrägschlitz
Bei bürstenlosen Permanentmagnetmotoren hat die Wahl der richtigen Zahn- und Nuttopologie direkten Einfluss auf das Rastmoment, die NVH-Werte und die allgemeine Machbarkeit der Fertigung. Die folgende Matrix veranschaulicht die Kompromisse zwischen geraden und schrägen Schlitzdesigns:
| Vergleichsdimension | Gerades Schlitzdesign | Spiralförmiges Schlitzdesign |
|---|---|---|
| Nutzung des magnetischen Flusses | 100 % maximale Leistung Paralleler Flusspfad, der die Sättigungsfähigkeit von Elektrostahl voll ausnutzt. |
~90 %–95 % Auslastung Axiale Flusskomponenten neigen den Magnetpfad, was zu einer leichten lokalen Verringerung des effektiven Flusses führt. |
| Rastmoment und Welligkeit | Höher Ausgeprägter Schlitzeffekt; erfordert fortschrittliche Antriebssteuerungsalgorithmen, um Drehmomentschwankungen bei niedriger Drehzahl zu glätten. |
Extrem niedrig Reduziert das Rastmoment und Oberschwingungen höherer Ordnung erheblich und sorgt so für eine flüsterleise, extrem sanfte Rotation. |
| Eisenverlust und Hochfrequenzerwärmung | Geringere Verluste Minimaler Streufluss und Endleckage; Hysterese und Wirbelstromverluste bleiben gut kontrolliert. |
Etwas höher Querfluss- und Streufelder erhöhen Streuverluste und örtliche Wärmeentwicklung bei hohen Frequenzen. |
| Machbarkeit des Stanzens und Stapelns | Standard / High Yield Kompatibel mit Standard-Präzisionsstanzen und Backlack-Bonding bei überschaubarem Werkzeugverschleiß. |
Äußerst anspruchsvoll In hohem Maße abhängig von präziser Stufenschrägstellung, speziellen Indexierungswerkzeugen oder selbstklebender Verriegelungstechnologie. |
| Spannungs- und Geometriewiederherstellung | Vollständige Wiederherstellung Die symmetrische Geometrie ermöglicht einen vollständigen Restspannungsabbau beim Präzisionsstapeln oder Glühen. |
Stressempfindlich Eine erzwungene mechanische Schrägstellung führt zu starker Scherbeanspruchung, die eine strenge Stapelkontrolle erfordert. |
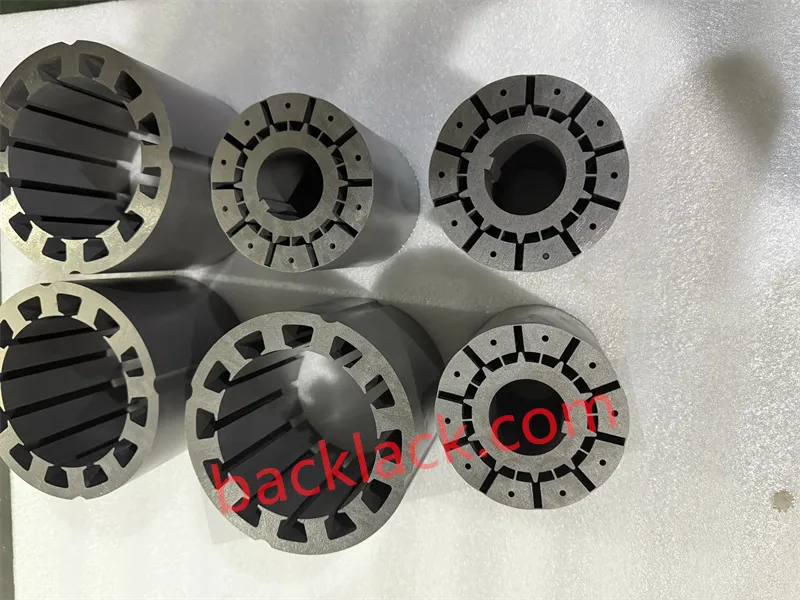
Technische Herausforderung beim Stanzen schräger Schlitze: Eine schräge Lamellenstapelung erfordert außergewöhnlich enge Winkeltoleranzen und Stanzpräzision. Wenn die Toleranzen des Rotationsschrägwinkels während des Stapelns abweichen, bricht die Konsistenz des Schlitzprofils zusammen, was zu unerwünschten Kernverlusten führt. Herkömmliche Stapelmethoden wie ineinandergreifende Laschen oder Umfangsschweißen gewährleisten keine zuverlässige Präzision und erhöhen gleichzeitig die Komplexität der Werkzeuge.
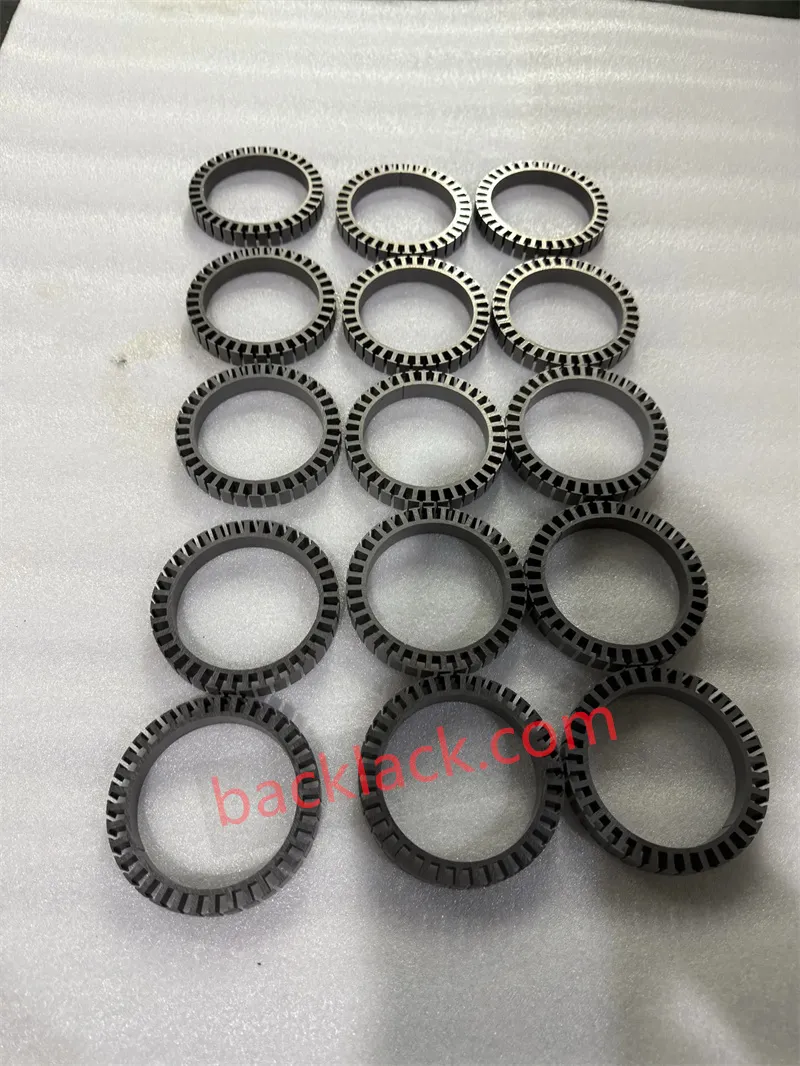
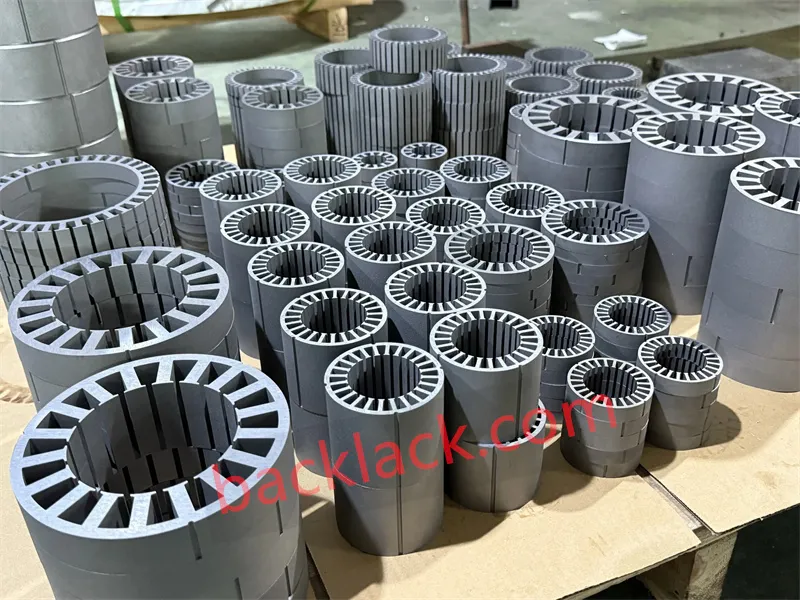
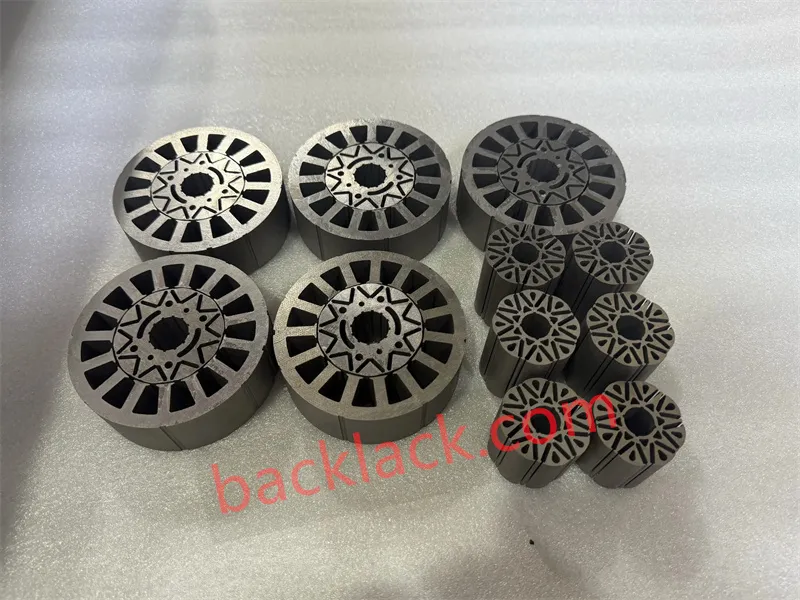
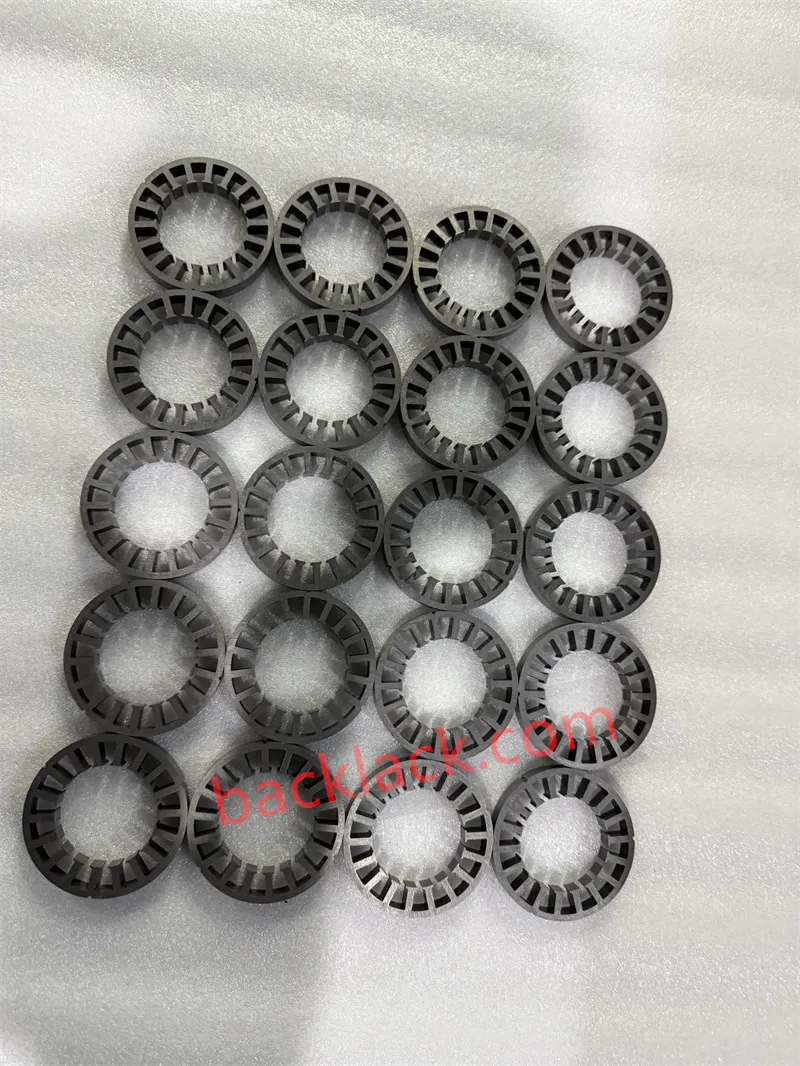
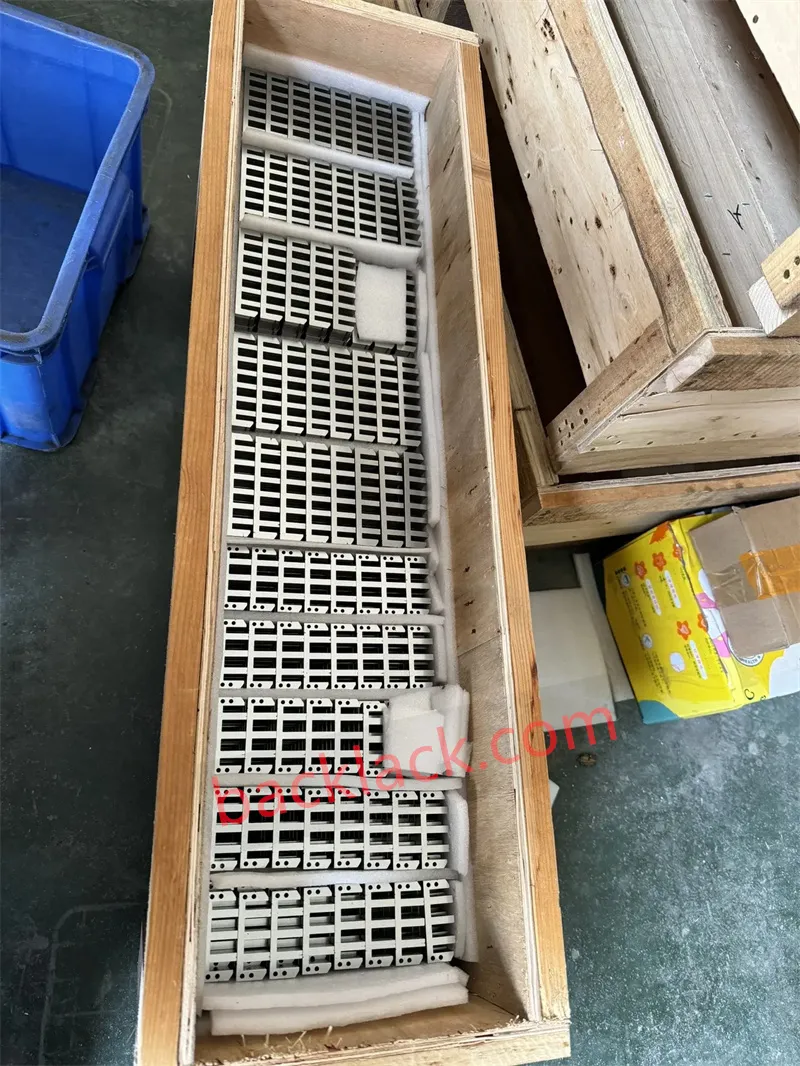
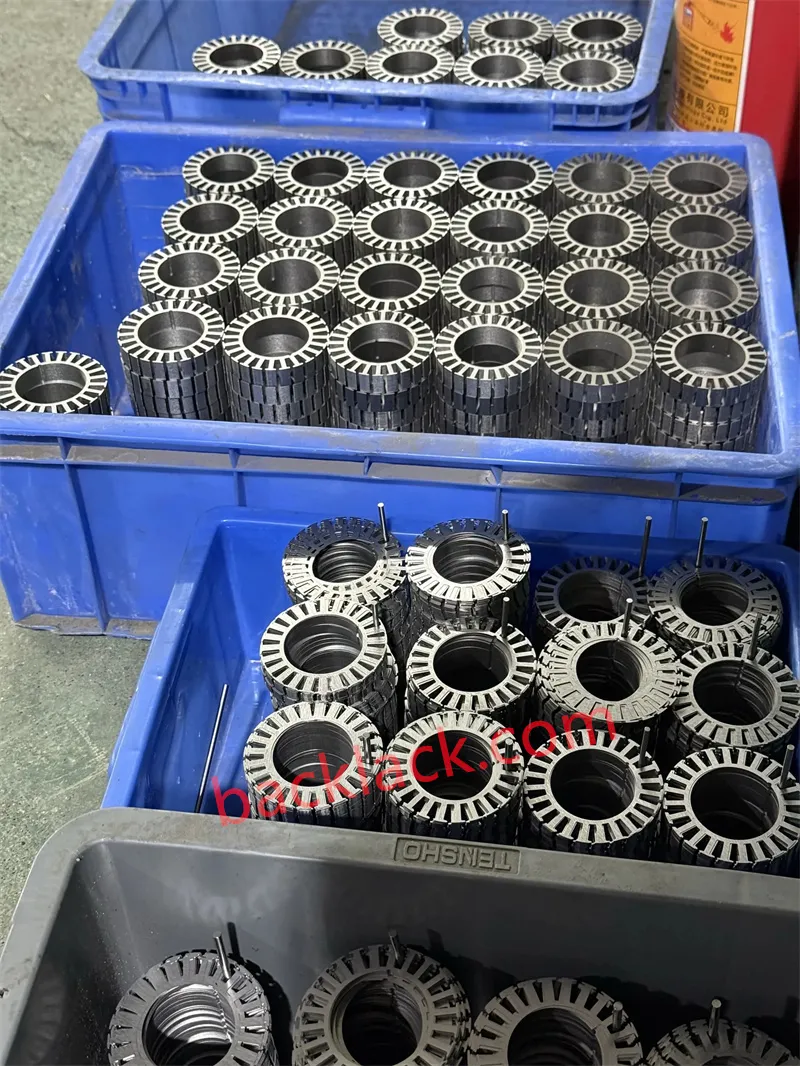
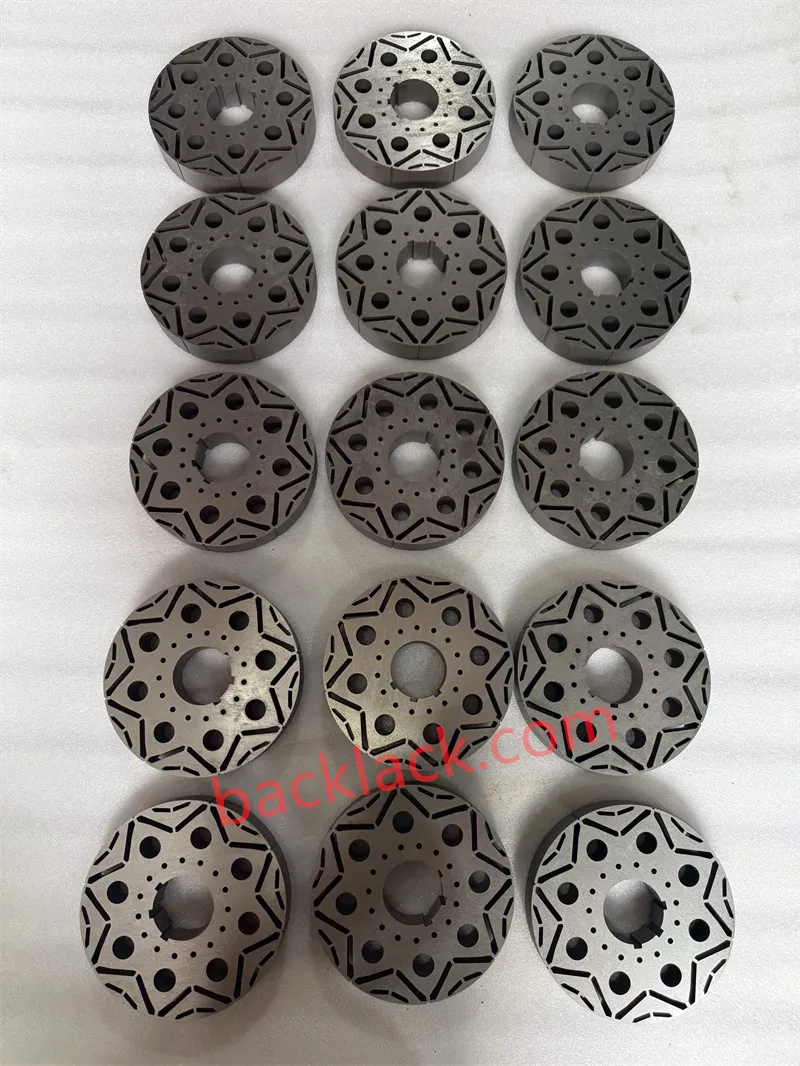
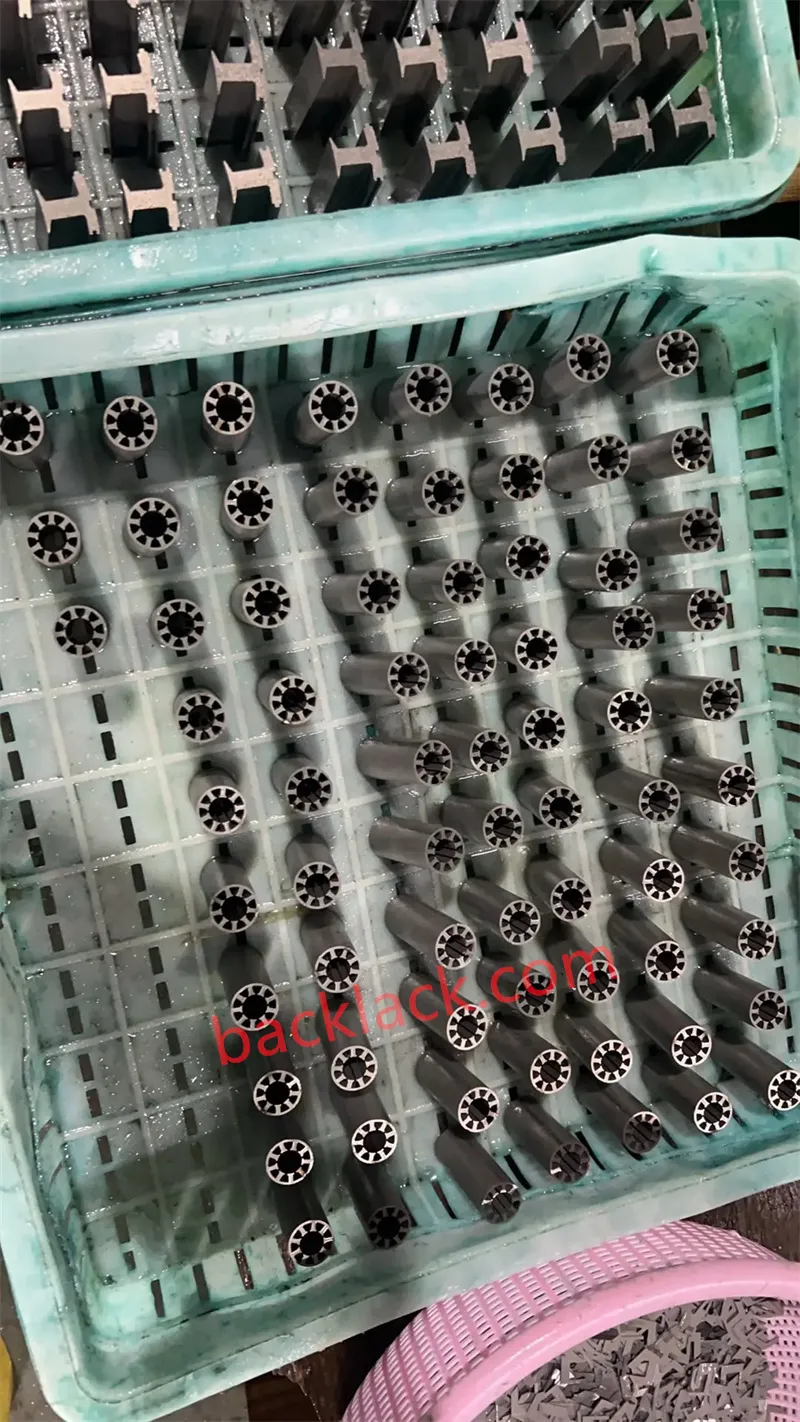
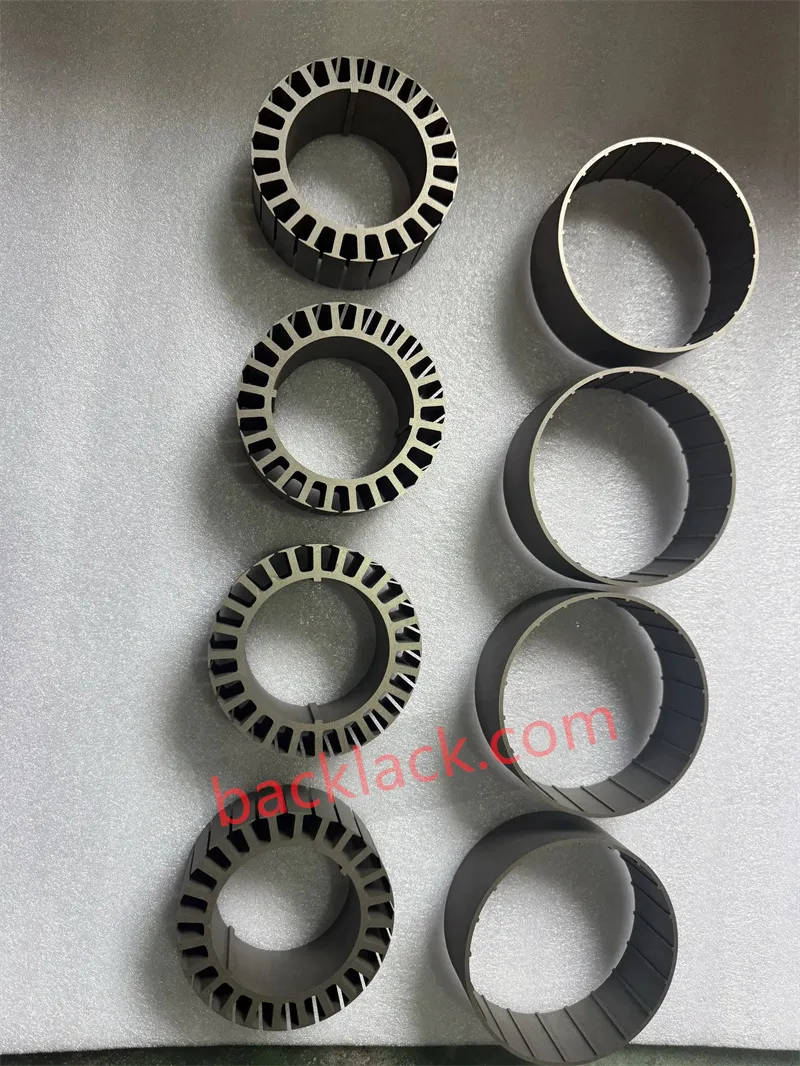
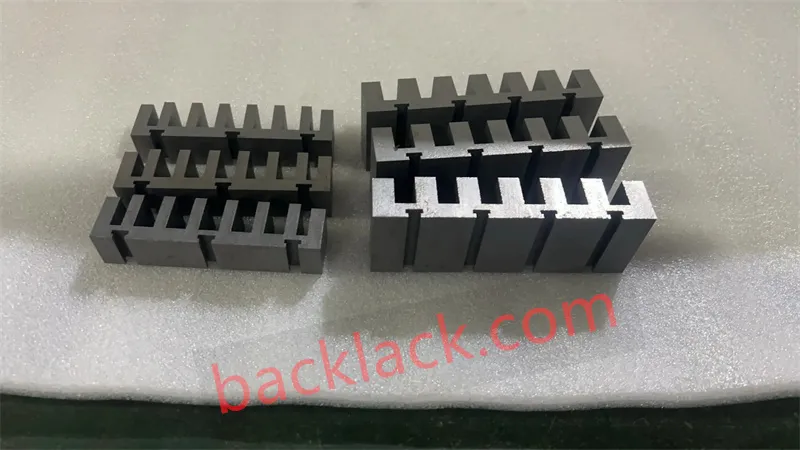
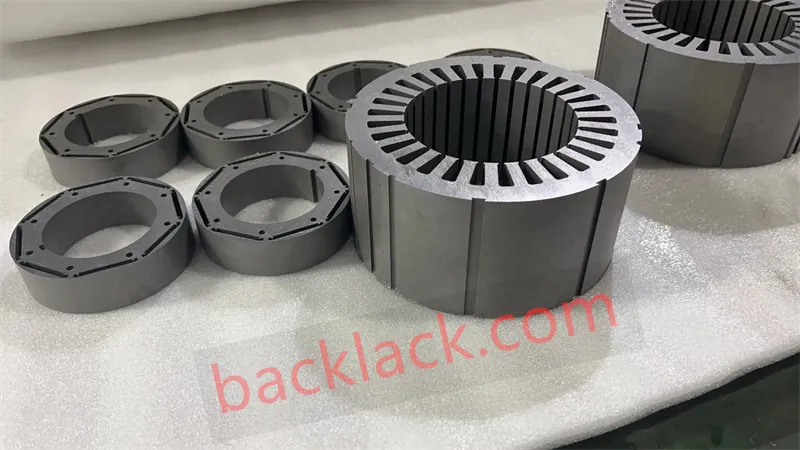
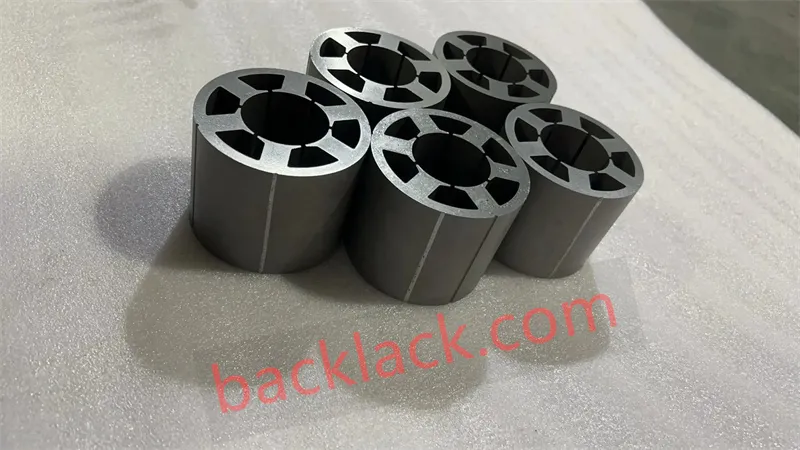
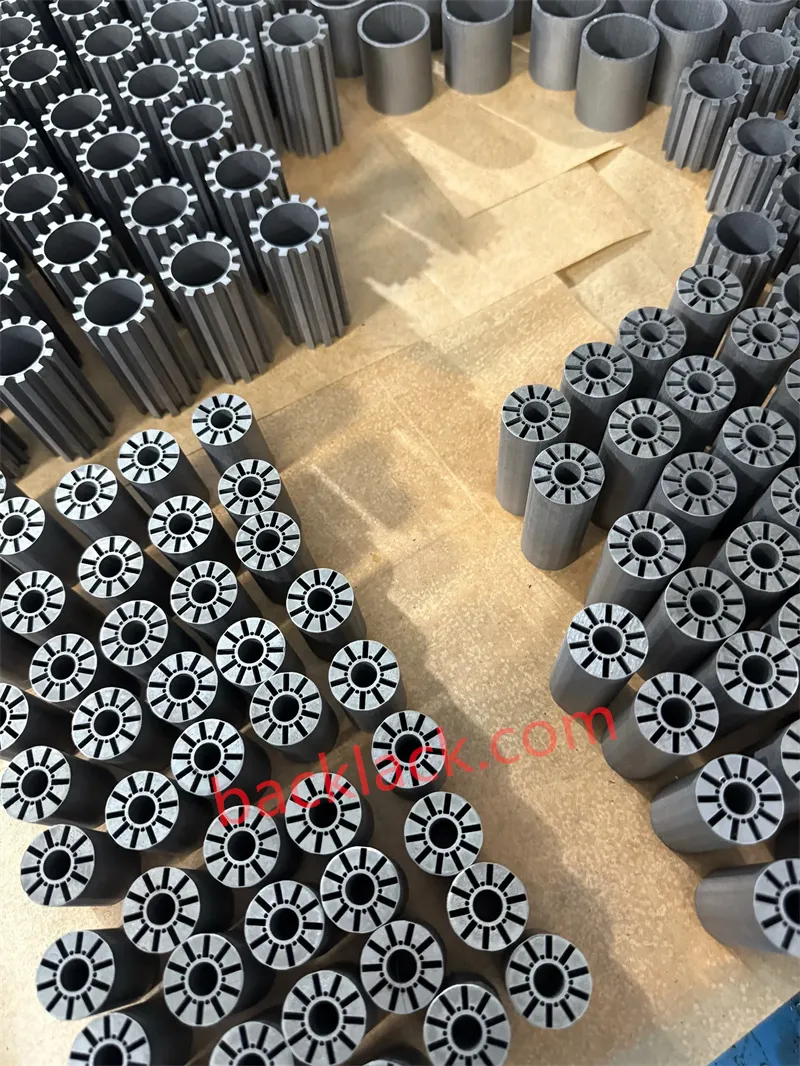
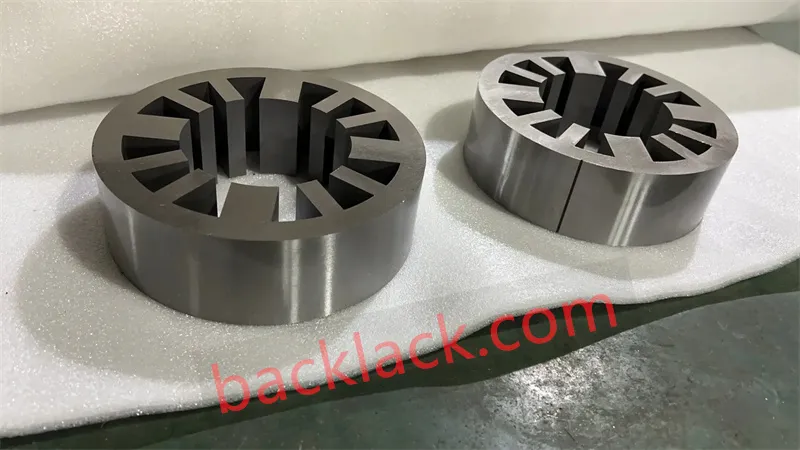
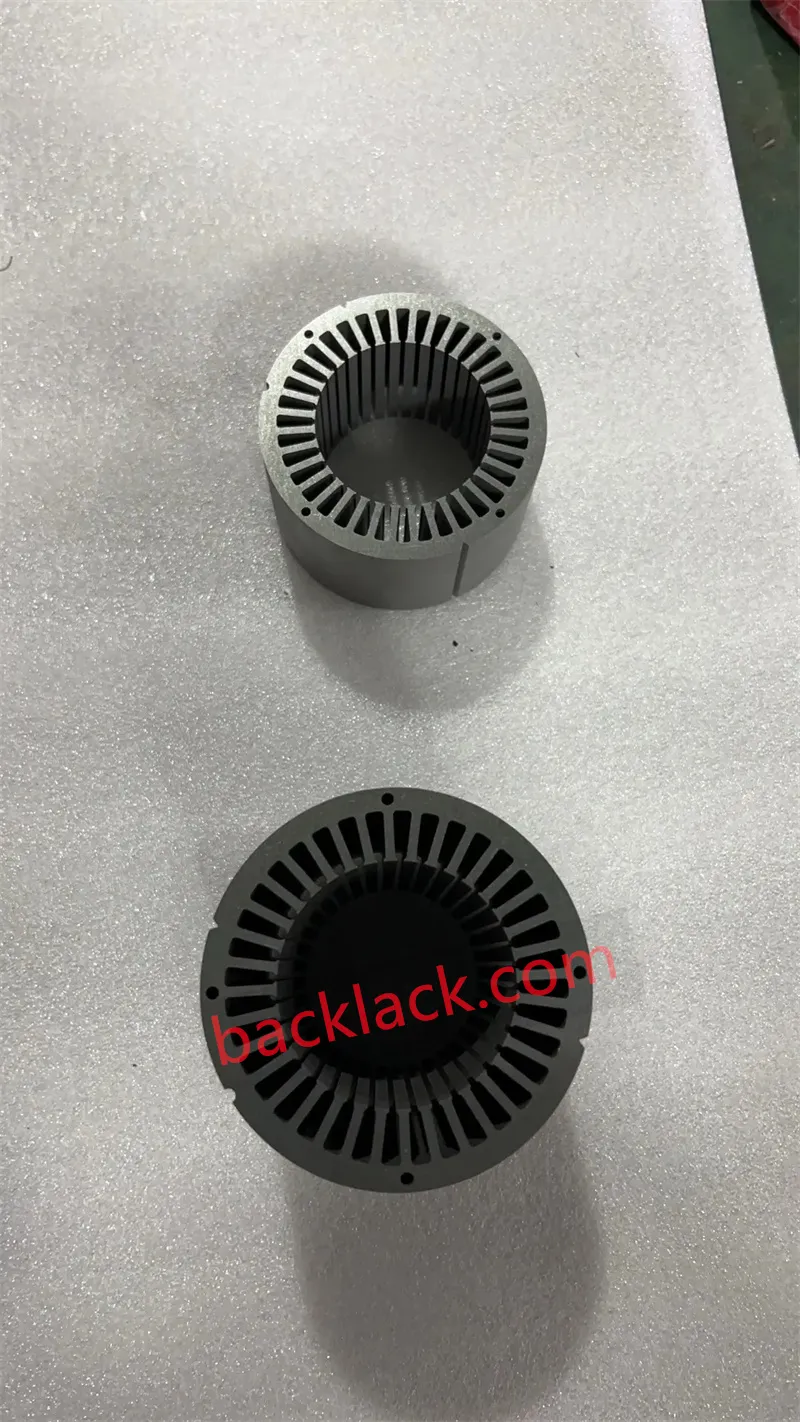
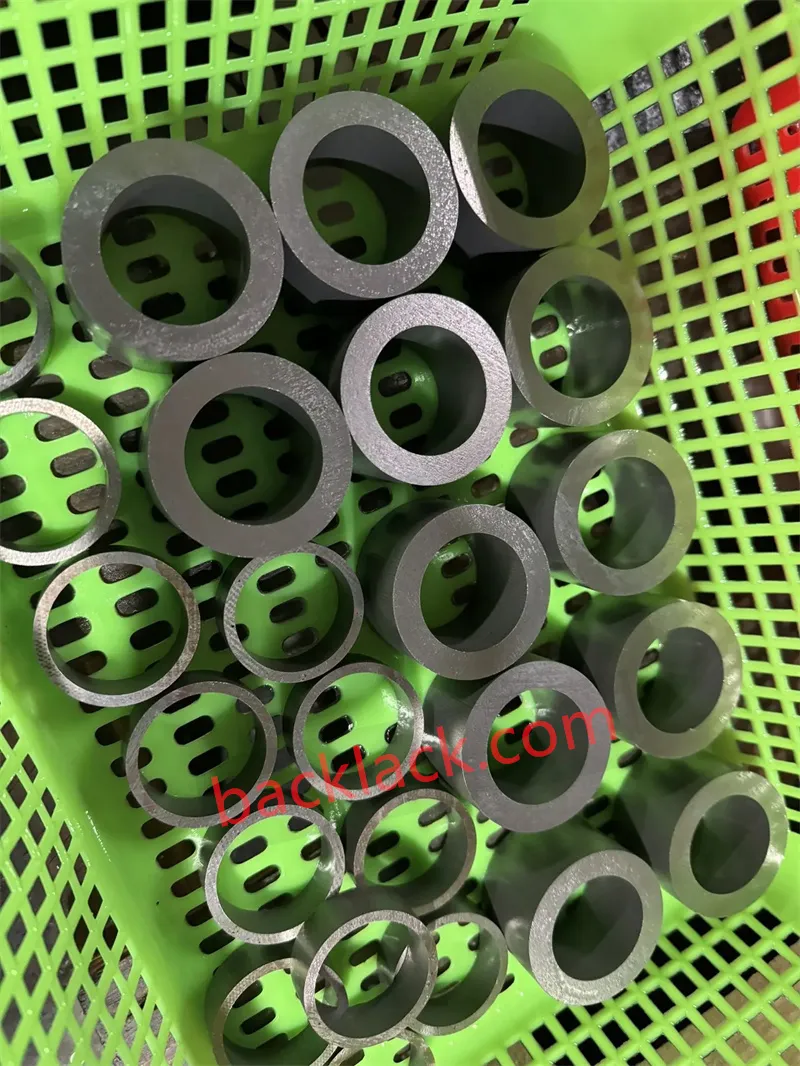
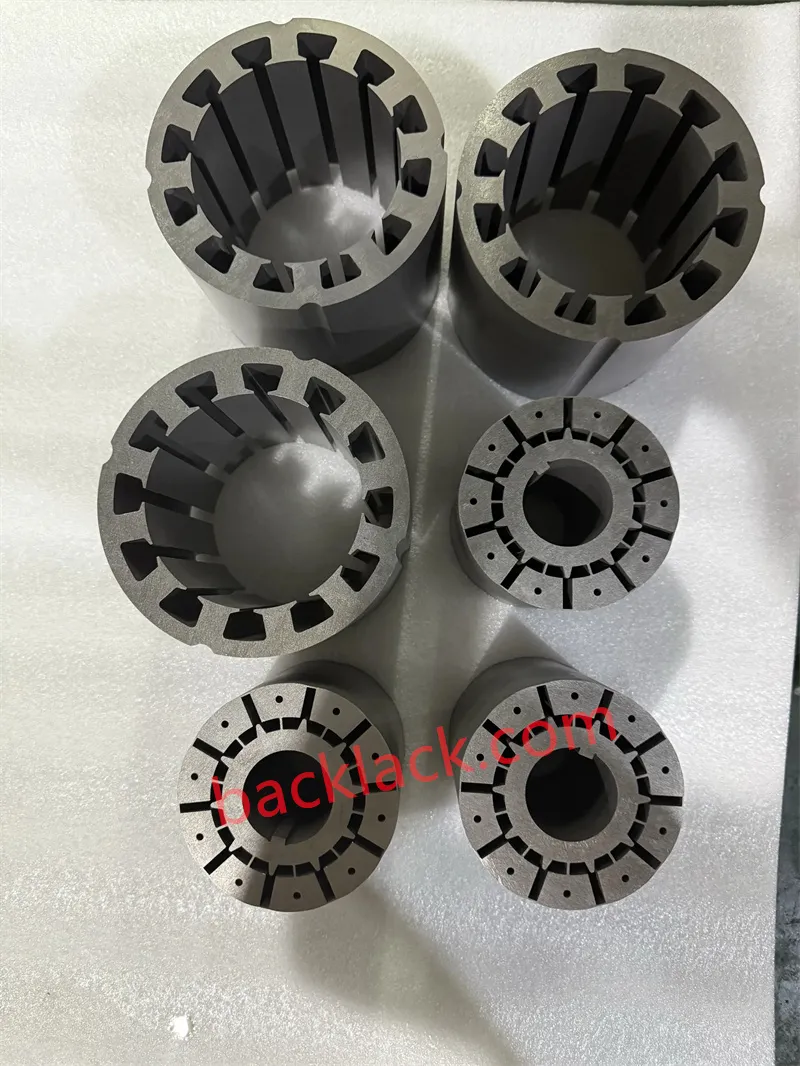
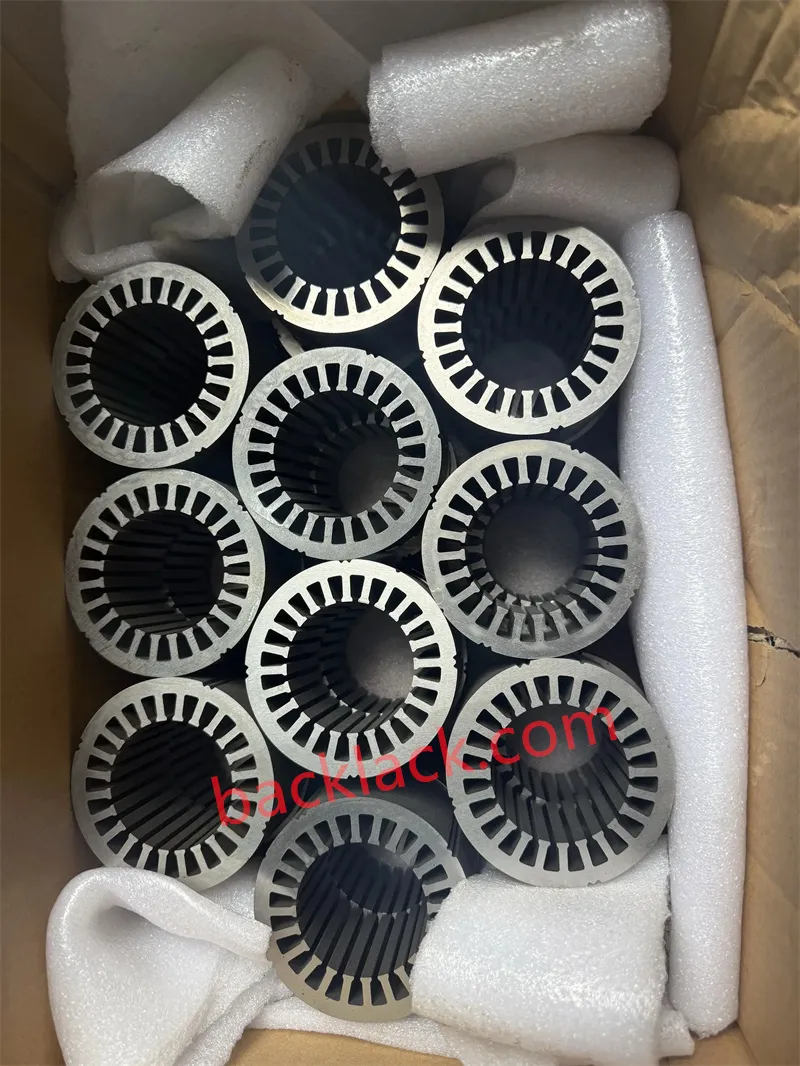
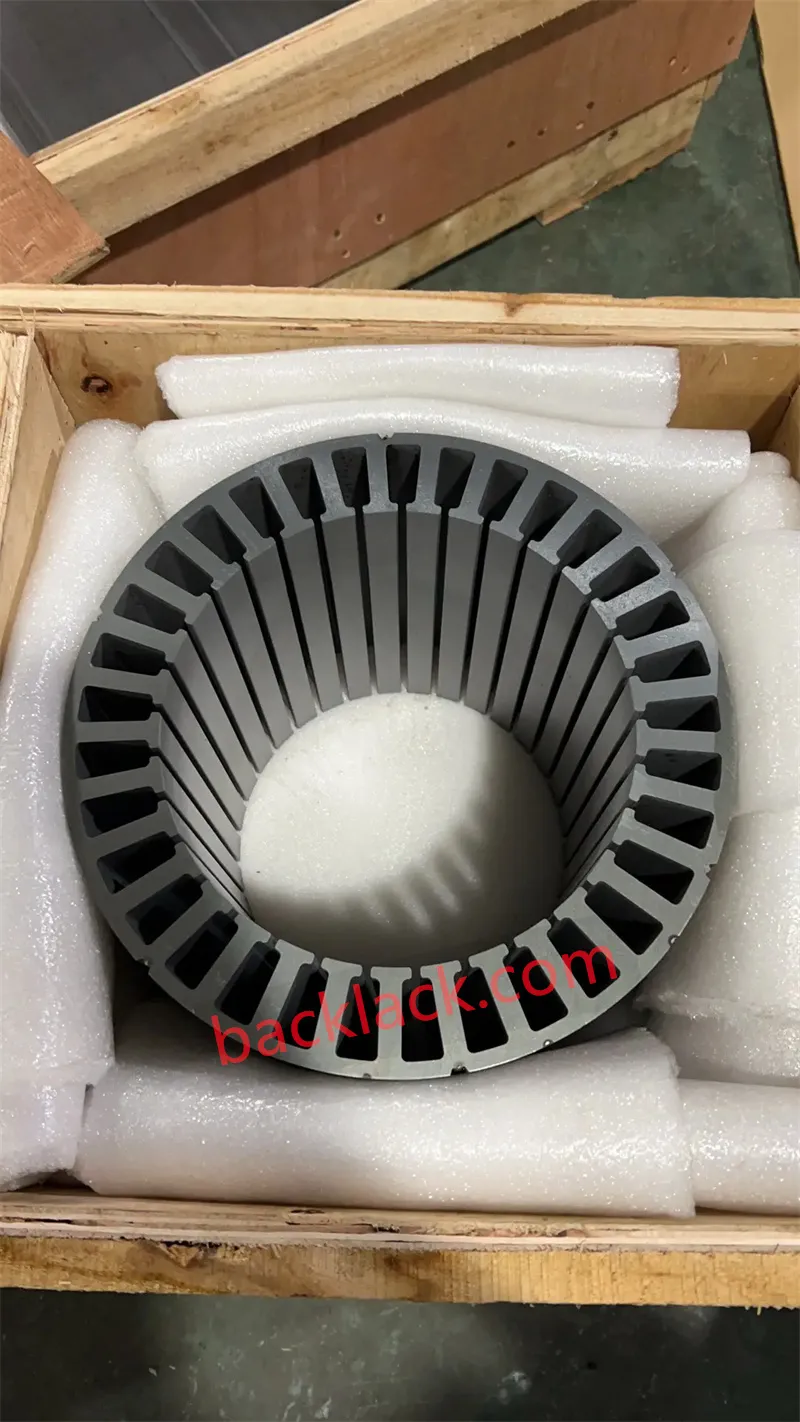
2. Backlack-Selbstklebetechnologie: Die strukturelle Grundlage für schräge Kerne
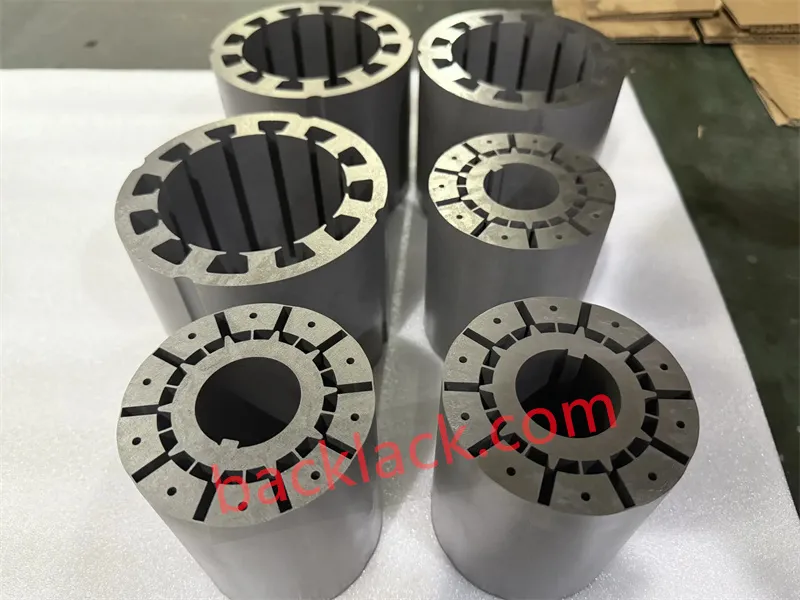
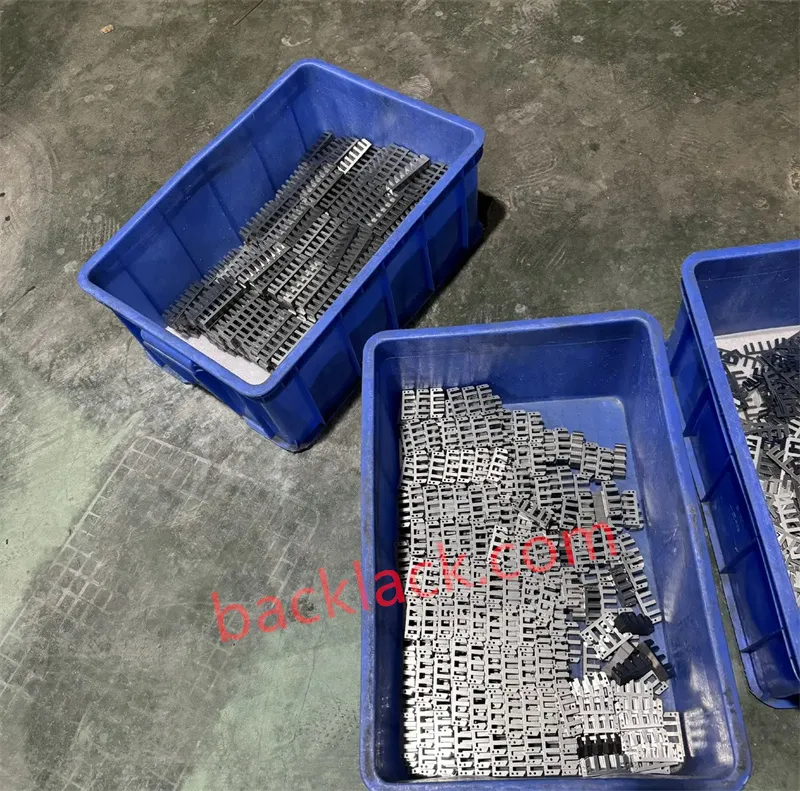
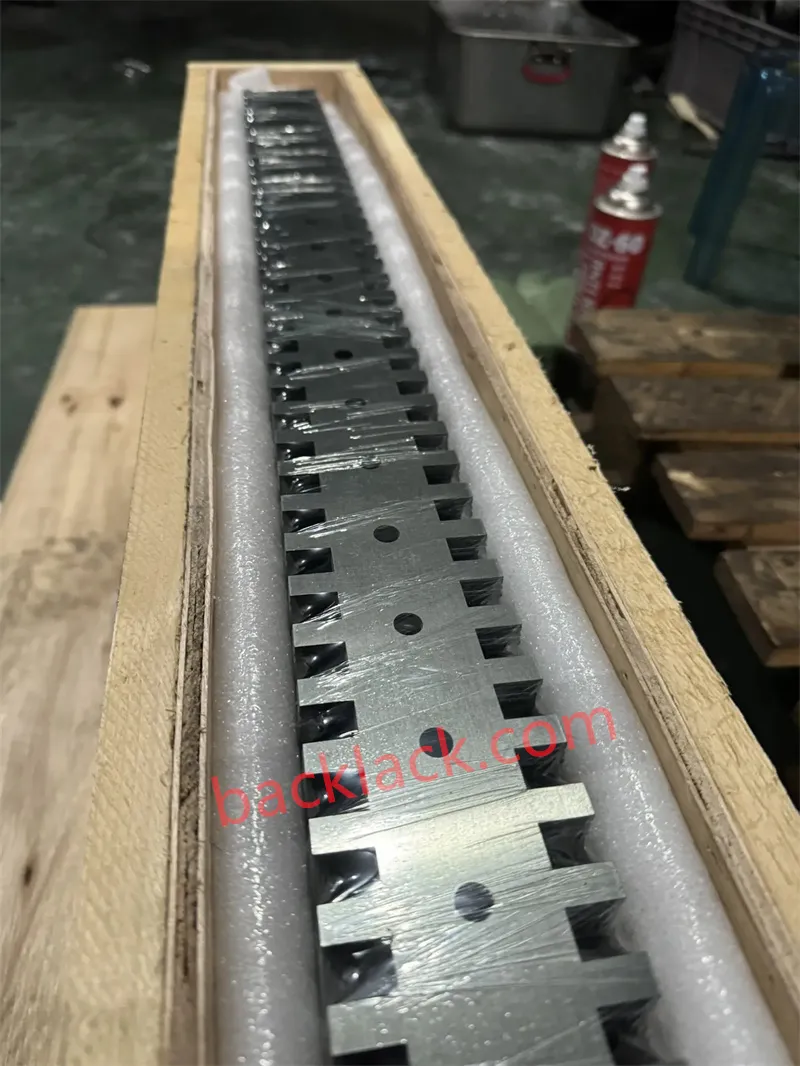
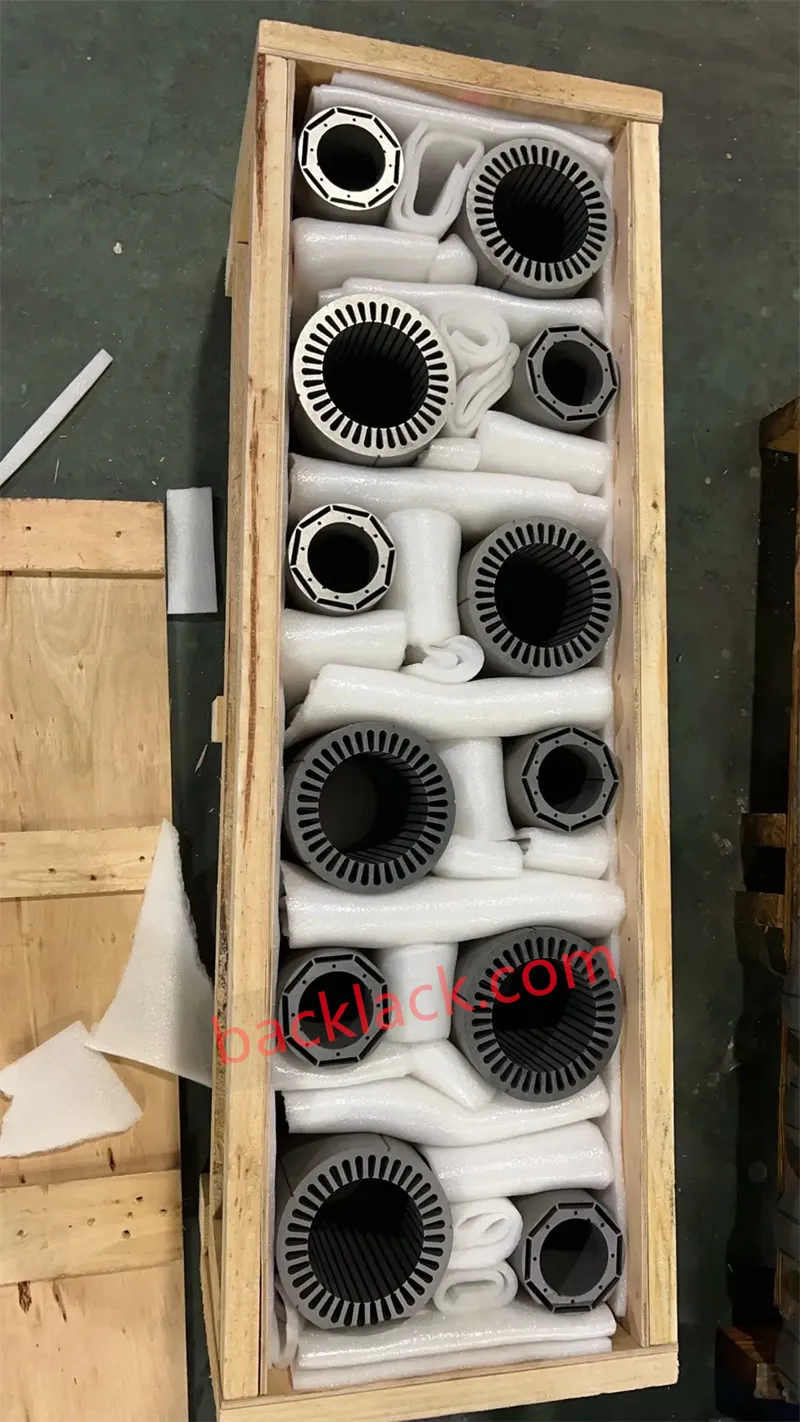
Die Herstellungslogik eines selbstklebenden Backlack-Statorkerns unterscheidet sich grundlegend vom herkömmlichen Schweißen, Nieten oder Ineinandergreifen. Selbstklebende Elektrostahlbleche werden vor dem Stanzen mit einer duroplastischen Klebstoffschicht im B-Zustand vorbeschichtet. Nach dem Stanzen und Stapeln wird der Kern in der Form erhitzt und unter Druck ausgehärtet (In-Mold Curing) oder im Ofen gebrannt, um eine vollflächige Verklebung zu erreichen.
| Prozessmetrik | Ineinandergreifen / Punktschweißen | Backlack-In-Mold-Selbstverklebung |
|---|---|---|
| Laminierungsverbindungsmethode | Lokalisierte Mechanik Verlässt sich auf Punktschweißungen oder ineinandergreifende Vertiefungen. |
100 % vollflächige Verklebung Vollflächig isolierende Thermoklebung. |
| Kernverlust (Eisenverlust) | Erhöhter Wirbelverlust Verriegelungen unterbrechen die Isolierung und erzeugen Wirbelstrompfade. |
Stressfreies Kleben Kernverlust um ~ reduziert5% (1,5T/50Hz). |
| Anregung und Lärm | Standard Höherer Erregerstrom; durchschnittliche Vibrationsdämpfung. |
Überragende Ruhe Der Erregerstrom verringerte sich um 9%; Lärm um ~ reduziert5 dB. |
| Schräge Schersteifigkeit | Anfällig für Lockerung Kanten sind anfällig für Verformung oder Laminierung. |
Scherfestigkeit im gesamten Bereich Sichert die Schrägwinkelgenauigkeit zuverlässig und ohne Verrutschen. |
Warum schräge Schlitze und Selbstbindung perfekt zusammenpassen
Da schräge Statorbleche mit kontinuierlichem Winkelversatz gestapelt sind, erfährt der Kern eine komplexe interlaminare Scherbeanspruchung. Ohne vollflächige mechanische Steifigkeit neigen Schlitzformen beim Spulenwickeln, -einführen oder Hochgeschwindigkeitsbetrieb dazu, sich zu verformen oder zu delaminieren.
- Hohe Scherfestigkeit und Steifigkeit im gesamten Bereich: Die durchgehende selbstklebende Klebeschicht fixiert jede einzelne Lamelle auf der gesamten Oberfläche und bietet so eine Scherfestigkeit, die weit über die von punktuellen Verzahnungen oder Punktschweißungen hinausgeht.
- Präzision des Verriegelungsschlitzprofils: Die Selbstbindung verhindert ein Verschieben der Laminierung, garantiert eine spiralförmige Ausrichtung der Schlitze und sorgt für eine unglaubliche Strukturstabilität bei der Nachbearbeitung (z. B. Außendrehen oder Schleifen).
- Gegenseitige Verstärkung: Das Design mit schrägen Schlitzen maximiert den Wert der Selbstbindung bei der Beibehaltung der Schlitzgeometrie, während die Selbstbindung die strukturelle Integrität gewährleistet, die für die zuverlässige Herstellung schräger Kerne im großen Maßstab erforderlich ist.
3. Prozesskontrolle und Designrichtlinien
Während die Kombination aus schrägen Statoren und selbstklebenden Kernen außergewöhnliche Vorteile bietet, ist eine strikte Verwaltung der Prozessparameter bei der Massenfertigung unerlässlich:
- Ermöglicht Anpassungen des Stapelfaktors: Da die selbstklebende Lackschicht eine Nenndicke einführt, ist der Laminatstapelfaktor etwas niedriger als bei Rohstahl. Slot-Füllfaktoren sollten mit angemessenen Margen berechnet werden.
- Die Heilungstriade meistern: Temperatur, Druck und Zeit bilden die Kernparameter des Backlack-Klebeprozesses. YOUYOU Company nutzt Präzisionswerkzeuge und proprietäre Temperaturkurven, um eine optimale interlaminare Bindungsfestigkeit ohne Delaminierung oder übermäßigen Harzüberschuss zu gewährleisten.
4. Kundenspezifische Lösungen für schräge, selbstklebende Statoren von YOUYOU Company
Als professioneller Hersteller von Motorstator- und Rotorblechkernen bietet die YOUYOU Company umfassende Fertigungskapazitäten, die von der Auswahl der Siliziumstahlsorte und der Entwicklung von Stanzwerkzeugen bis hin zur präzisen selbstklebenden Stapelung reichen:
| Service-Dimension | Fertigungskapazitäten und technische Standards des YOUYOU-Unternehmens |
|---|---|
| Premium-Elektrostahl | Auf Lager mit nichtorientiertem Elektrostahl der Spitzenklasse von Baosteel, Shougang, JFE und Nippon Steel, einschließlich ultradünner Lamellen (0,10 mm, 0,15 mm, 0,20 mm). |
| Präzises Schrägstanzen | Hochgeschwindigkeits-Stanzpressen gepaart mit kundenspezifischen Schrägstanzwerkzeugen sorgen für präzise Schrägungswinkel, gratfreie Schlitze und enge Stapelhöhentoleranzen. |
| Backlack-Bonding-Sicherung | Ausgereift In-Mold-Härtung und Backprozesse gewährleisten eine enge Konzentrizität, keine Delamination und eine hohe interlaminare Bindungsfestigkeit. |
| Flexible Anpassung | Volle Unterstützung für Print-to-Build-Bestellungen: „DFM-Machbarkeitsprüfung → Schnelle Prototypenbemusterung → Werkzeugentwicklung und Massenproduktion". |
Primäre Anwendungen: Antriebs- und Hilfsmotoren für Elektrofahrzeuge, Roboter-Gelenkantriebsmodule, Drohnen-/UAV-BLDC-Motoren, Hochgeschwindigkeits-Spindelmotoren, medizinische Zentrifugenantriebe und Servomotoren für die industrielle Automatisierung.
Technische Validierung und Prototyping
Wenn bei Ihrem bürstenlosen Motorprojekt Leistungsengpässe wie Hochgeschwindigkeitsvibrationen, strenge NVH-Geräuschbeschränkungen oder Laminierungsverschiebungen während der Montage auftreten, laden wir Sie ein, einen Skewed + Self-Bonding-Kernprototyp zu evaluieren.
Kontaktieren Sie YOUYOU Company mit Ihren Zeichnungen und technischen Spezifikationen für kundenspezifische, selbstklebende Stator- und Rotor-Prototypen. Validieren Sie die Leistungsvorteile in Bezug auf Schrägwinkelgenauigkeit, strukturelle Steifigkeit, thermische Reaktion und NVH-Reduzierung mit echten Testdaten!
Unterstützt von Materialwissenschaftlern und Präzisionsmotoreningenieuren
Die Lösung komplexer NVH-Herausforderungen und präziser Schrägstapelung erfordert erstklassige technische Führung.
Das Ingenieurteam der Youyou Company wird von erfahrenen Materialwissenschaftlern und Veteranen der Motorenherstellung geleitet, die sich auf Backlack-Selbstklebetechnologie, Präzisionsstanzen von Schrägschlitzen, progressive Hartmetallmatrizen und die Verarbeitung weichmagnetischer Legierungen spezialisiert haben. Von der Überwindung von Scherspannungen in spiralförmigen Statoren bis hin zur Aufrechterhaltung einer perfekten Nutprofilausrichtung schließen unsere Experten die Lücke zwischen konzeptionellem elektromagnetischem Design, DFM-Machbarkeitsbewertung, schnellem Prototyping und skalierbarer Massenproduktion.
Bisher haben wir mit über 30 weltweiten Motorpionieren zusammengearbeitet und maßgeschneiderte, schräge, selbstklebende Stator- und Rotorstapel geliefert, die Rastmomente drastisch unterdrücken, Kernverluste minimieren und eine leise, extrem gleichmäßige Rotation ermöglichen.
Sind Sie bereit, die NVH Ihres Motors mit schrägen selbstklebenden Kernen zu optimieren?
Ob Sie schräge Schlitzgeometrien und Backlack-DFM-Machbarkeit für ein neues BLDC-Design bewerten oder einen zuverlässigen Partner für hochpräzises progressives Stanzen und thermische Aushärtung in der Form suchen, Youyou Company ist bereit, Musterprototypen und Serienproduktion zu liefern.