Sammendrag
Ettersom elektriske motorer presser mot høyere rotasjonshastigheter, ekstrem krafttetthet, lett design og høyfrekvent drift, når klassisk magnetisk kretsdesign og stabelmonteringsteknologier sine fysiske grenser.
Lamineringskjernen fungerer som både magnetbaneskjelettet og motorens primære strukturelle bærer. Produksjonsteknikken dikterer direkte tap av kjerne, mekanisk integritet, termisk spredning og NVH (støy, vibrasjon, hardhet) oppførsel.
Mens konvensjonell interlock-nagler, lasersveising og gjennomgående bolter har dominert masseproduksjon i flere tiår, introduserer de betydelige magnetiske og mekaniske flaskehalser i høyfrekvente, ultrahøyhastighets operasjoner. Selvbindende (Backlack) lamineringsteknologi redefinerer fundamentalt kjernemontering – fremstår som den definitive standarden for elektrisk motorproduksjon.
Sammenligning av prosess- og ytelsestopologi Klikk på arbeidsflyttrinn for å se detaljer
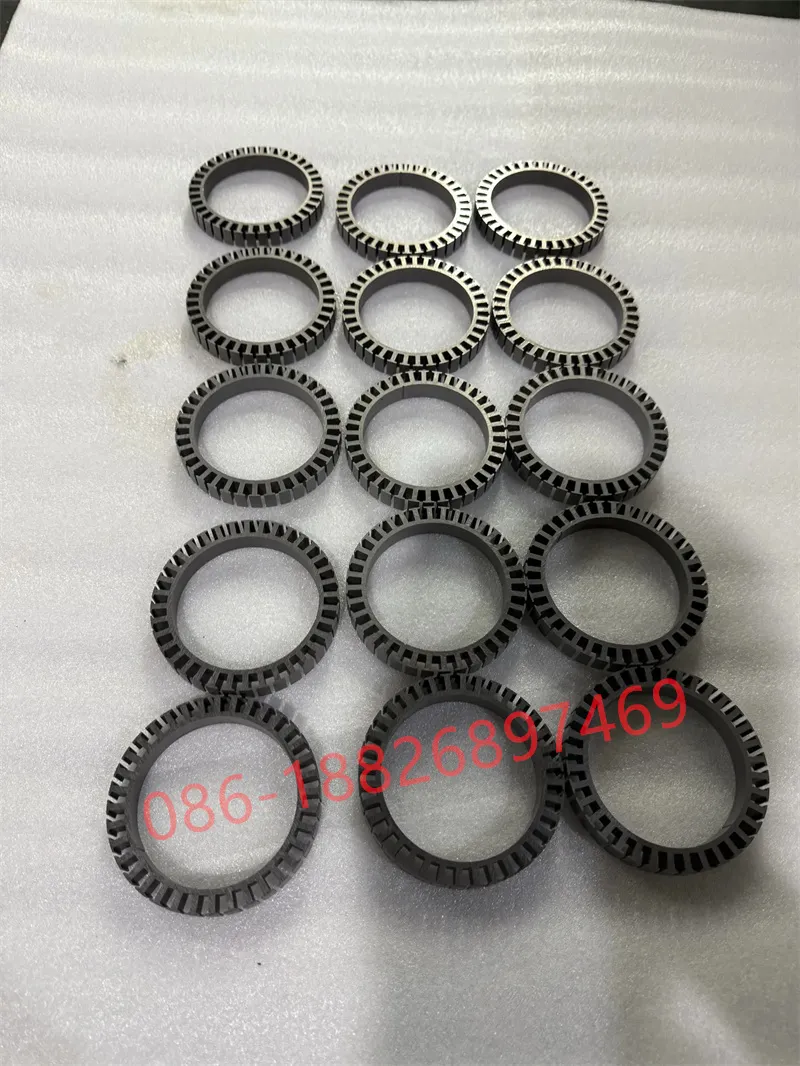
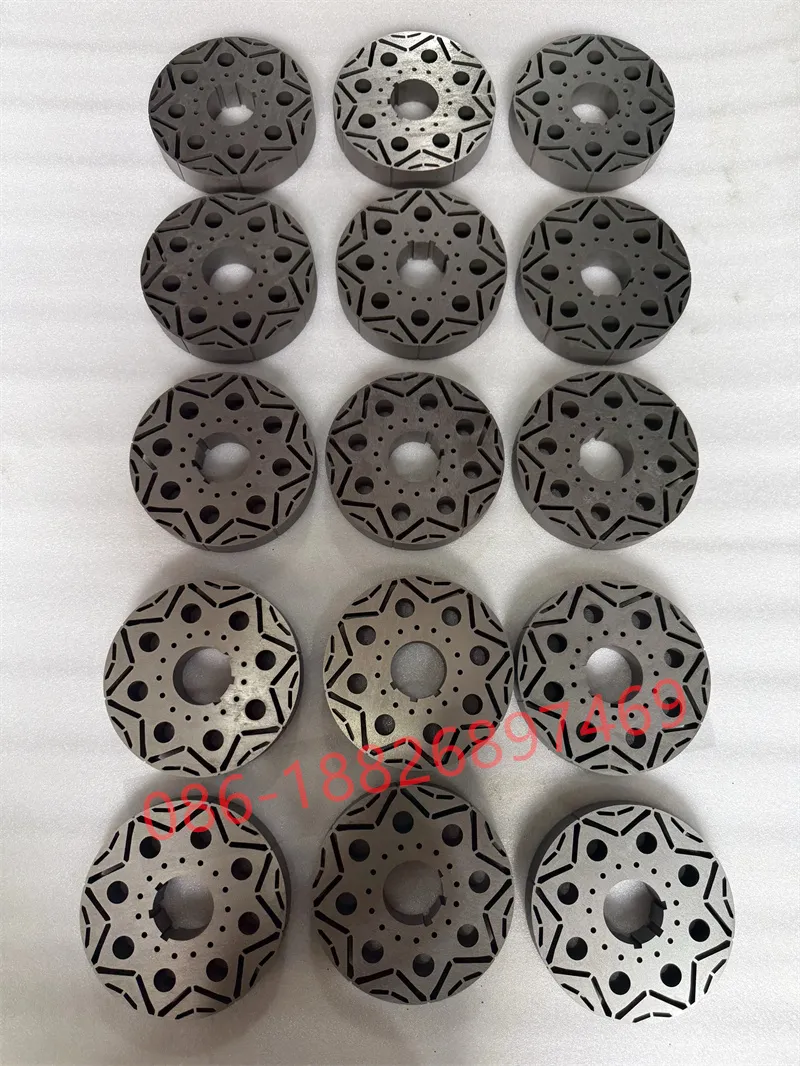
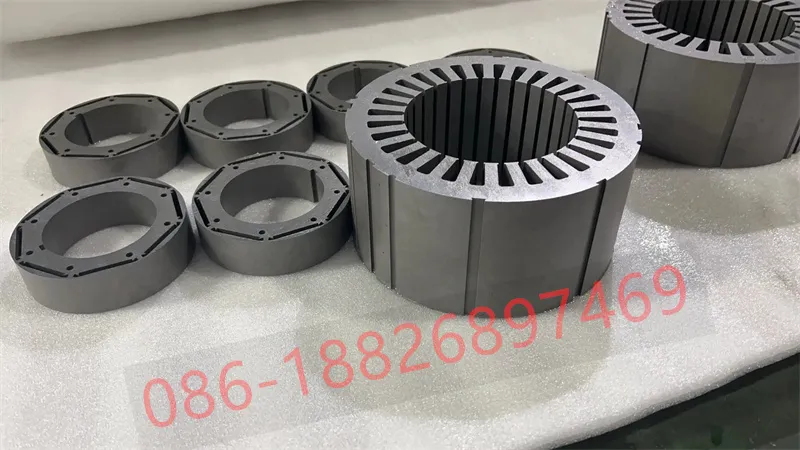
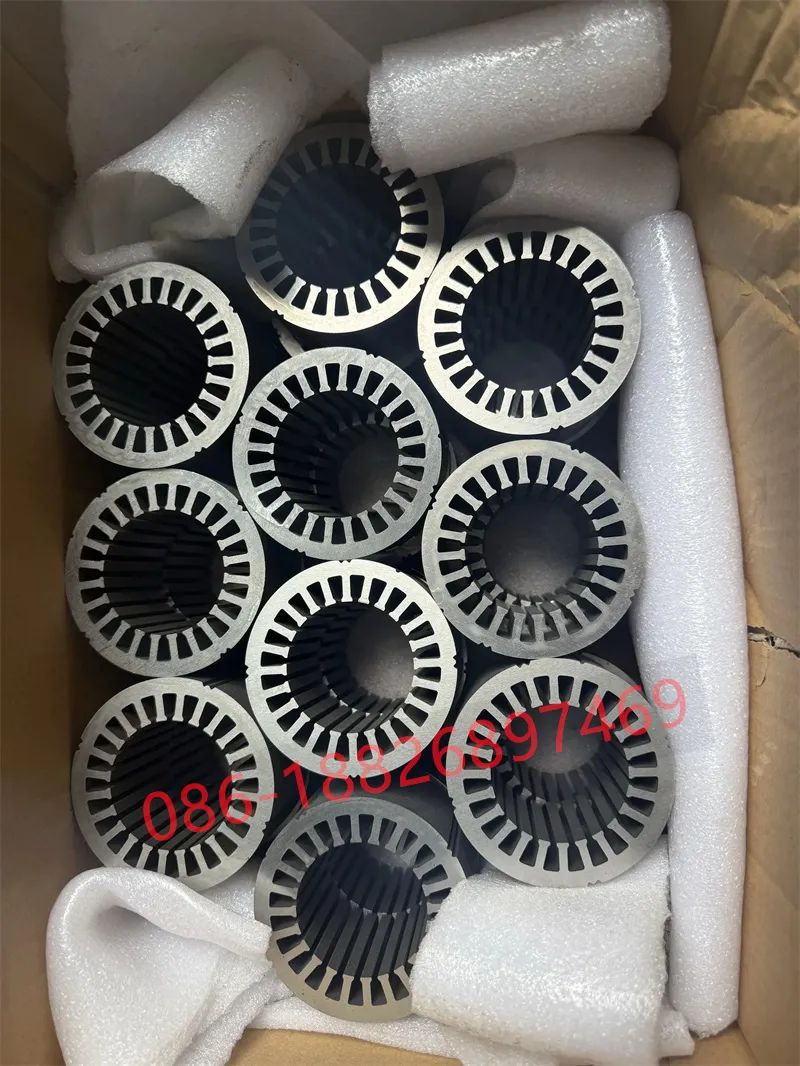
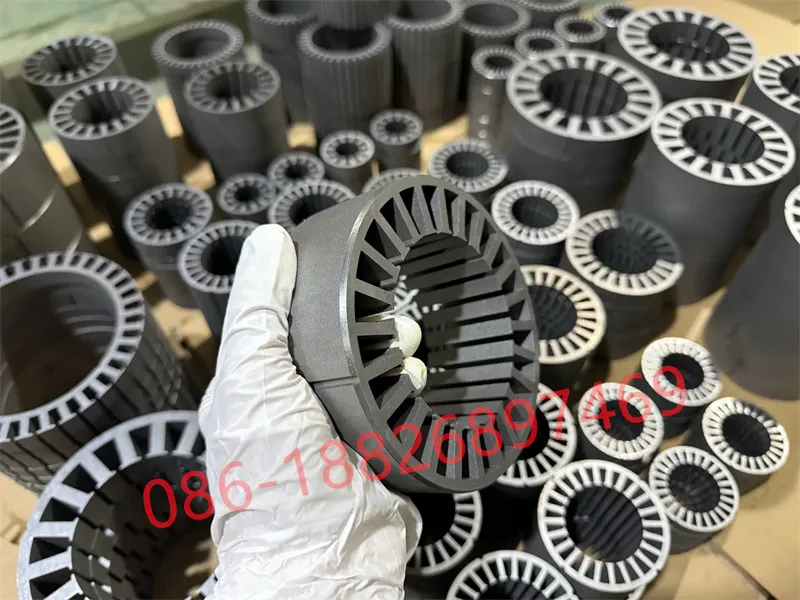
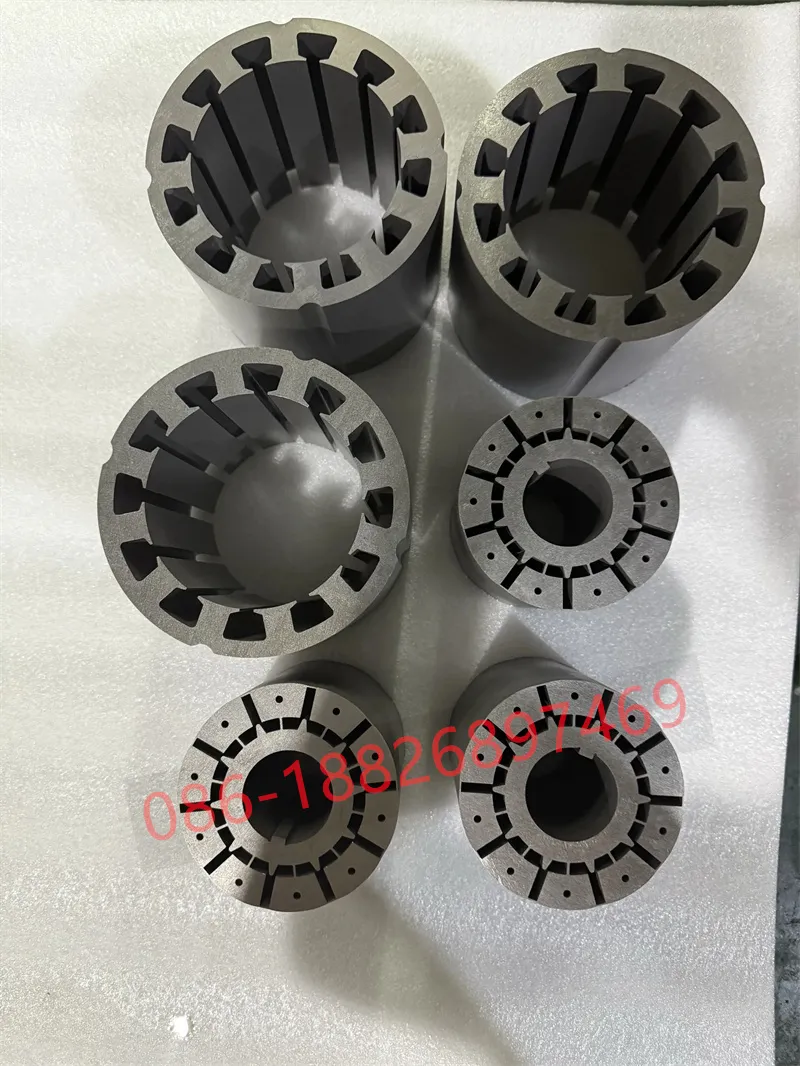
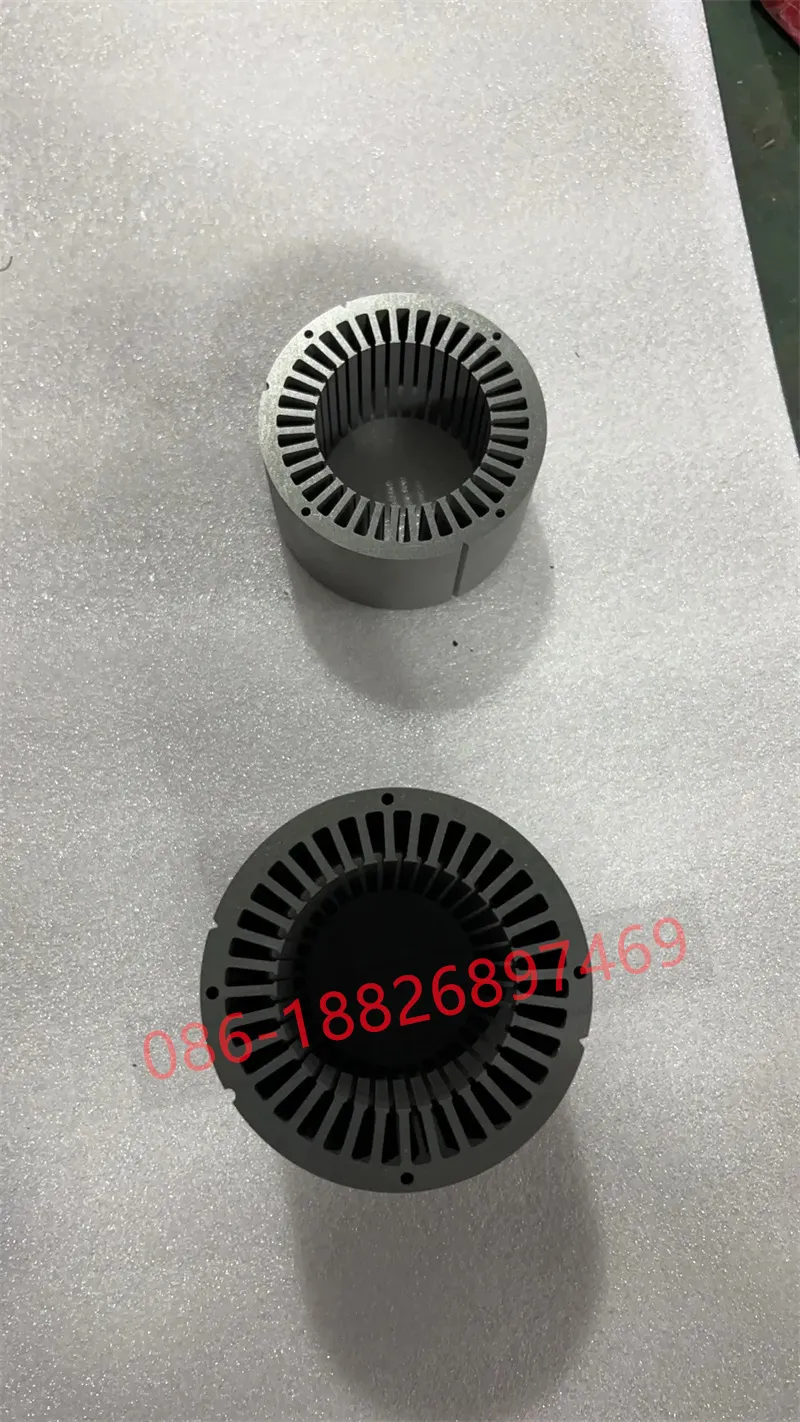
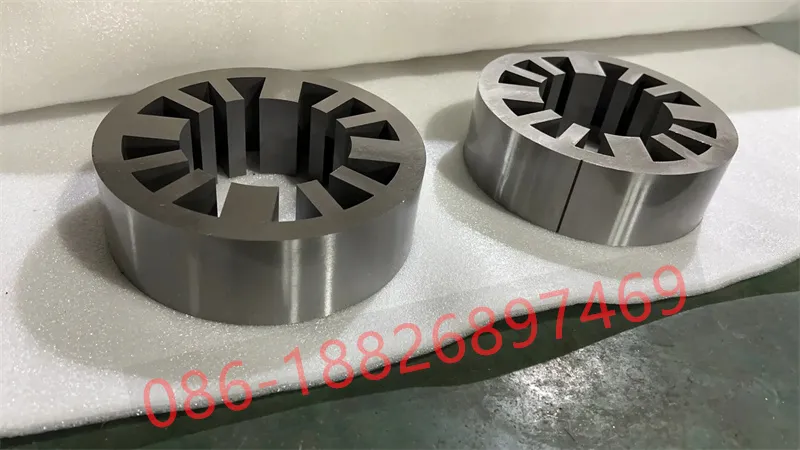
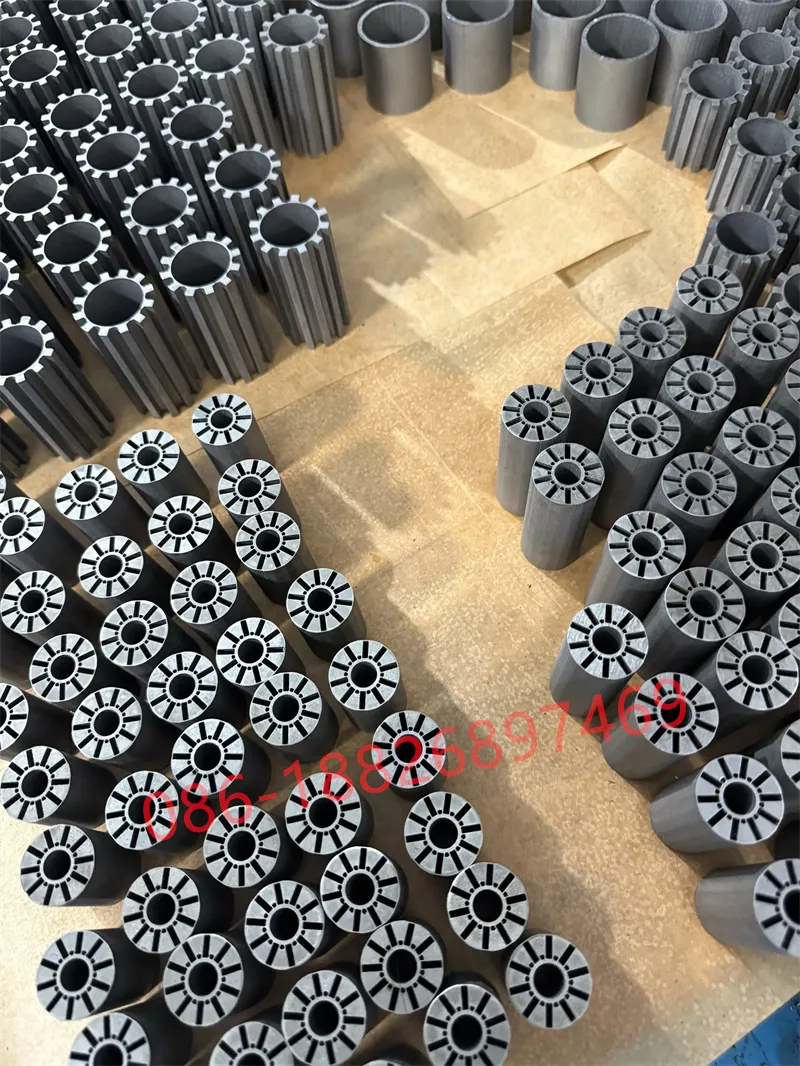
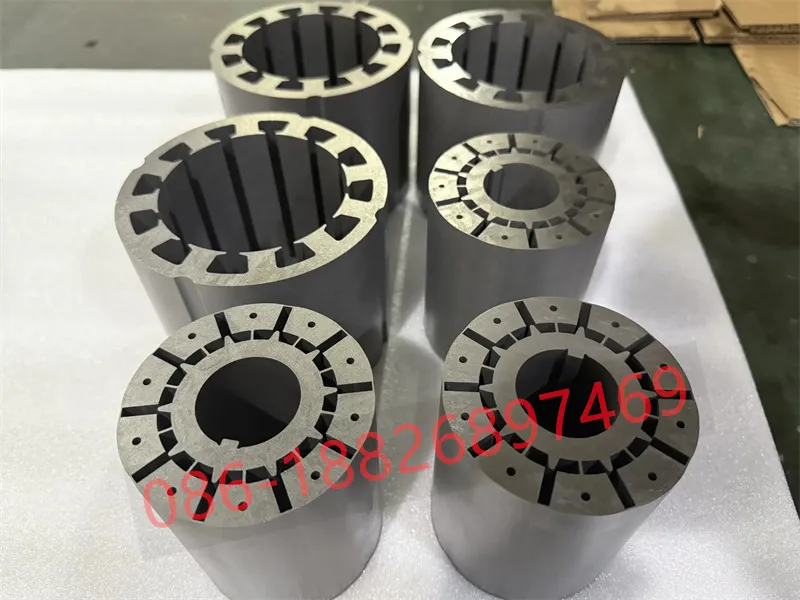
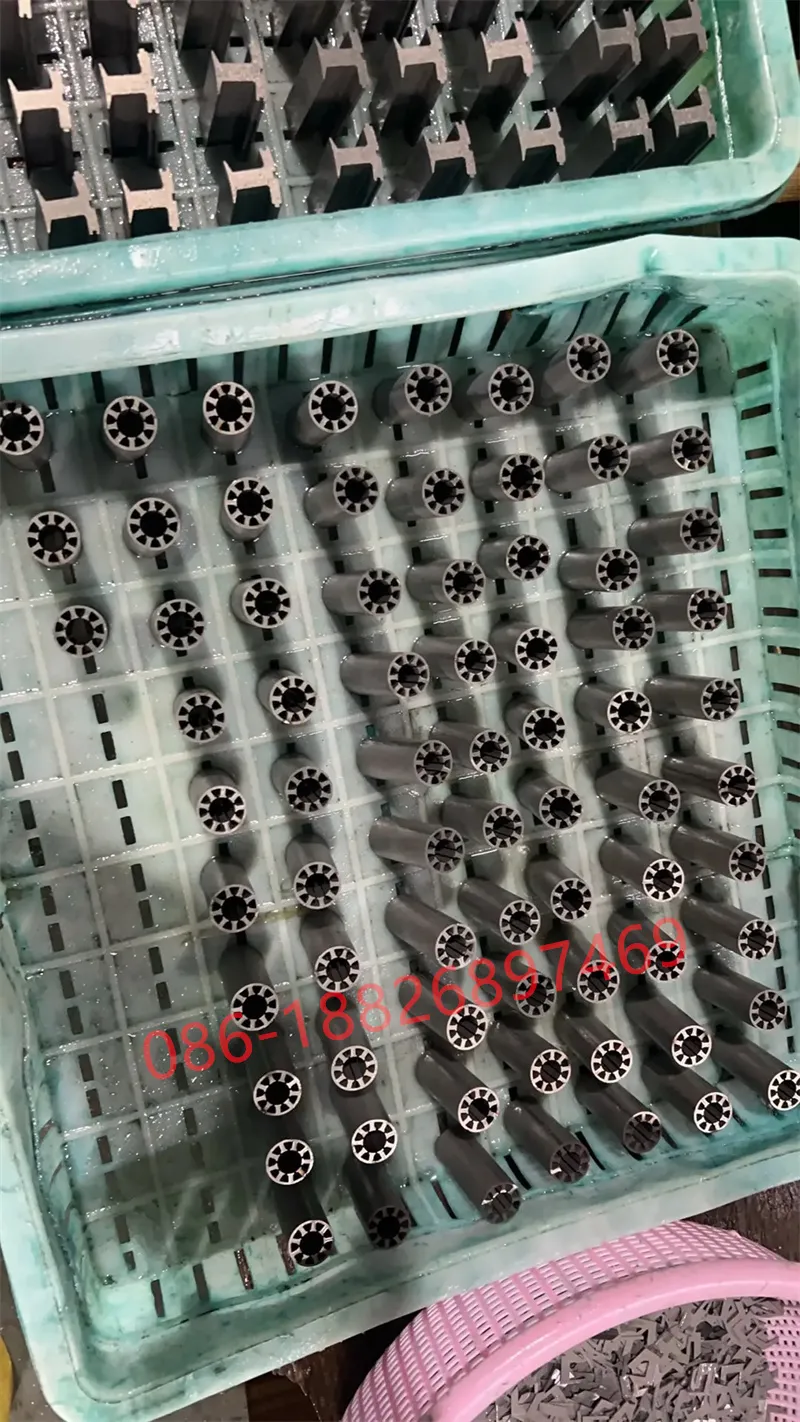
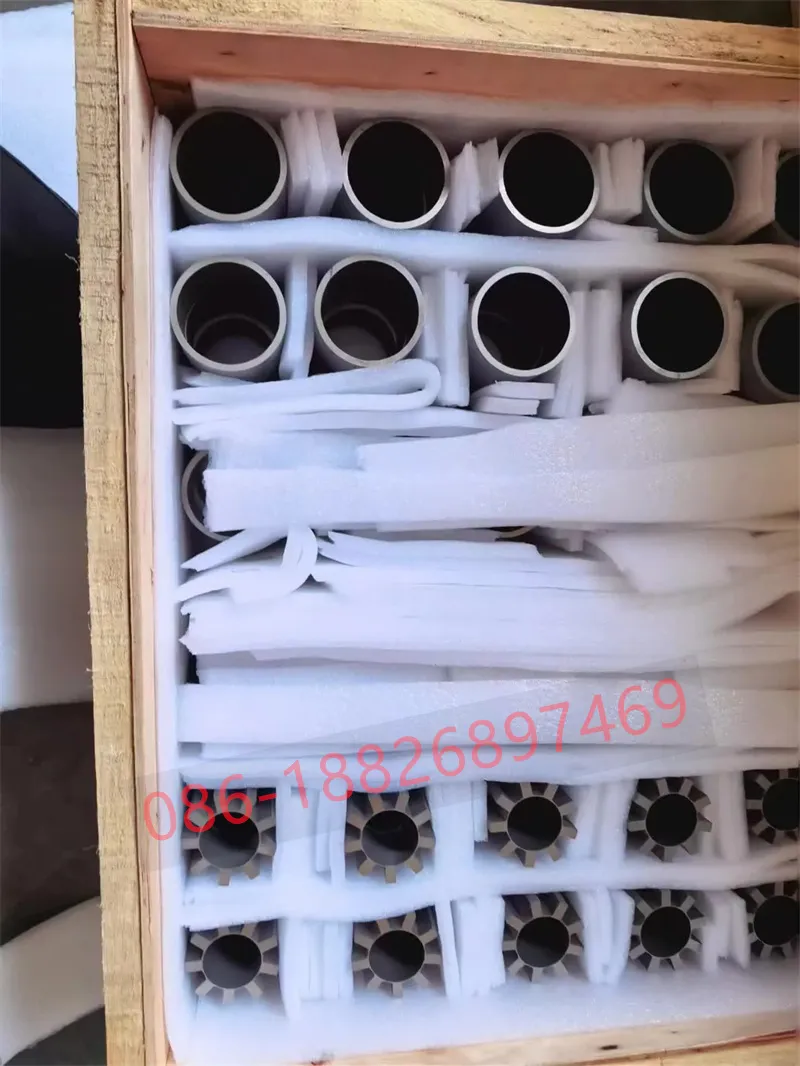
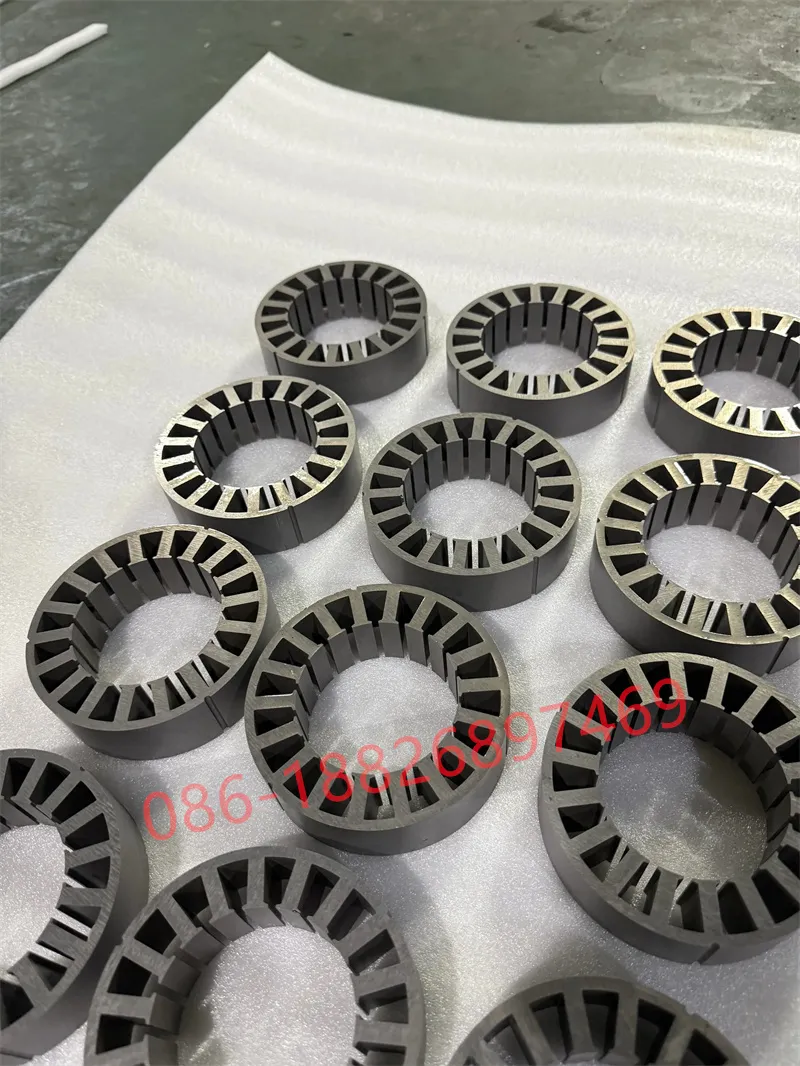
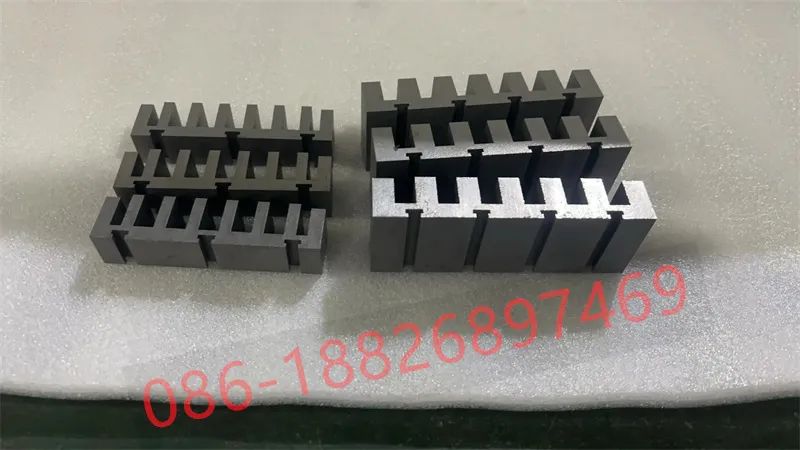
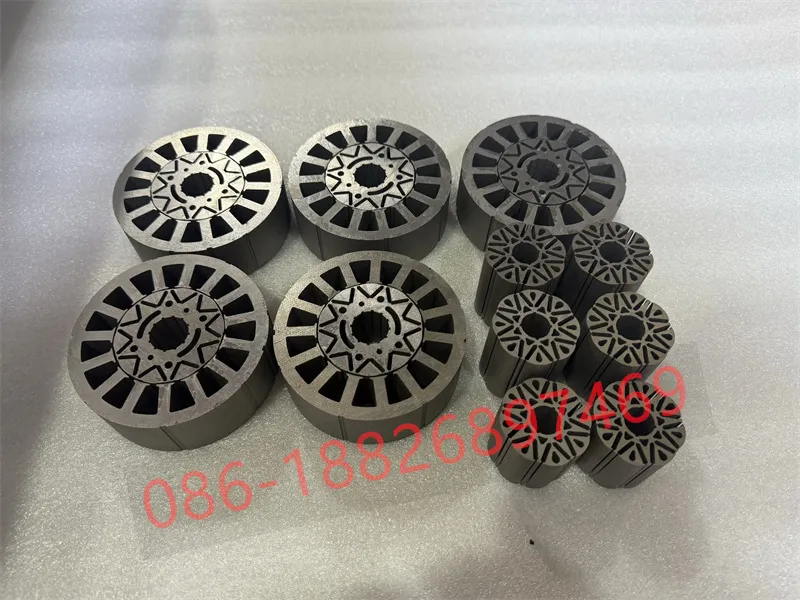
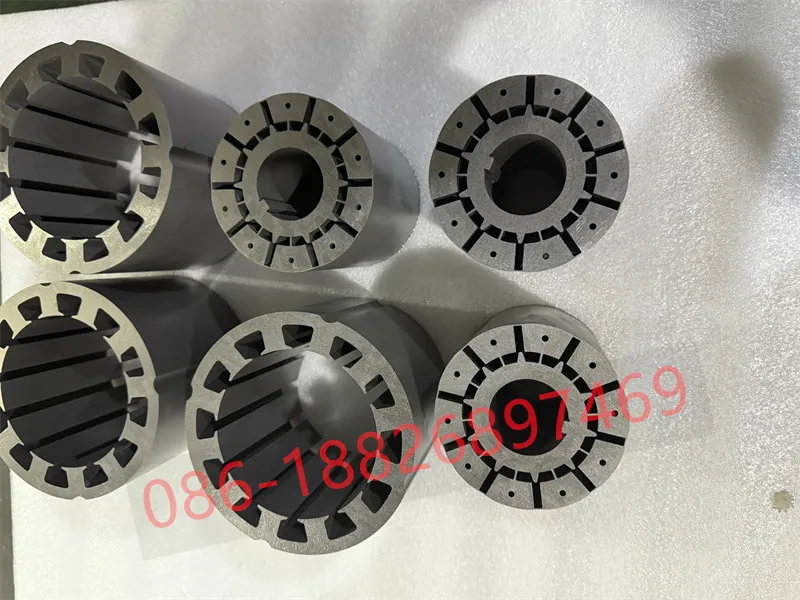
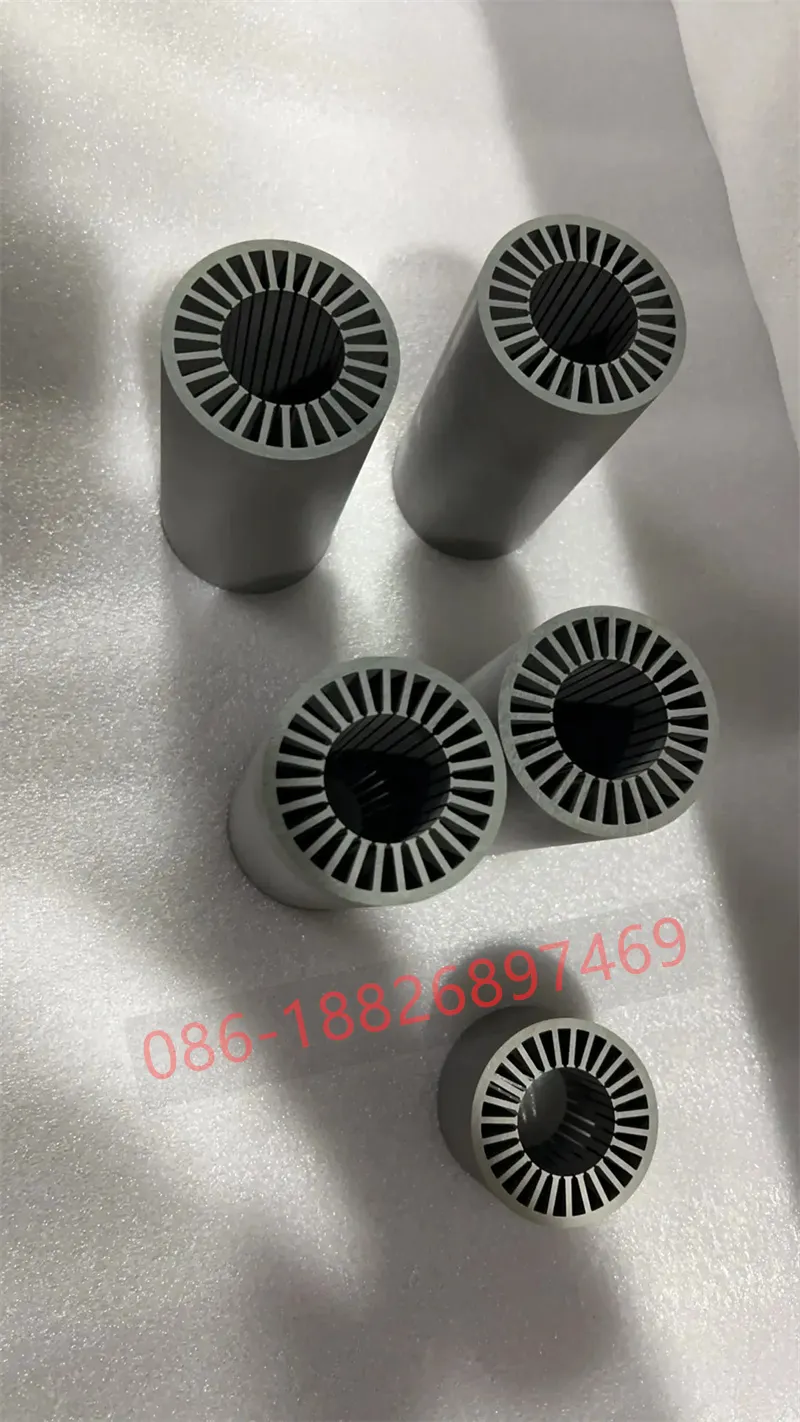
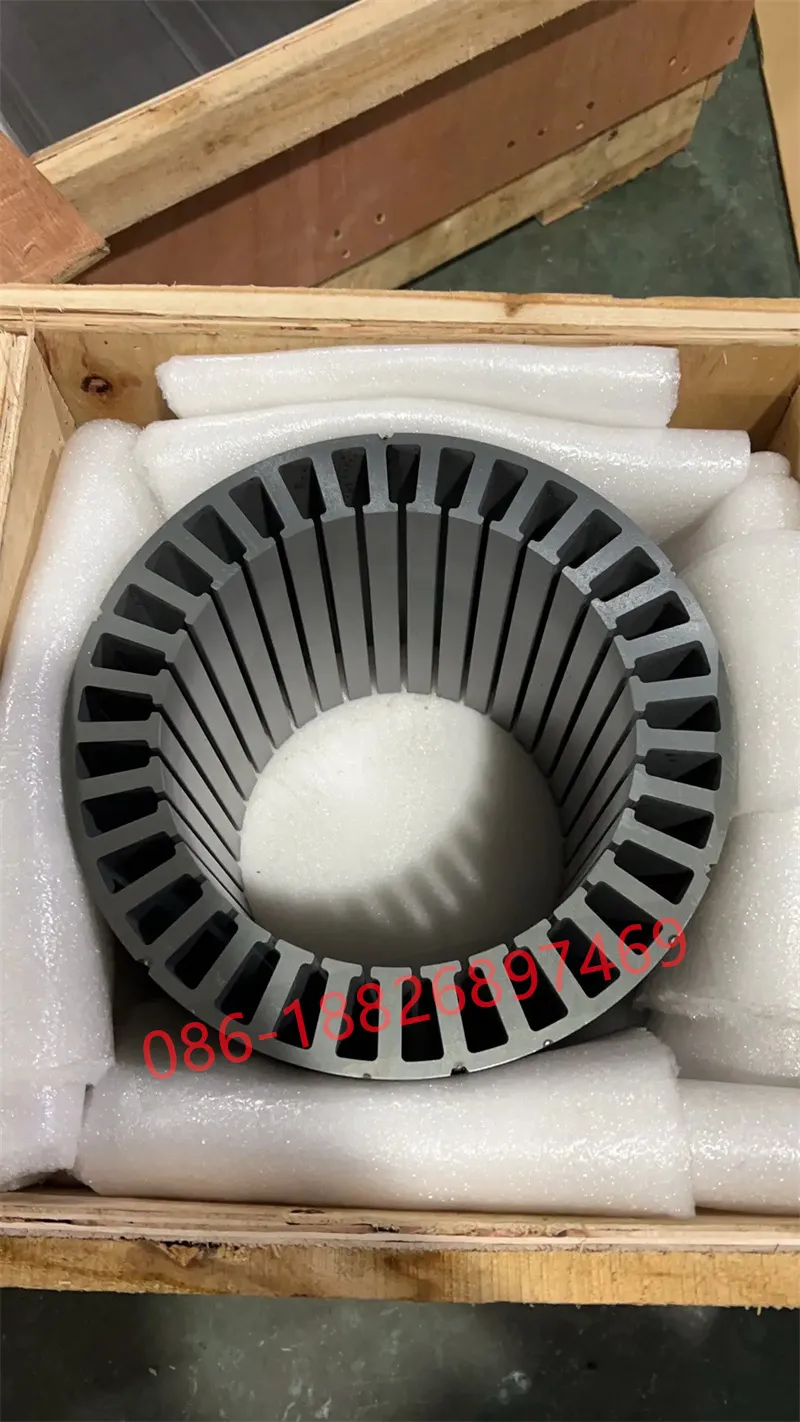
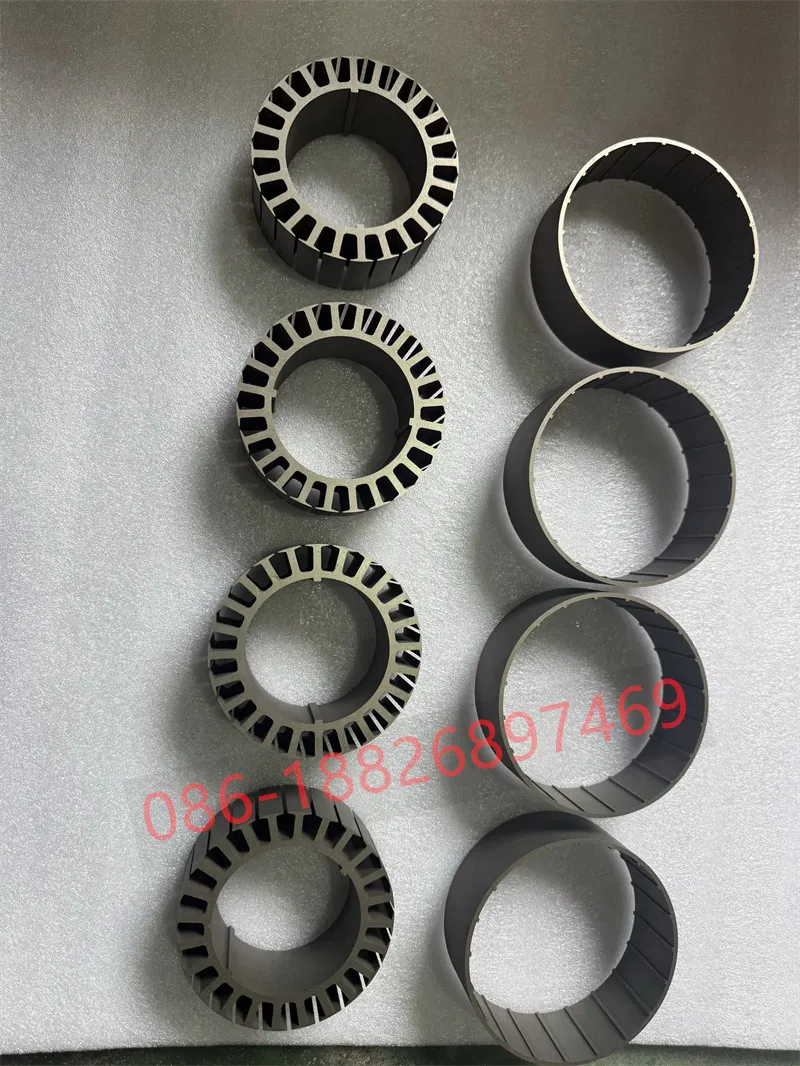
Fysikkflaskehalsen til konvensjonell kjerneforrigling
Under høyfrekvente vekslende magnetiske felt dikterer den fysiske metoden som brukes til å sammenføye elektriske stållamineringer ikke bare strukturell stabilitet, men også den elektromagnetiske ytelsen til hele drivsystemet.
1.1 Lokaliserte kortslutninger og virveltap
Stempling av sammenlåsende fordypninger gjennomborer isolerende lakk, danner direkte metalliske ledende baner. Lasersveising langs det bakre jernet skaper heltrukne ledere på tvers av stabelkanter. Under høy frekvens danner disse kortslutningene enorme lukkede sløyfer, noe som forårsaker kjernetap($P_e$) og varmepunkter til å spike.
1.2 Mekanisk stress og permeabilitet
Ikke-orientert elektrisk stål viser sterk magnetostriksjon og spenningsfølsomhet.Mekanisk stansespenning fra nagling og termisk stress fra varmepåvirkede soner(HAZ) ved sveising forringer magnetisk permeabilitet($\mu$) og øker tvangsevnen($H_c$), og forårsaker hysterese-tap($P_h$).
1.3 Pakkefaktor og stablingsgap
Sammenlåsende fordypninger skaper luftspalter mellom tilstøtende ark, og dekker stablingspakningsfaktoren med 93,0 % til 96,0 %. Dette uutnyttede volumet øker direkte den totale magnetiske reluktansen og fortynner den volumetriske effekttettheten.
Tekniske mekanismer og tekniske fordeler med rygglakk
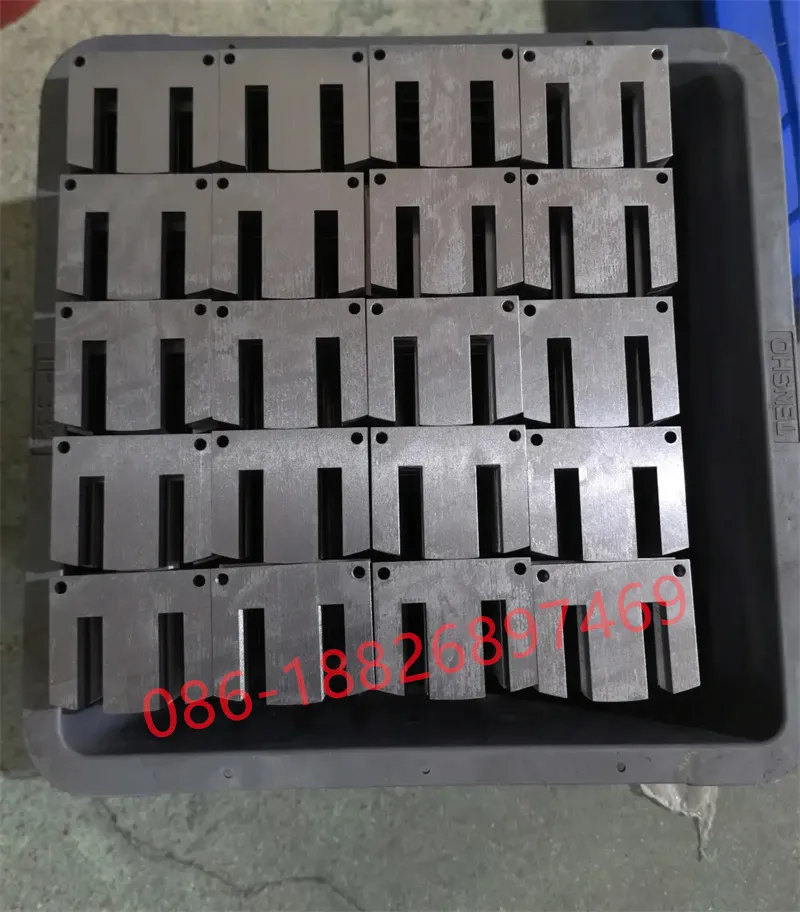
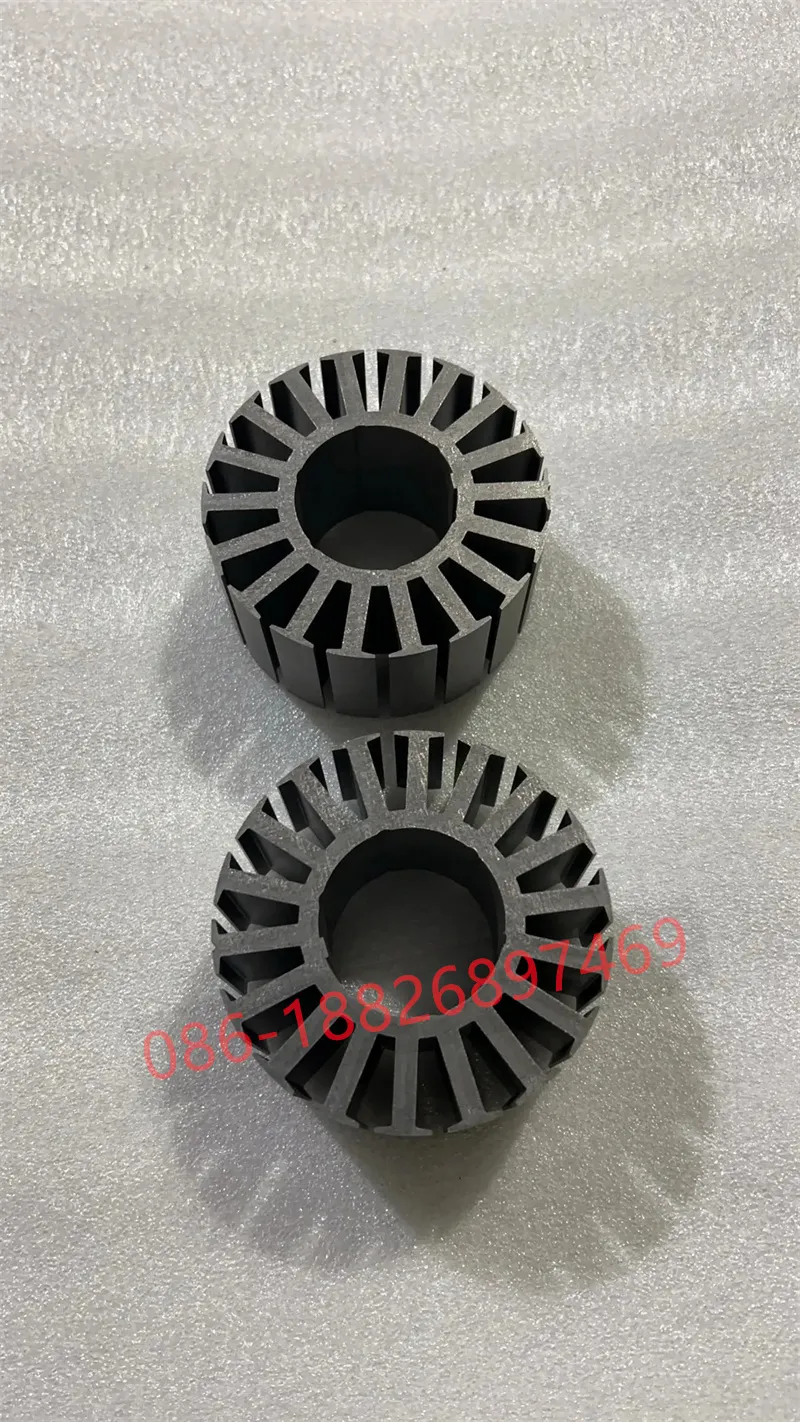
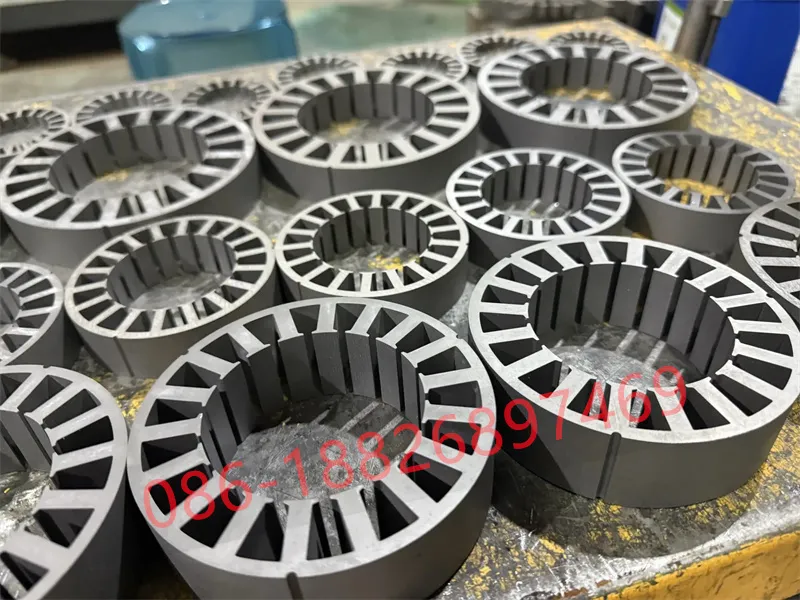
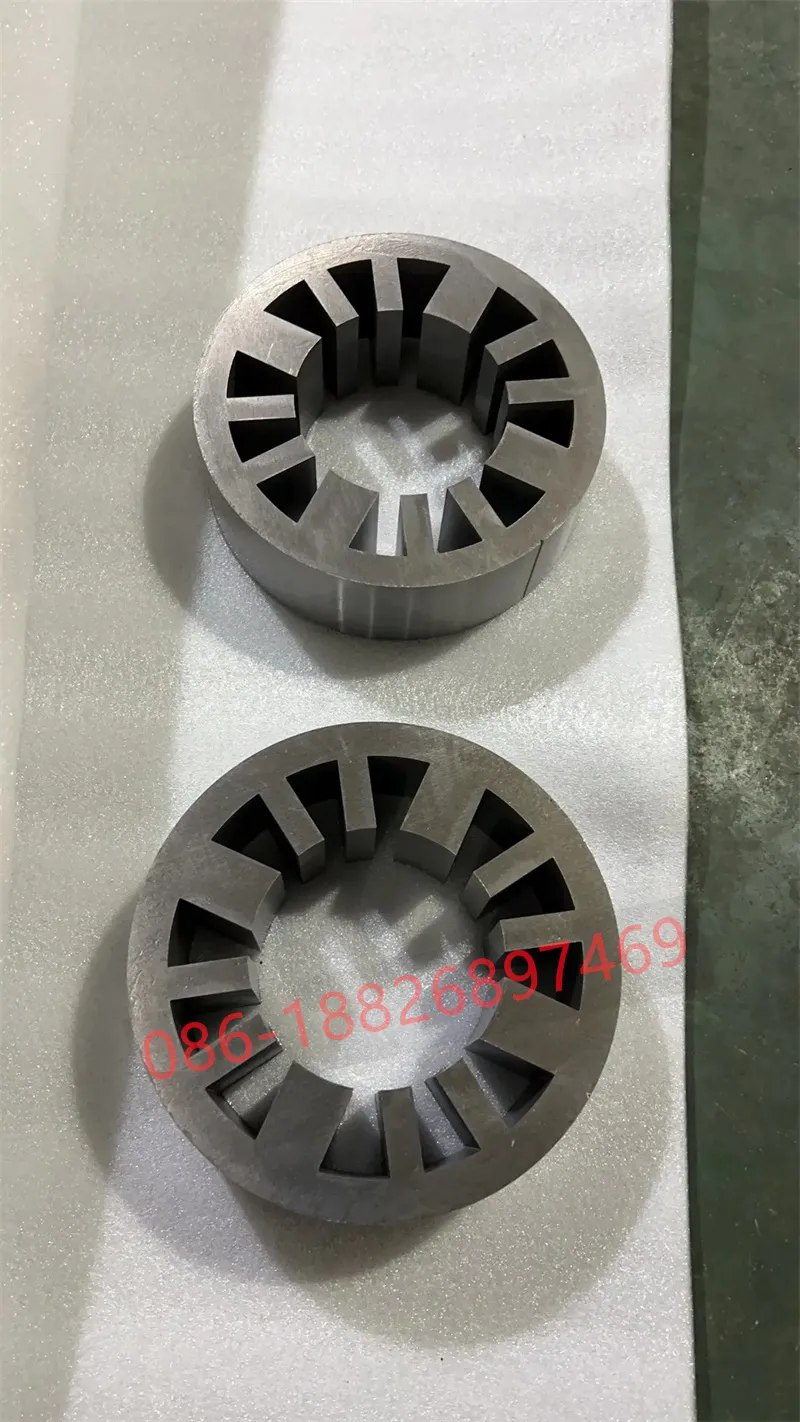
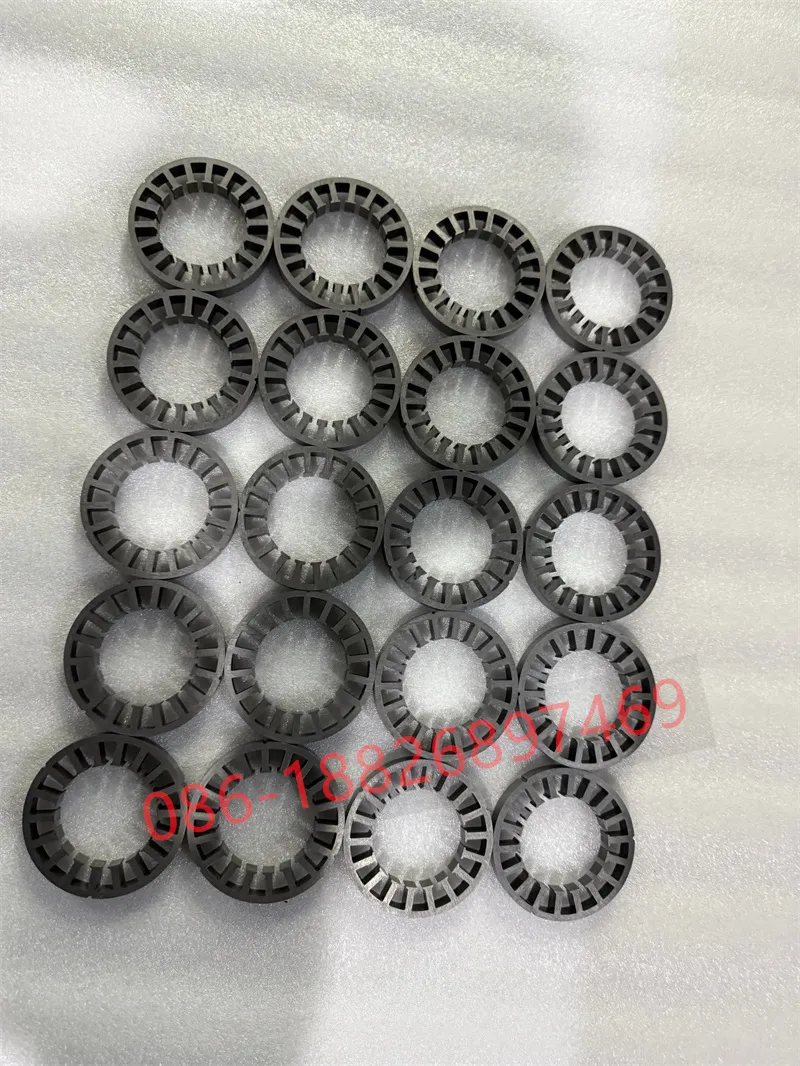
Selvbindende teknologi bruker elektriske stålspoler som er forhåndsbelagt med en B-trinns (halvherdet) termohærdende harpiks. Når den er stemplet inn i løse lamineringer ved hjelp av høypresisjons progressive stansedyser, plasseres stabelen inne i presisjons termisk bindeverktøy der påført varme og trykk aktiverer full tverrbinding.
| Ytelsesberegning | Konvensjonell naglet/sveiset | Selvbindende (ryggsvarte) kjerner | Teknisk innvirkning |
|---|---|---|---|
| Inter-laminering isolasjon | Lokalisert metallkontakt; høy kortvarig risiko | 100% harpiksisolering på full overflate | Høyfrekvent jerntap redusert med10 %–30 % |
| Stablingsfaktor (pakkeforhold) | 93.0%–96.0% | 97.5%–99.0% | Høyere flukstetthet; redusert volum og vekt |
| Skjær- og bindestyrke | Avhengig av mekanisk friksjon | Grensesnittskjærstyrke≥12–15 Mpa | Tåler ekstreme sentrifugalkrefter og støtbelastninger |
| NVH Ytelse | Mikrogap tillater magnetisk resonans | Harpiksmatrise gir strukturell demping | Reduserer høyfrekvent støy med3–8 dB |
| Håndtering av ultratynne ark | Vanskelig for 0,10–0,20 mm | Optimalisert for 0,05–0,20 mm folier | Låser opp masseproduksjon for legeringer med lavt tap |
Avanserte industriapplikasjonsprofiler
Ved å eliminere magnetiske tap samtidig som den tilbyr sub-mikron dimensjonsstabilitet og høy stivhet, blir tilpasset Backlack-bundet stator og rotor coreshave en viktig muliggjører på tvers av viktige høyteknologiske sektorer:
UAV fremdrift og presisjon gimbals
Dronemotorstator og rotorstablerUtfordring: Ekstreme krav til skyvekraft-til-vekt-forhold, flyutholdenhet og stramme termiske grenser.
Løsning: Kombinert med 0,10 mm/0,15 mm elektrisk stål, maksimerer Backlack stablingsfaktoren samtidig som jerntapet minimeres.
Humanoid robotleddaktuatorer
Rammeløse direktedrevne motorerUtfordring: Høyt kontinuerlig aksialt dreiemoment i kompakte dimensjoner; smale spor som ikke passer til nagler.
Løsning: Naglefri geometri tillater smalere tenner og høyere sporfylling. Full binding gir maksimal strukturell stivhet under høye støtbelastninger.
Ultra-høyhastighetsmotorer og spindler
Høyhastighets BLDC stator- og rotorkjernerUtfordring: Hastigheter fra 30 000 til 100 000 + RPM skaper enorme sentrifugalkrefter som forårsaker at stabelen løsner.
Løsning: Herdet rotorstabel fungerer som et monolitisk fast stoff. OD kan mikroslipes direkte uten å grave, noe som eliminerer rotasjonsvibrasjoner.
Fremragende produksjon hos Youyou Technology
Som en spesialisert produsent av høypresisjonsmotorstatorer og -rotorer, kombinerer Youyou Technology avansert materialvitenskap med toppmoderne stemplings- og limingsevner:
Premium myke magnetiske legeringer og tynne folier
Presisjonsstempling av ikke-orientert elektrisk stål (0,10 mm, 0,15 mm, 0,20 mm, 0,35 mm) fra verdens fremste fabrikker (JFE, Nippon Steel, Baosteel), samt 1J22 Fe-Co/Vacoflux 50 kobolt-jern myke magnetiske legeringer og 1J490/permallegeringsmaterialer.
Engineering Validation & Rask Prototyping
Hvis ditt børsteløse motorprosjekt støter på flaskehalser som høyfrekvent jerntap, alvorlige NVH-støybegrensninger eller mellomlagsskift under høyhastighetsdrift, inviterer vi deg til å evaluere en tilpasset Backlack Self-Bonding Lamination Stackprototype.
Kontakt deg-teknologien med dine CAD-tegninger og elektromagnetiske spesifikasjoner. Bekreft hvordan vår høypresisjons progressive stempling og full-overflateharpiksbinding gir overlegen strukturell stivhet, undertrykt virvelstrømtap og ultra-jevn rotasjon med ekte testdata!
Støttet av materialforskere og presisjonsmotoringeniører
Å løse komplekse NVH-utfordringer og stabling av mikropresisjonslaminering krever ingeniørlederskap i verdensklasse.
Ingeniørteamet hos Youyou Technology ledes av senior materialforskere og veteraner innen motorproduksjon som spesialiserer seg på Backlack selvbindende teknologi, ultratynne elektrisk stålstempling (0,05 mm-0,2 mm), progressive karbiddyser og prosessering av myk magnetisk legering (slik som 1J22J50 lokalt kortsluttende permallody 50 permallody 0-rom og 1J22J50-strøm eliminert). kretser for å opprettholde feilfrie pakkingsfaktorer, ekspertene våre bygger bro mellom konseptuell elektromagnetisk design, DFM-gjennomførbarhetsevaluering, rask prototyping og skalerbar masseproduksjon.
Til dags dato har vi samarbeidet med over 30 globale motorpionerer, og levert spesialkonstruerte selvbundne stator- og rotorstabler som dramatisk undertrykker akustisk støy, minimerer høyfrekvente kjernetap og låser opp uovertruffen volumetrisk krafttetthet.
Klar til å optimalisere motoreffektiviteten din med selvbindende kjerner?
Enten du vurderer Backlack DFM-gjennomførbarheten for et nytt BLDC-design eller søker en pålitelig partner for høypresisjon progressiv stempling og termisk harpiksherding, er Youyou Technology klar til å levere prøveprototyper og volumproduksjon.