Sammanfattning
När elmotorer pressar mot högre rotationshastigheter, extrem effekttäthet, lätt design och högfrekvensdrift, når klassisk magnetkretsdesign och stackmonteringsteknologier sina fysiska gränser.
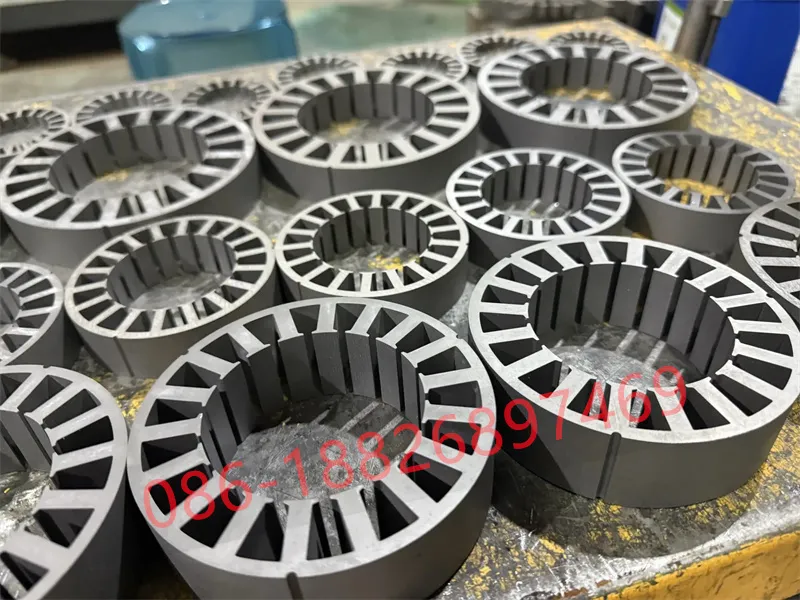
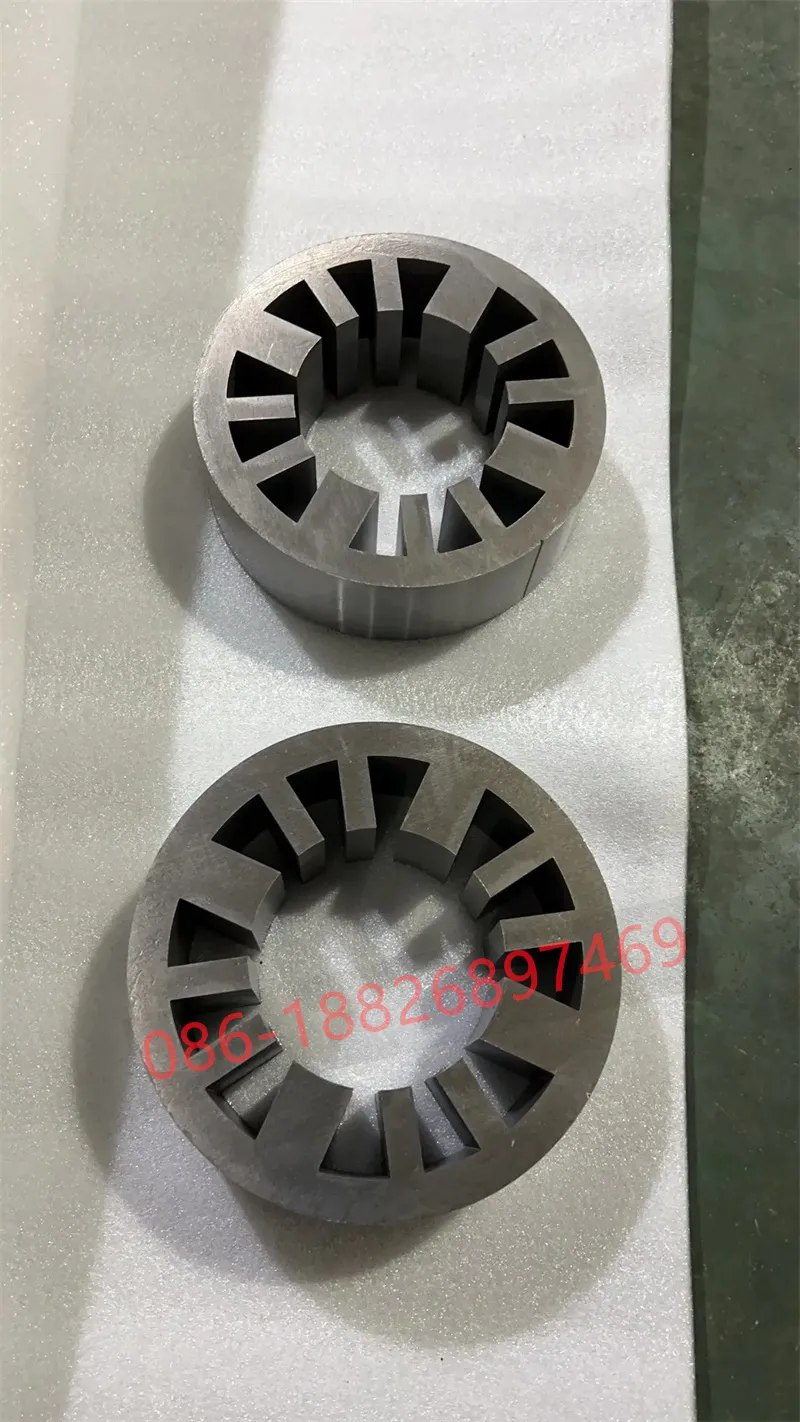
Lamineringskärnan fungerar både som magnetvägskelett och motorns primära strukturella bärare. Dess tillverkningsteknik dikterar direkt kärnförluster, mekanisk integritet, termisk avledning och NVH-beteende (brus, vibration, hårdhet).
Medan konventionell förreglingsnitning, lasersvetsning och genomgående bultar har dominerat massproduktion i årtionden, introducerar de betydande magnetiska och mekaniska flaskhalsar i högfrekventa, ultrahöghastighetsoperationer. Självbindande (Backlack) lamineringsteknik omdefinierar i grunden kärnmontering – framträder som den definitiva standarden för tillverkning av elektriska motorer.
Jämförelse av process- och prestandatopologi Klicka på arbetsflödessteg för att se detaljer
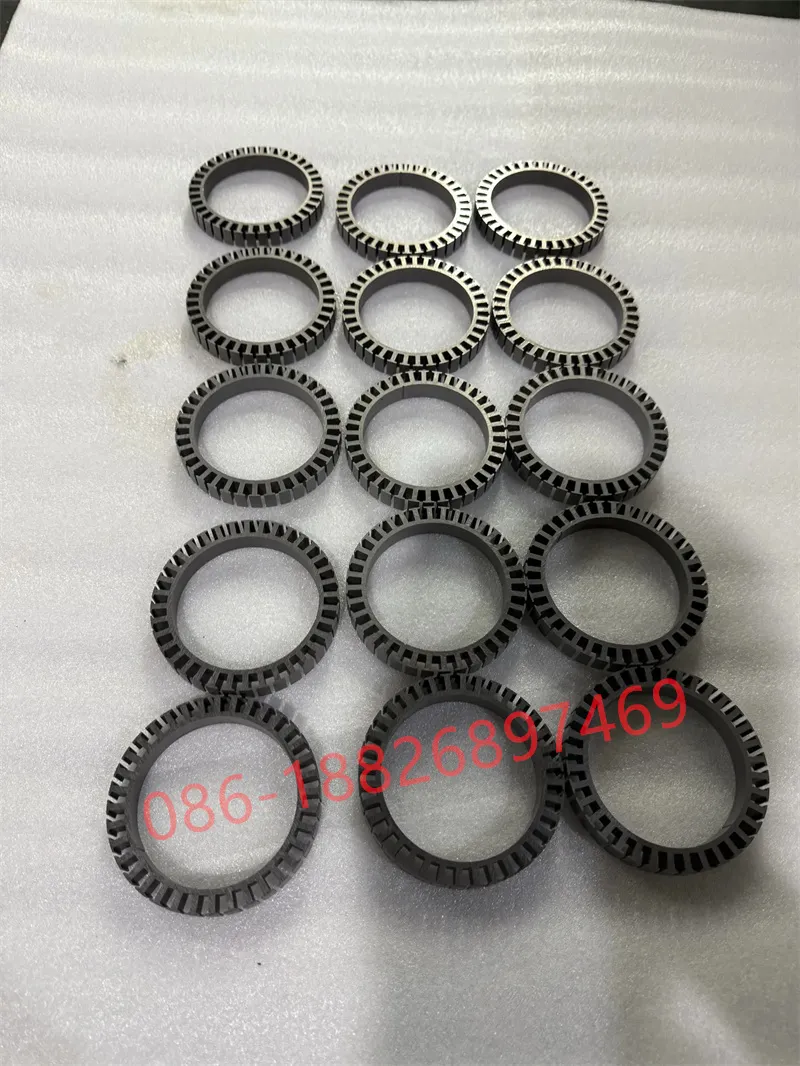
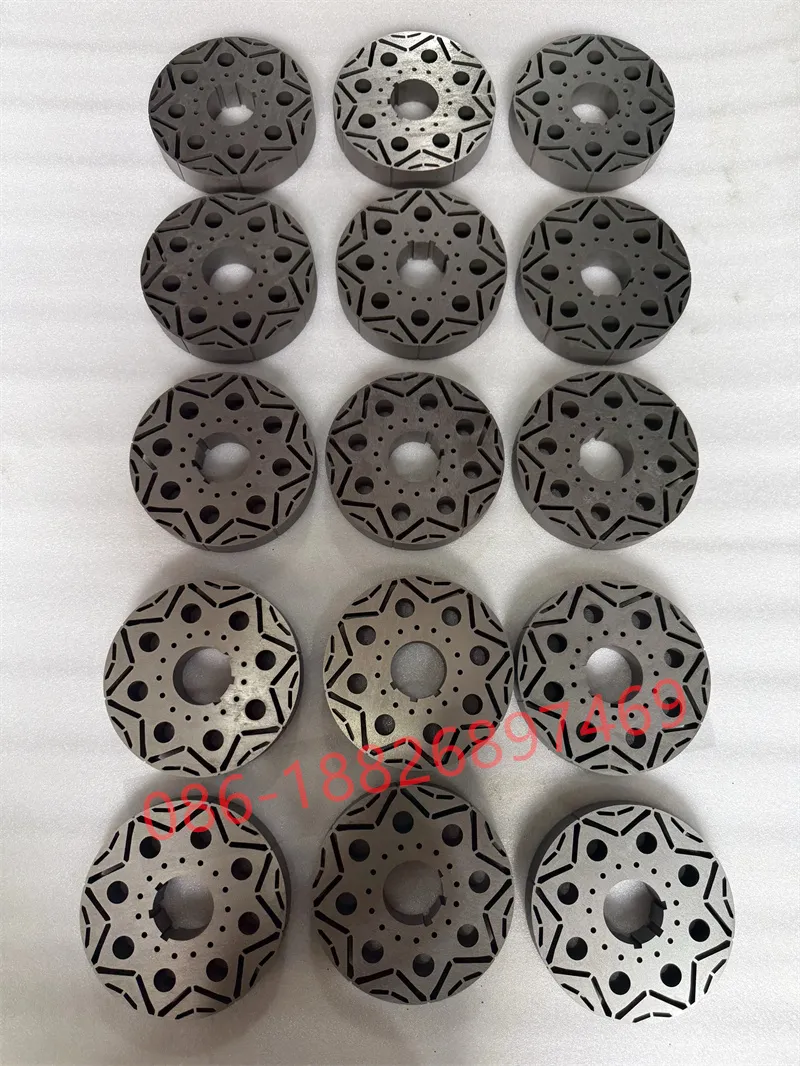
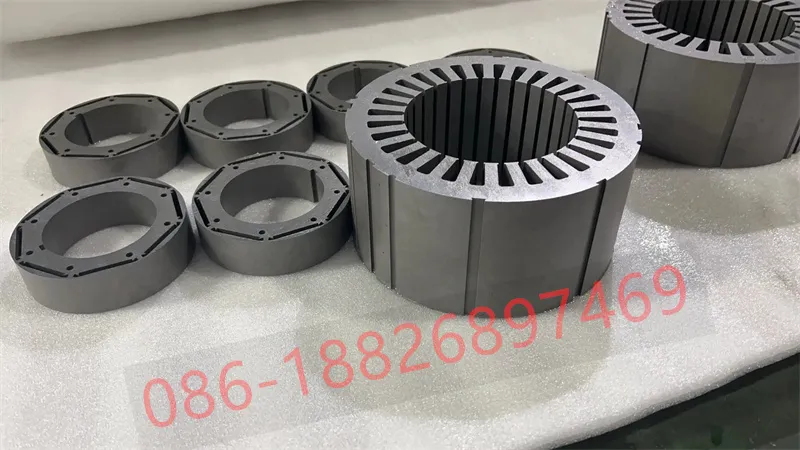
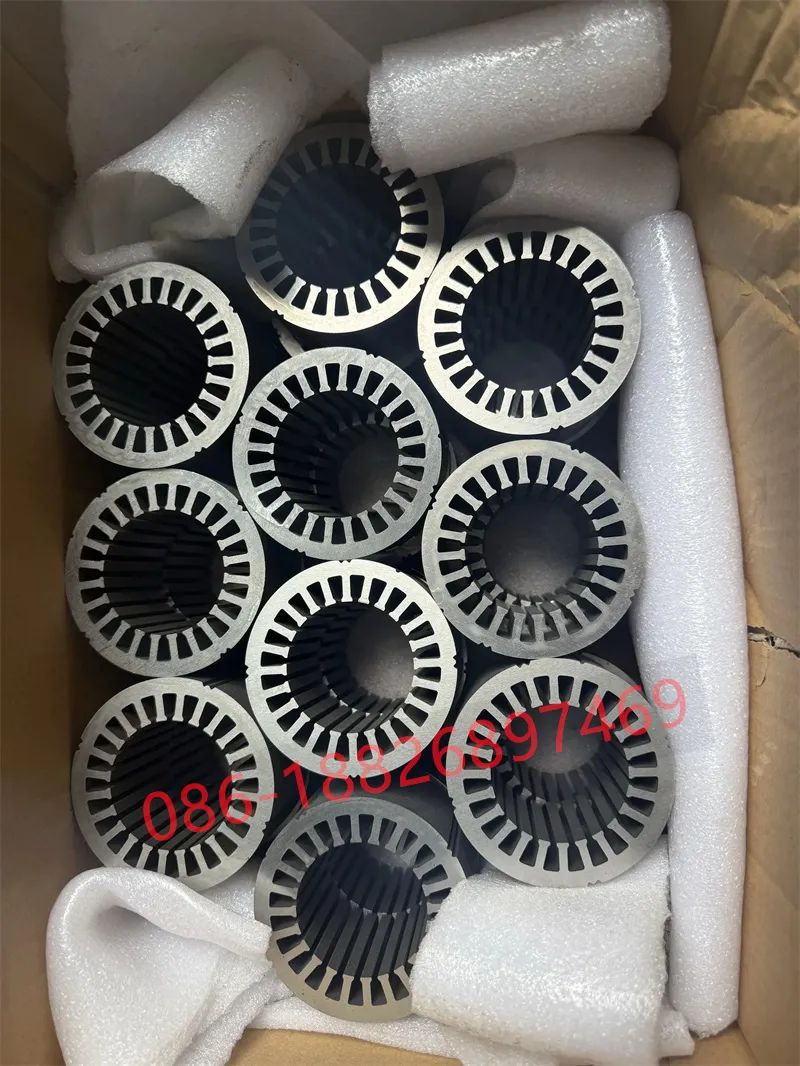
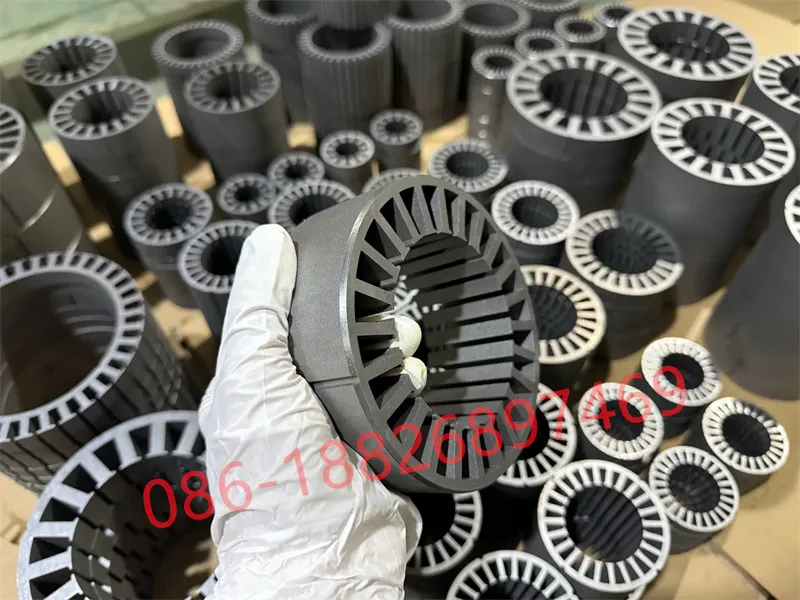
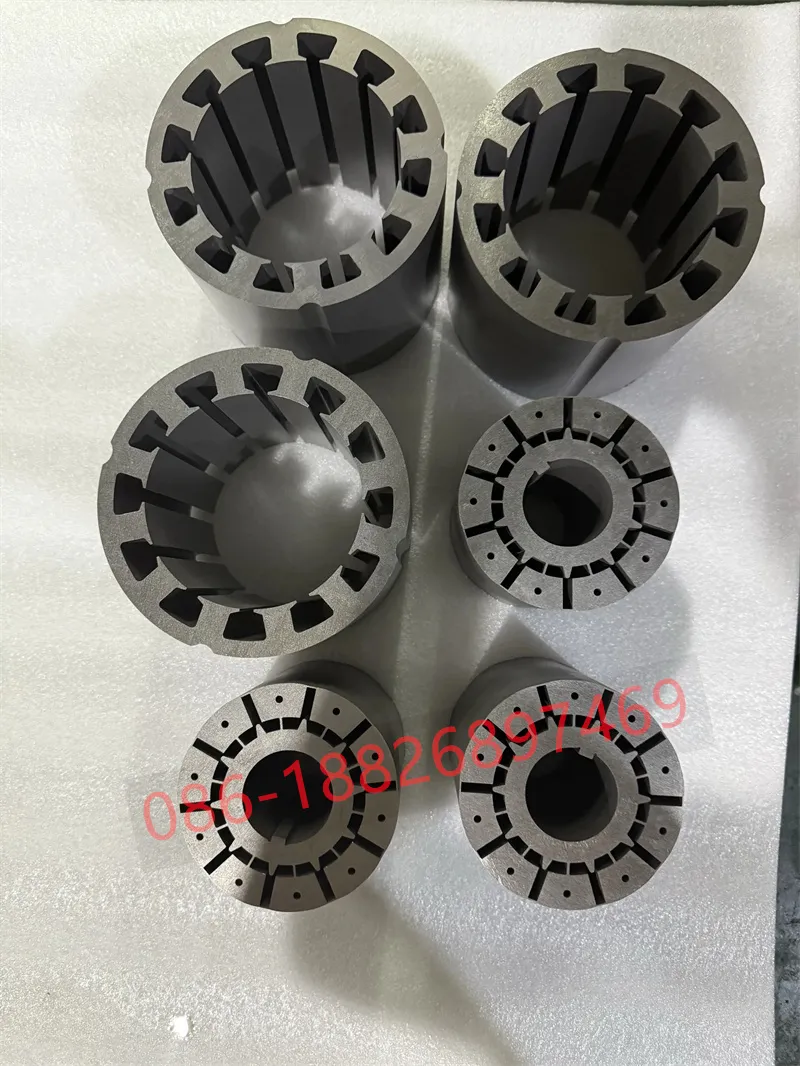
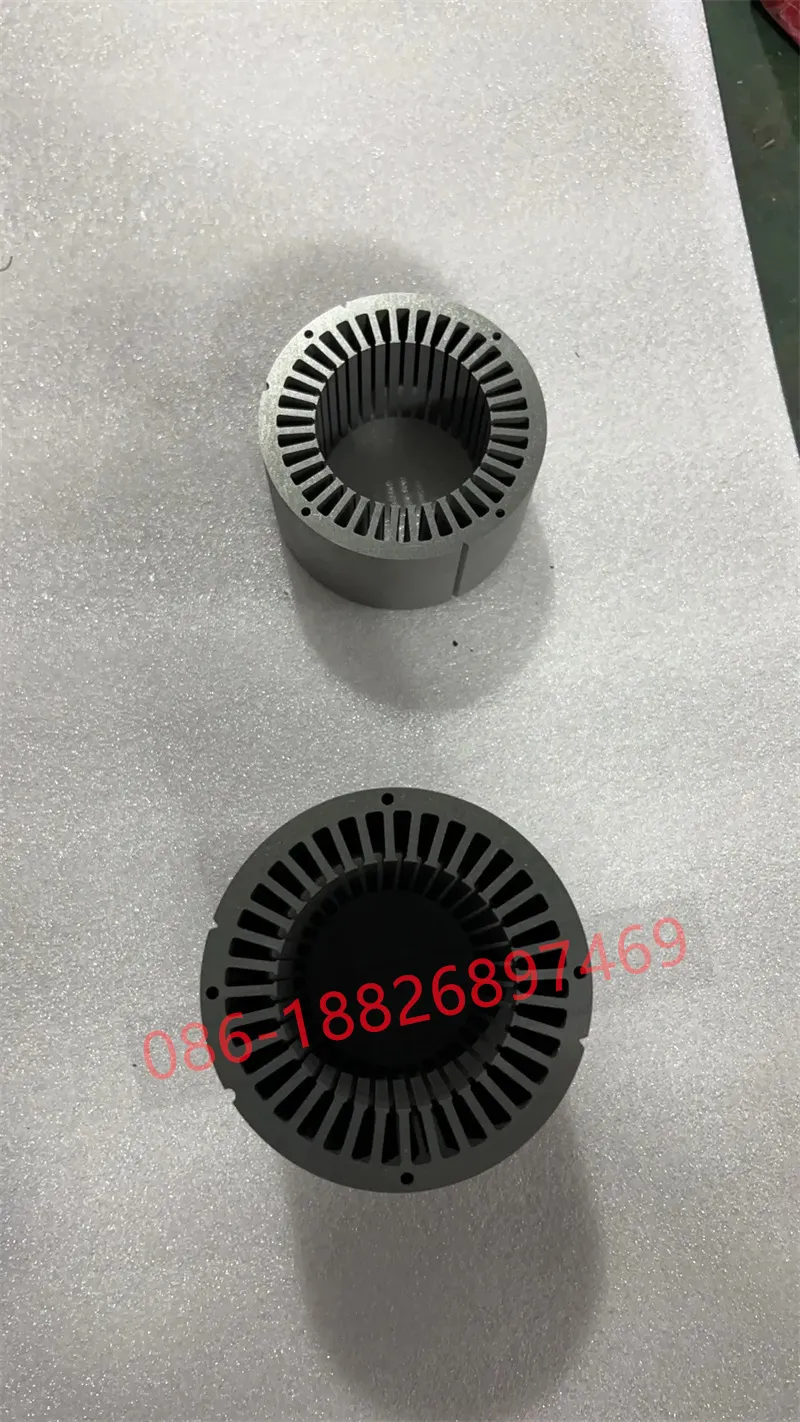
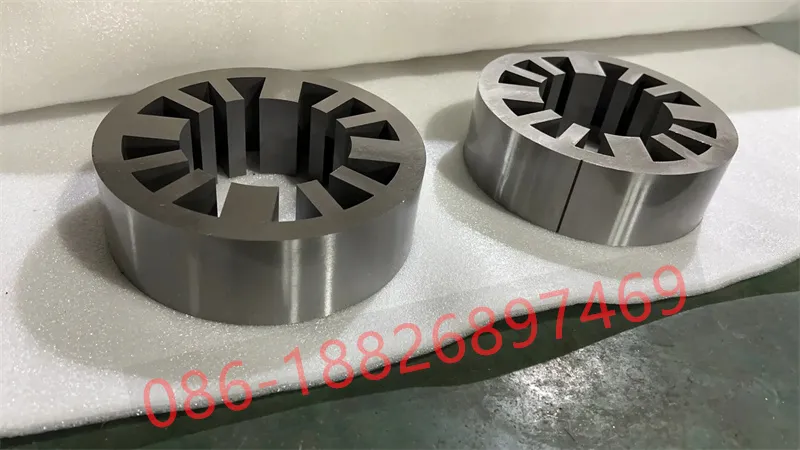
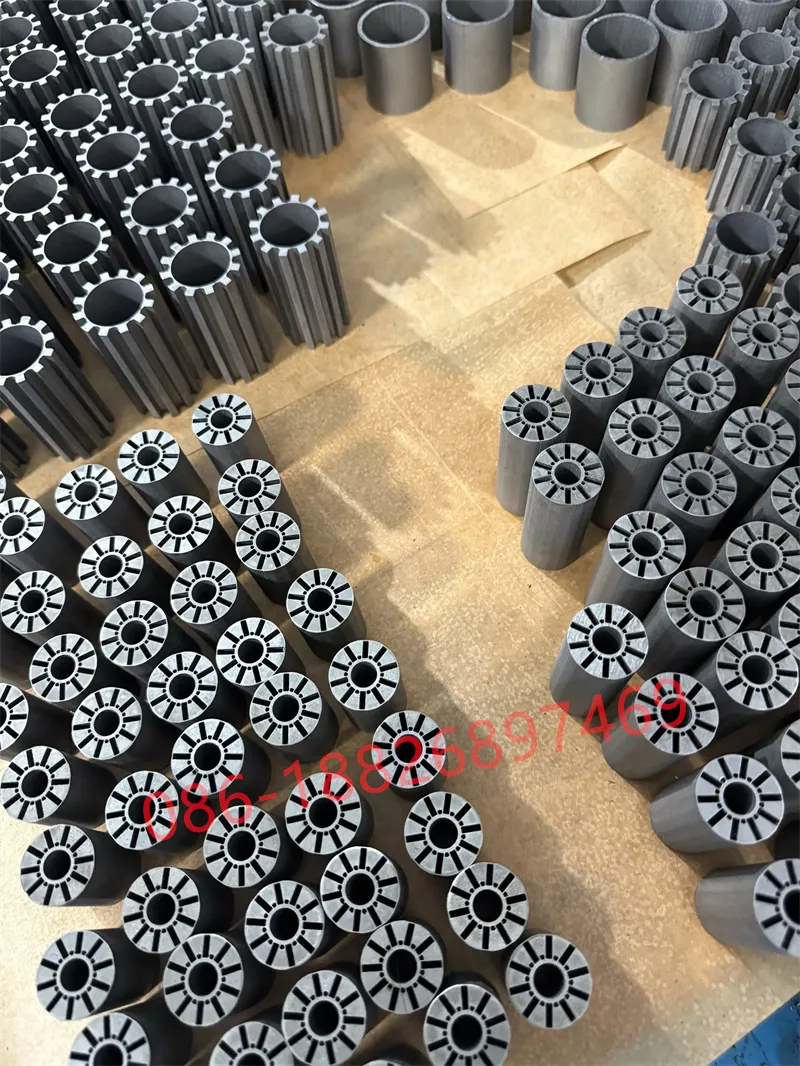
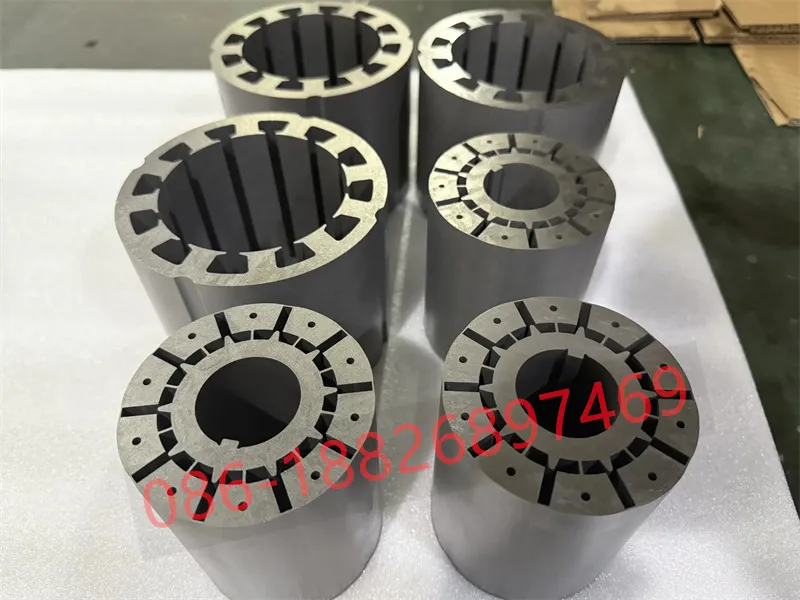
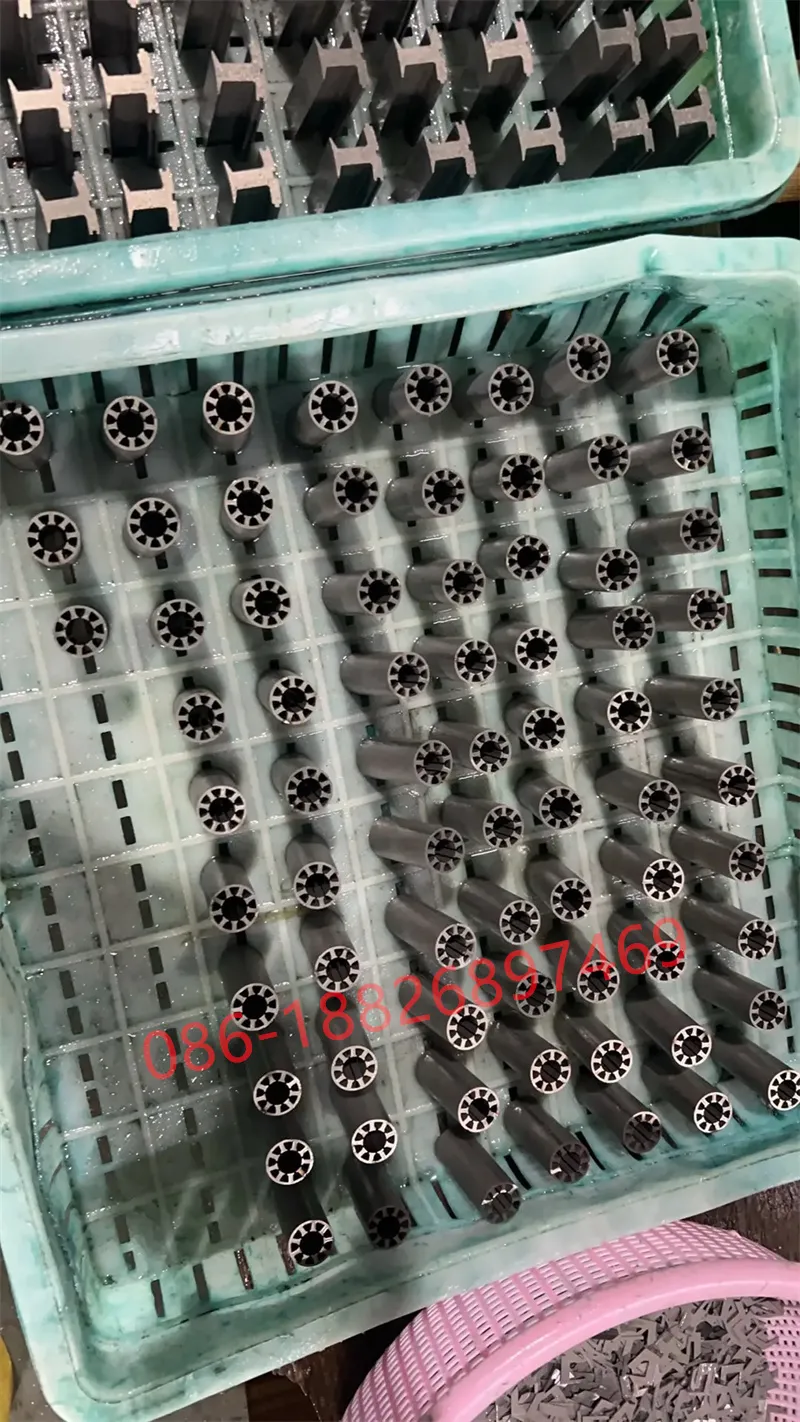
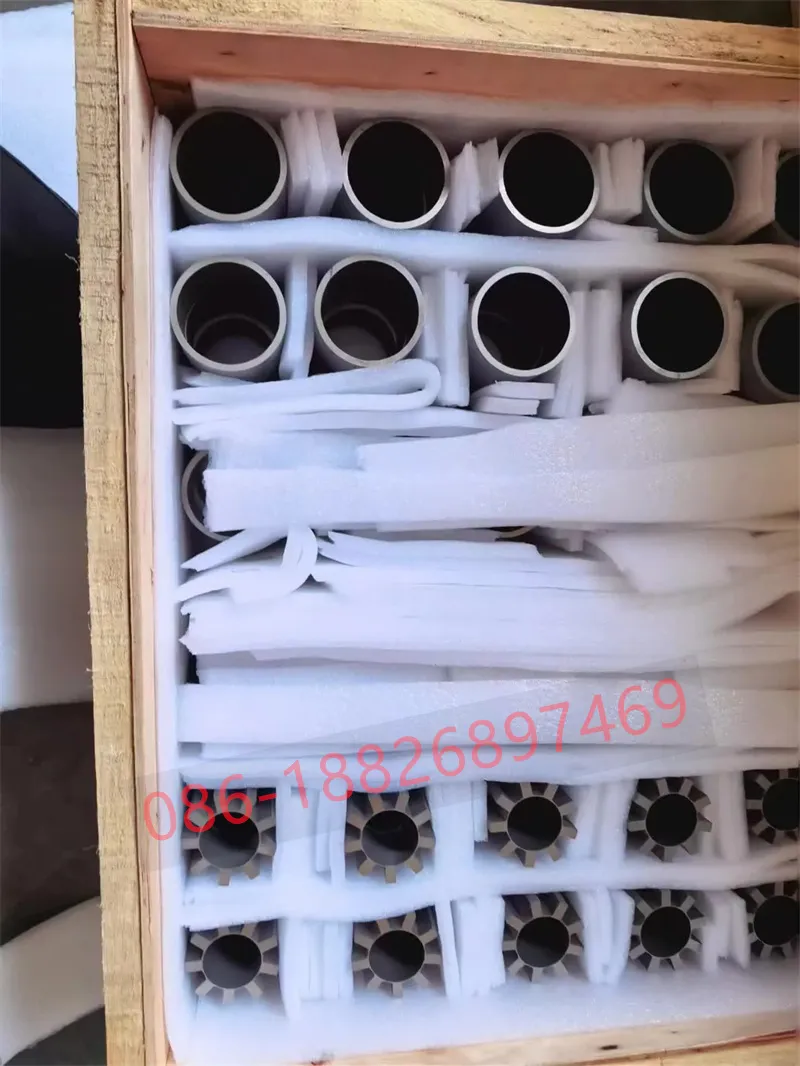
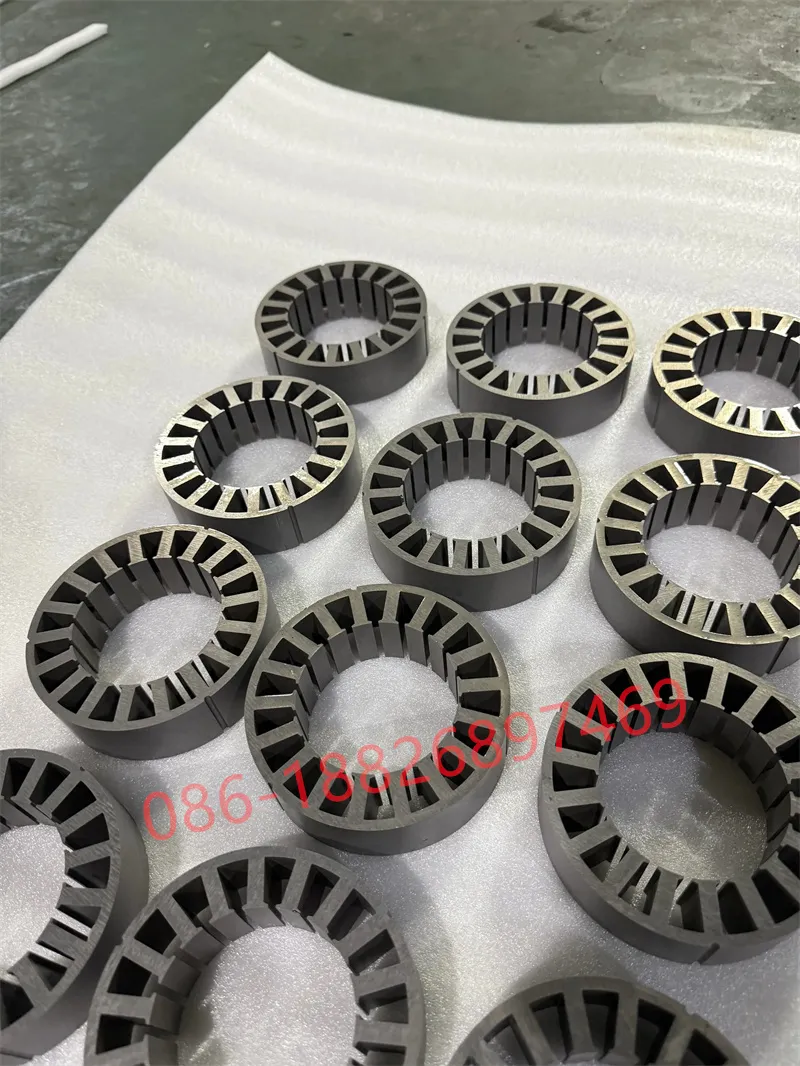
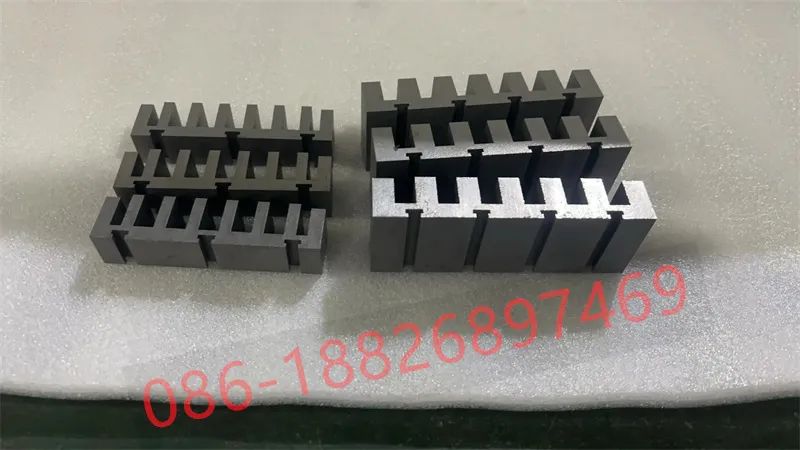
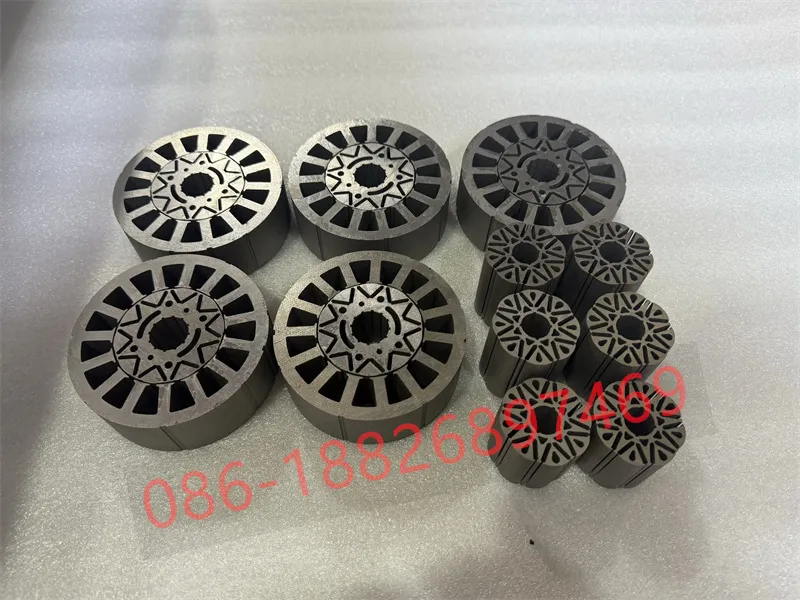
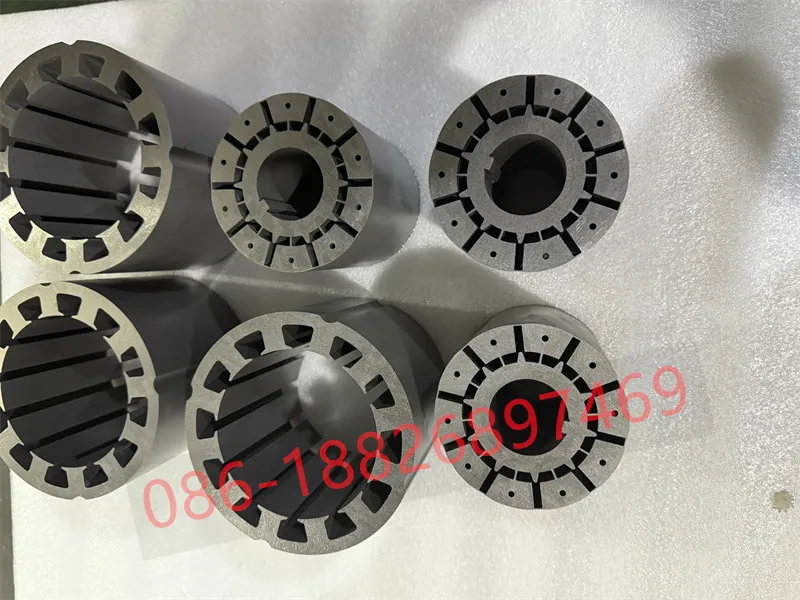
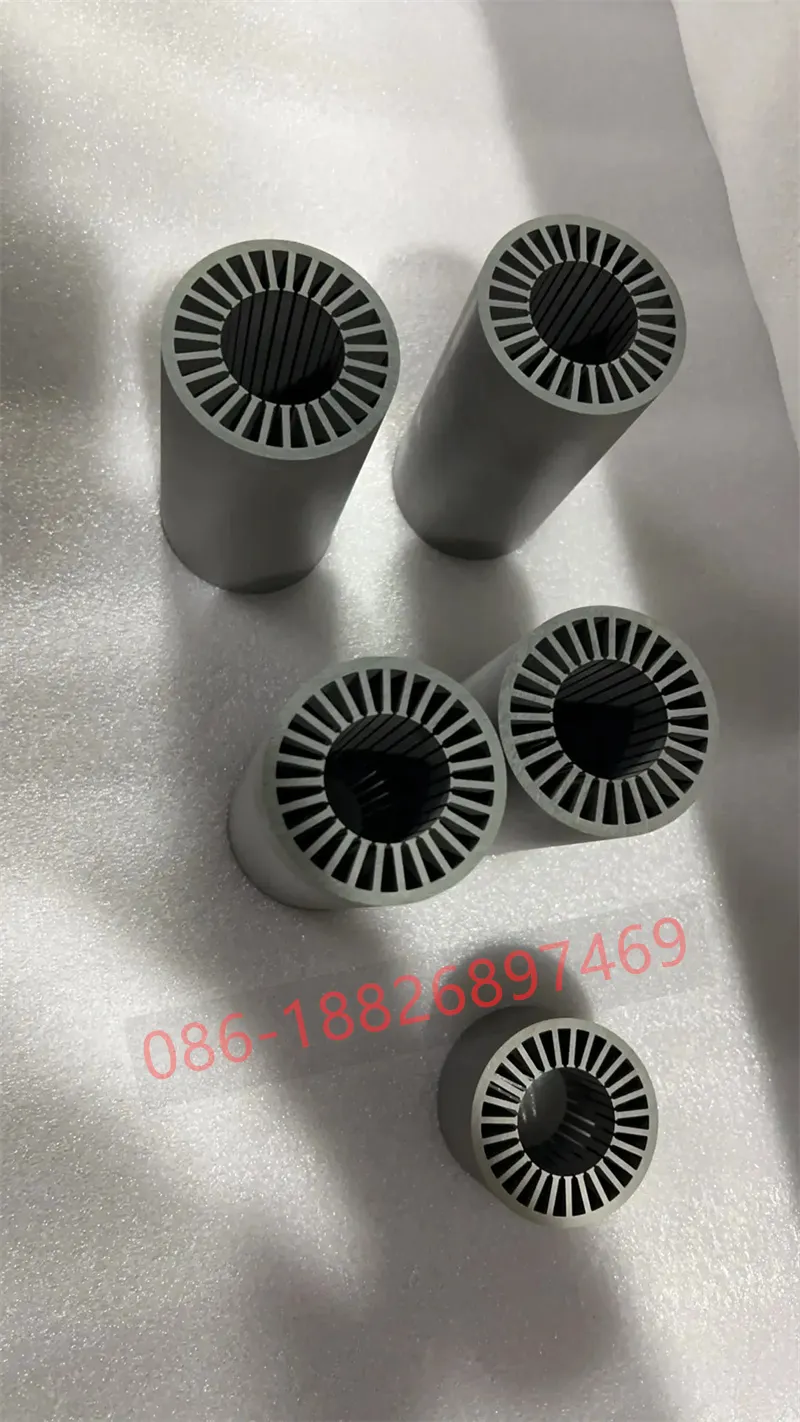
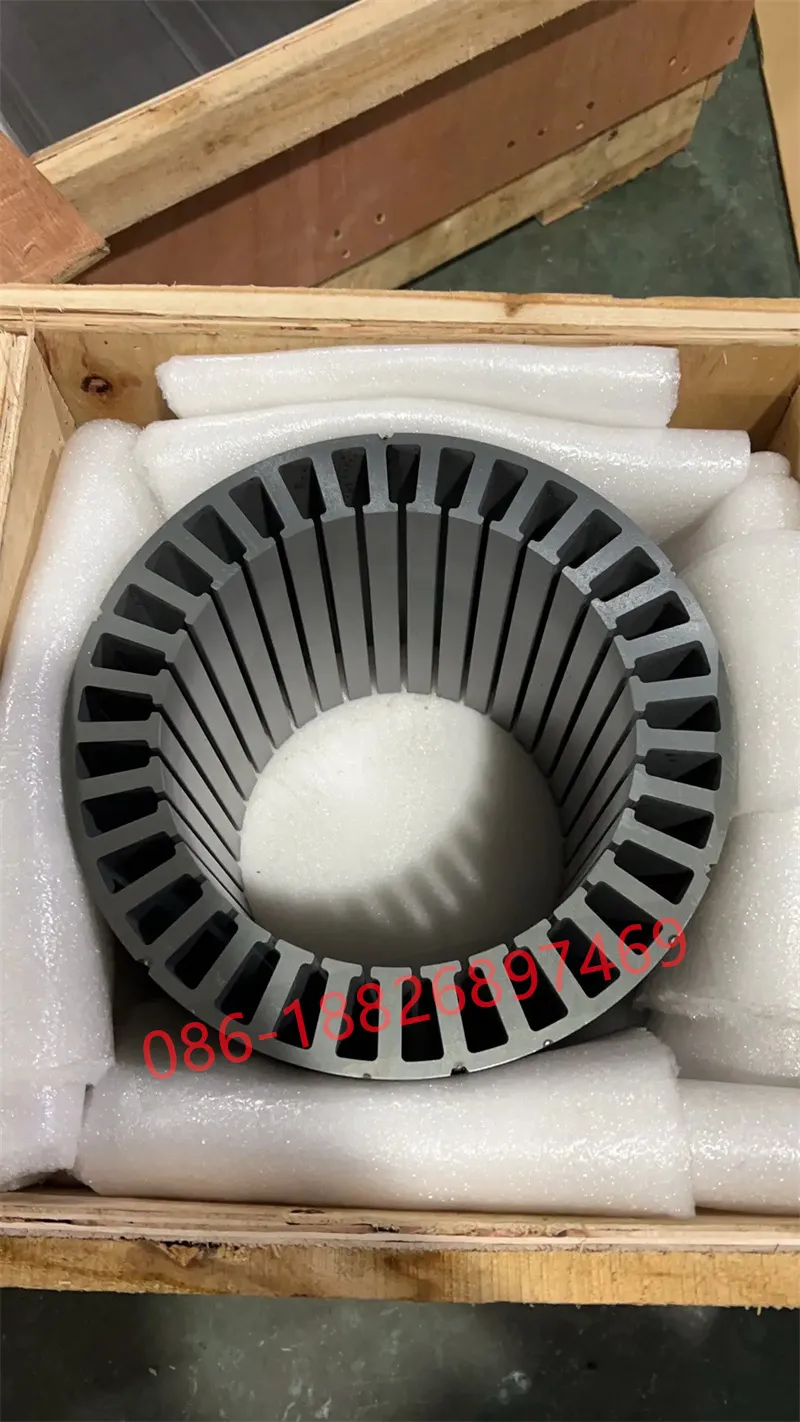
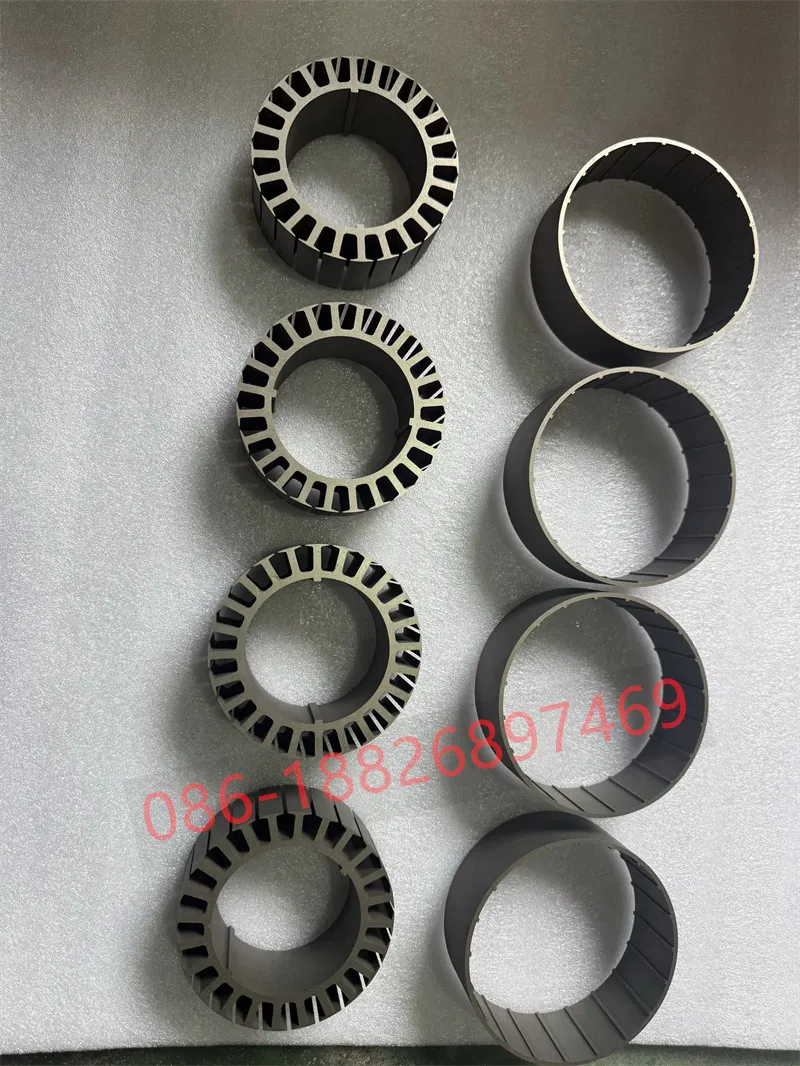
Fysikens flaskhals av konventionella kärnförreglingar
Under högfrekventa alternerande magnetfält dikterar den fysiska metoden som används för att sammanfoga elektriska stållamineringar inte bara strukturell stabilitet utan också den elektromagnetiska prestandan för hela drivsystemet.
1.1 Lokaliserade kortslutningar och virvelförlust
Stämplande, sammankopplade fördjupningar tränger igenom isolerande lack och bildar direkta metalliska ledande banor. Lasersvetsning längs det bakre järnet skapar heldragna ledare över stapelkanterna. Under hög frekvens bildar dessa kortslutningar enorma slutna slingor, vilket orsakar kärnförluster($P_e$) och termiska hotspots att spetsa.
1.2 Mekanisk spänning och permeabilitet
Icke-orienterat elektriskt stål uppvisar stark magnetostriktion och spänningskänslighet. Mekanisk stanspåkänning från nitning och termisk spänning från värmepåverkade zoner(HAZ) vid svetsning försämrar magnetisk permeabilitet($\mu$) och höjer koerciviteten($H_c$), vilket orsakar hysteresförluster($P_h$).
1.3 Packningsfaktor & staplingsluckor
Sammankopplade fördjupningar skapar luftgap mellan intilliggande ark och täcker staplingspackningsfaktorn med 93,0 % till 96,0 %. Denna outnyttjade volym ökar direkt den totala magnetiska reluktansen och späder ut volymetrisk effekttäthet.
Tekniska mekanismer och tekniska fördelar med rygglack
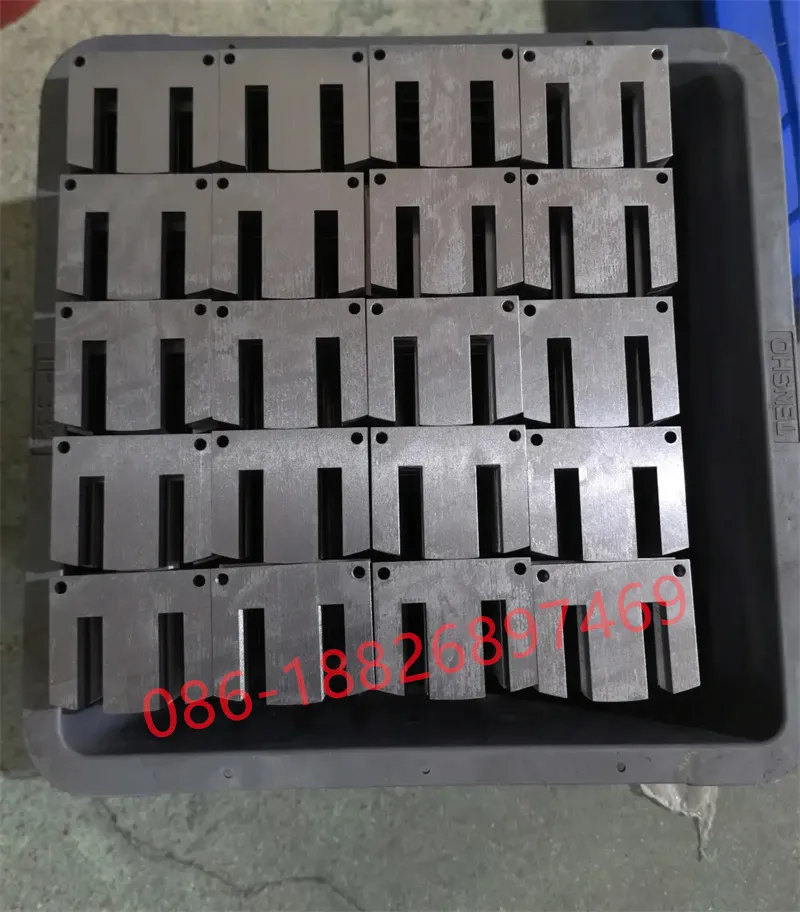
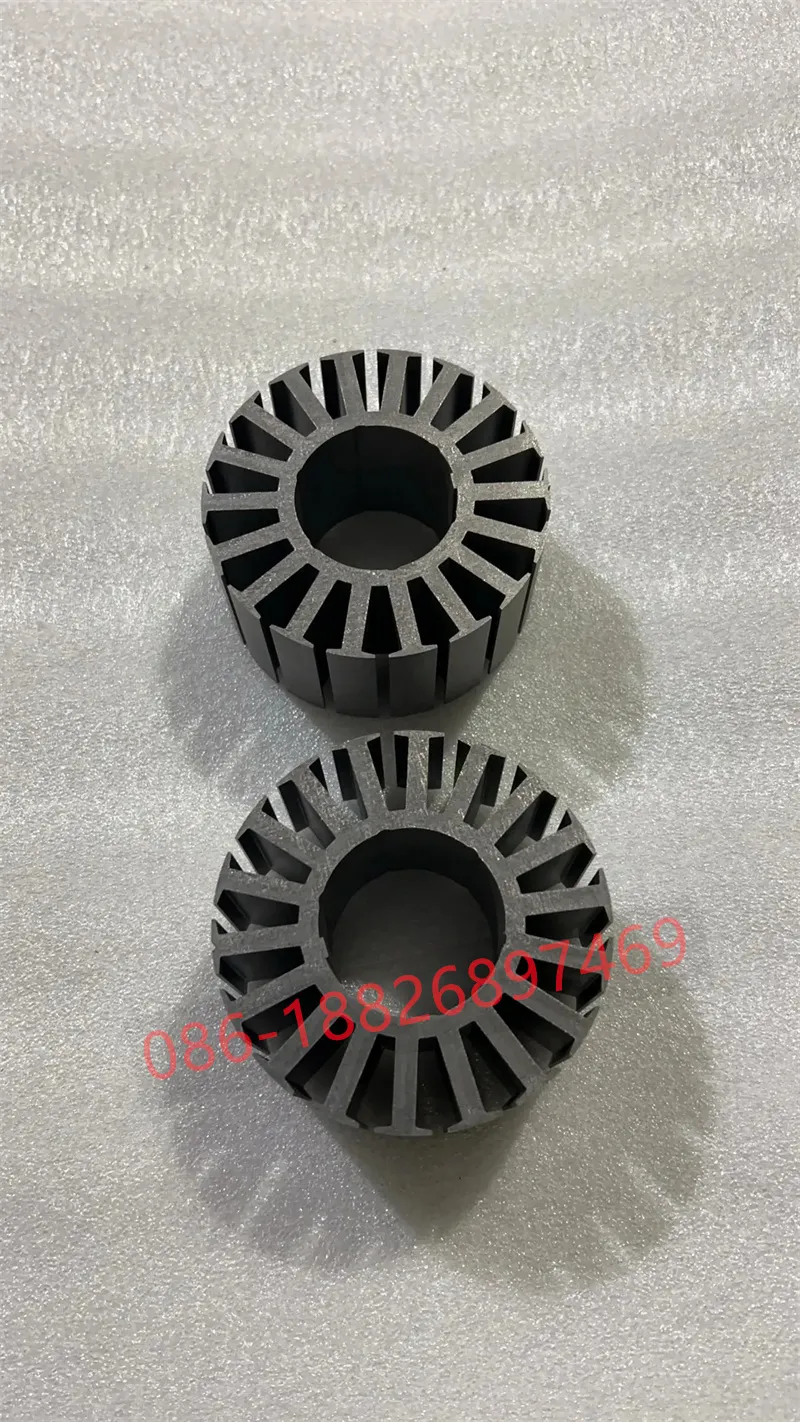
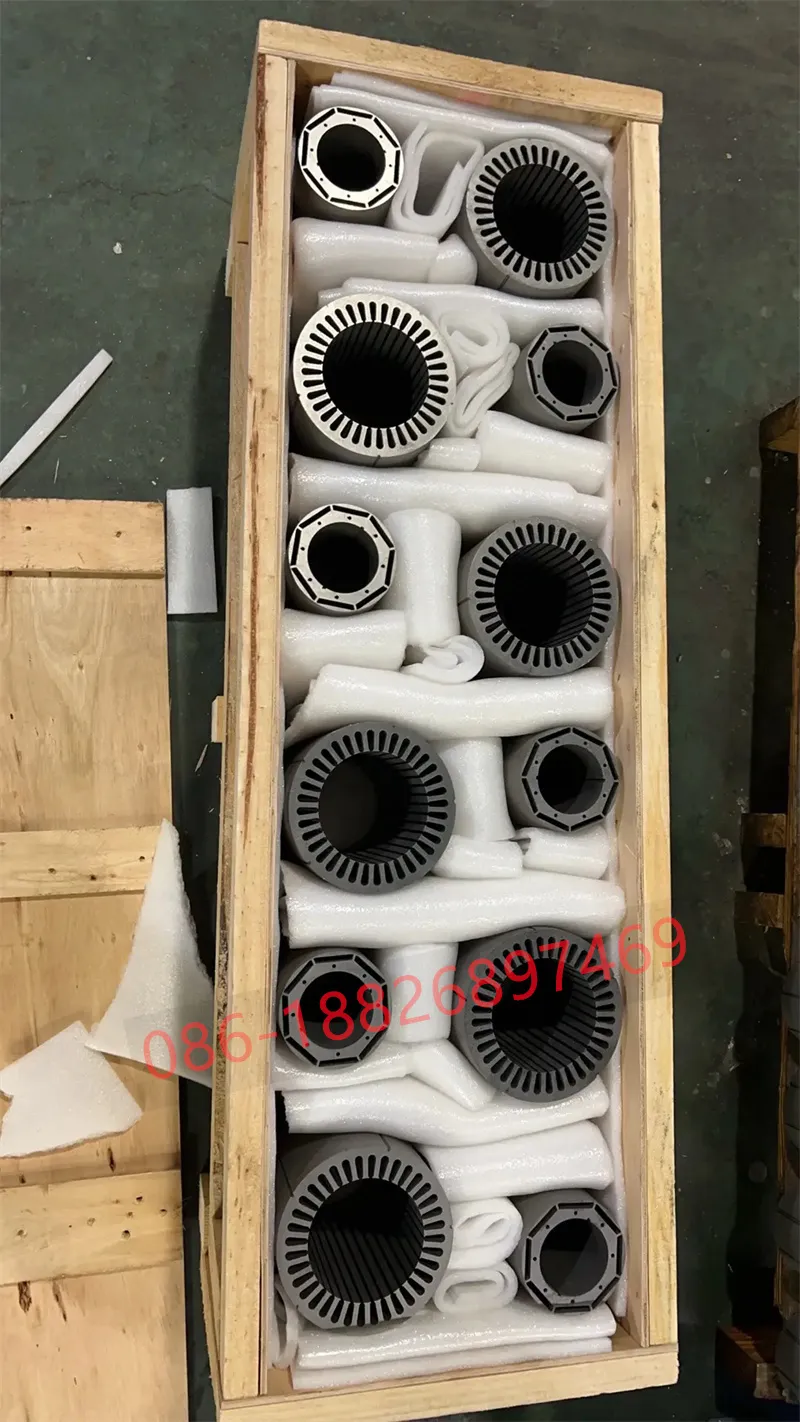
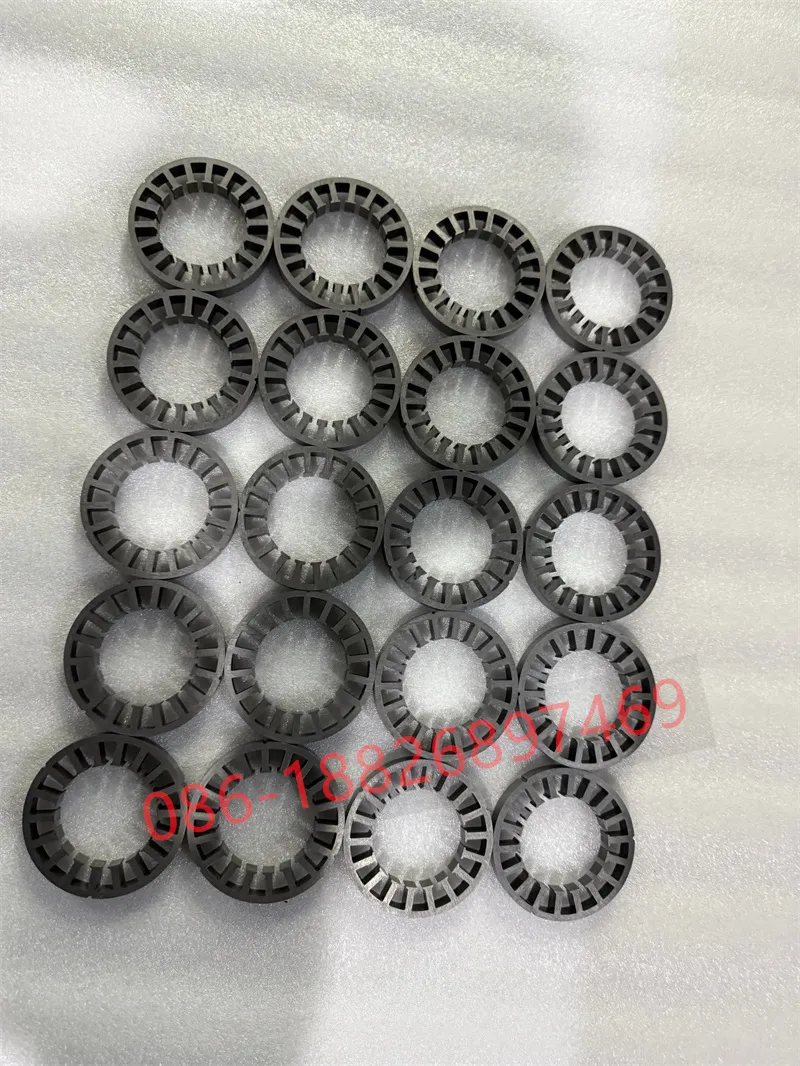
Självbindande teknologi använder elektriska stålspolar som är förbelagda med ett B-steg (halvhärdat) härdplast. När den väl har stansats in i lösa lamineringar med progressiva pressformar med hög precision, placeras stapeln inuti precisionsverktyg för termisk bindning där applicerad värme och tryck aktiverar full tvärbindning.
| Prestandamått | Konventionell nitad/svetsad | Självbindande (ryggsvarta) kärnor | Teknisk påverkan |
|---|---|---|---|
| Inter-laminering isolering | Lokal metallkontakt; hög kort risk | 100% full yta hartsisolering | Högfrekvent järnförlust minskas med10 %–30 % |
| Staplingsfaktor (packningsförhållande) | 93.0%–96.0% | 97.5%–99.0% | Högre flödestäthet;reducerad volym och vikt |
| Skjuv- och bindningsstyrka | Beroende på mekanisk friktion | Gränssnittsskjuvhållfasthet≥12–15 Mpa | Tål extrema centrifugalkrafter och stötbelastningar |
| NVH prestanda | Mikrogap tillåter magnetisk resonans | Hartsmatris ger strukturell dämpning | Minskar högfrekvent brus med3–8 dB |
| Hantering av ultratunna ark | Svårt för 0,10–0,20 mm | Optimerad för 0,05–0,20 mm folier | Låser upp massproduktion för lågförlustlegeringar |
Avancerade industriapplikationsprofiler
Genom att eliminera magnetiska förluster samtidigt som den erbjuder submikrondimensionell stabilitet och hög styvhet, blir anpassad Backlack-bondad stator och rotorkärna en viktig möjliggörare inom viktiga högteknologiska sektorer:
UAV Propulsion & Precision kardan
Drönarmotorstator & rotorstaplarUtmaning: Extrema krav på dragkraft-till-vikt-förhållande, flyghållfasthet och snäva termiska gränser.
Lösning: I kombination med 0,10 mm/0,15 mm elektriskt stål maximerar Backlack staplingsfaktorn samtidigt som järnförlusten minimeras.
Humanoid Robot Joint Actuators
Ramlösa direktdrivna motorerUtmaning: Högt kontinuerligt axiellt vridmoment i kompakta dimensioner; smala spår som inte kan passa nitar.
Lösning: Nitfri geometri tillåter smalare tänder och högre slitsfyllning. Full limning ger maximal strukturell styvhet vid toppbelastningar.
Ultra-höghastighetsmotorer och spindlar
Höghastighets BLDC stator- och rotorkärnorUtmaning: Hastigheter från 30 000 till 100 000 + RPM skapar enorma centrifugalkrafter som gör att stapeln lossnar.
Lösning: Härdad rotorstapel fungerar som ett monolitiskt fast material. OD kan mikroslipas direkt utan att graderas, vilket eliminerar rotationsvibrationer.
Manufacturing Excellence hos Youyou Technology
Som en specialiserad tillverkare av högprecisionsmotorstatorer och -rotorer kombinerar Youyou Technology avancerad materialvetenskap med toppmoderna stämplings- och bindningsmöjligheter:
Premium mjuka magnetiska legeringar och tunna folier
Precisionsstansning av icke-orienterat elektriskt stål (0,10 mm, 0,15 mm, 0,20 mm, 0,35 mm) från främsta globala fabriker (JFE, Nippon Steel, Baosteel), såväl som 1J22 Fe-Co/Vacoflux 50 kobolt-järn mjuka magnetiska legeringar och 1J49/Permalolegeringsmaterial.
Engineering Validation & Rapid Prototyping
Om ditt borstlösa motorprojekt stöter på prestandaflaskhalsar såsom högfrekvent järnförlust, allvarliga NVH-brusbegränsningar eller mellanskiktsförskjutning under höghastighetsdrift, inbjuder vi dig att utvärdera en customBacklack Self-Bonding Lamination Stackprototyp.
Kontakta dig-tekniken med dina CAD-ritningar och elektromagnetiska specifikationer. Validera hur vår högprecisions progressiva stämpling och full-yte hartsbindning ger överlägsen strukturell styvhet, undertryckta virvelströmsförluster och ultrasmidig rotation med riktiga testdata!
Uppbackad av materialforskare och precisionsmotoringenjörer
Att lösa komplexa NVH-utmaningar och stapling av mikroprecisionslaminering kräver tekniskt ledarskap i världsklass.
Ingenjörsteamet på Youyou Technology leds av seniora materialforskare och veteraner inom motortillverkning som specialiserat sig på Backlack självbindande teknologi, ultratunna elektriska stålstämplingar (0,05 mm-0,2 mm), progressiva hårdmetallformar och bearbetning av mjuk magnetisk legering (såsom 1J22J50 lokalt kort ström och 1J22J50 permalloydy ström eliminerad). kretsar för att upprätthålla felfria packningsfaktorer, våra experter överbryggar gapet mellan konceptuell elektromagnetisk design, DFM genomförbarhetsutvärdering, snabb prototypframställning och skalbar massproduktion.
Hittills har vi samarbetat med över 30 globala motorpionjärer, och levererat specialkonstruerade självbundna stator- och rotorstaplar som dramatiskt dämpar akustiskt brus, minimerar högfrekventa kärnförluster och låser upp oöverträffad volymetrisk effekttäthet.
Är du redo att optimera din motoriska effektivitet med självbindande kärnor?
Oavsett om du utvärderar Backlack DFMs genomförbarhet för en ny BLDC-design eller söker en pålitlig partner för progressiv högprecisionspressning och termisk hartshärdning, är Youyou Technology redo att leverera provprototyper och volymproduktion.