I den snabbt föränderliga elfordonsindustrin fokuserar allmänhetens uppmärksamhet ofta på batterikapacitet eller autonoma köralgoritmer. Den fysiska grunden som avgör om en elbilsmotor kan uppnå maximal effektivitet och effekttäthet ligger dock inuti dess hjärta: statorkärnan. Och materialet som kärnan är gjord av dikterar allt – effektivitet, värmehantering, buller och i slutändan fordonets räckvidd.
Som en specialiserad tillverkare av kärnlamineringar som arbetar nära motorkonstruktörer i Nordamerika och Europa, stöter vi ofta på samma avgörande krav från utvecklare av elmotorer och kompressoringenjörer: Hur minimerar vi kärnförluster vid höga växelriktarfrekvenser samtidigt som vi maximerar effekttätheten och håller tillverkningskostnaderna under kontroll?
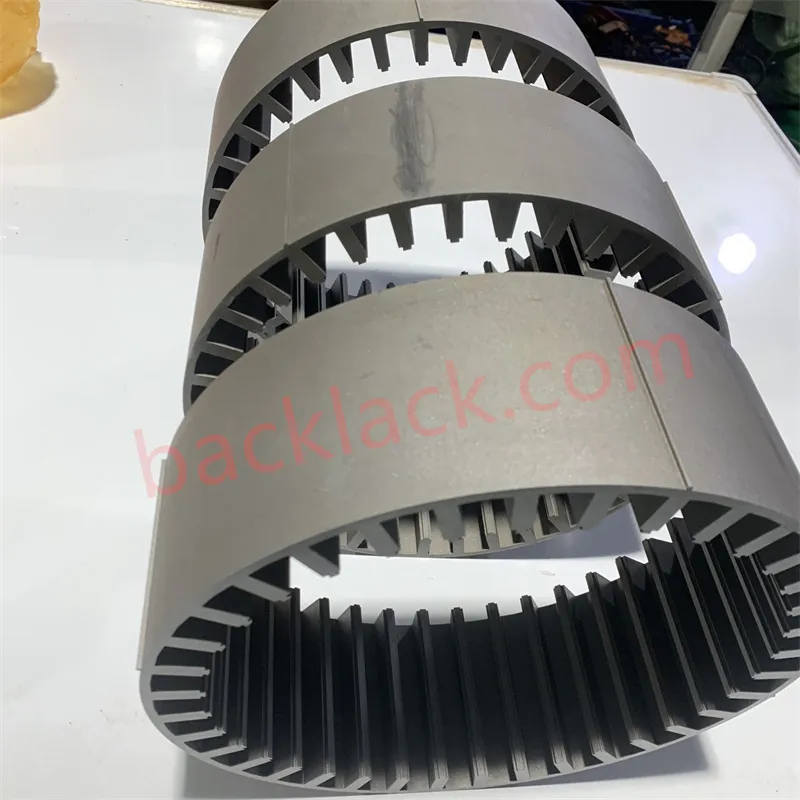
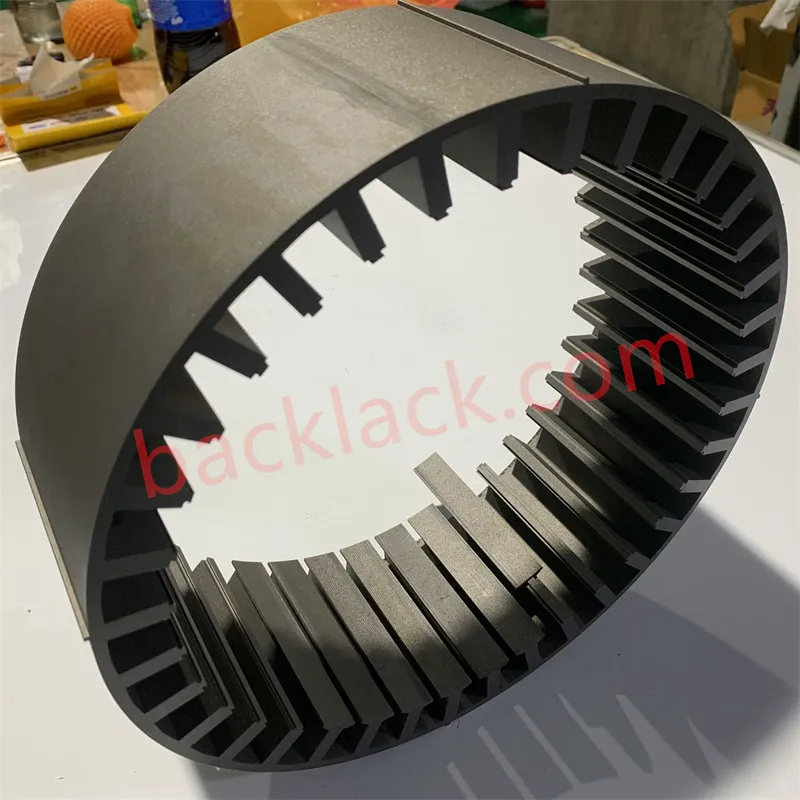
Svaret börjar med materialvalet på lamineringsnivån: Shougang ESW1025R, ett 0,19 mm oorienterat elektrostål konstruerat specifikt för den krävande världen av elfordonsmotorer och högeffektiva kompressorer.
Utmaningen med elmotorer: Högre frekvens, lägre förlust, högre effekttäthet
Moderna elmotorväxelriktare driver motordriften upp i området 400–700 Hz. Vid dessa frekvenser ökar kärnförlusterna exponentiellt. Ett material som presterar bra vid 50/60 Hz kan bli en belastning när switchfrekvensen hoppar. Samtidigt pressar paketerare varje millimeter utrymme och kräver material som levererar maximalt flöde i minimal volym.
Det är precis i den här miljön som ESW1025R glänser.
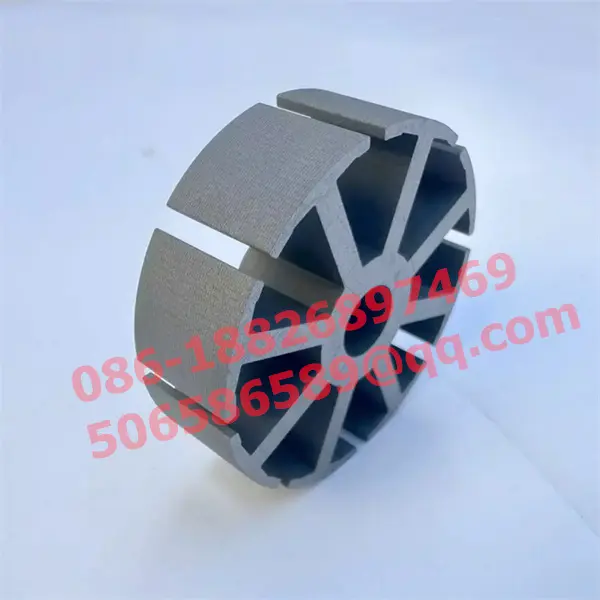
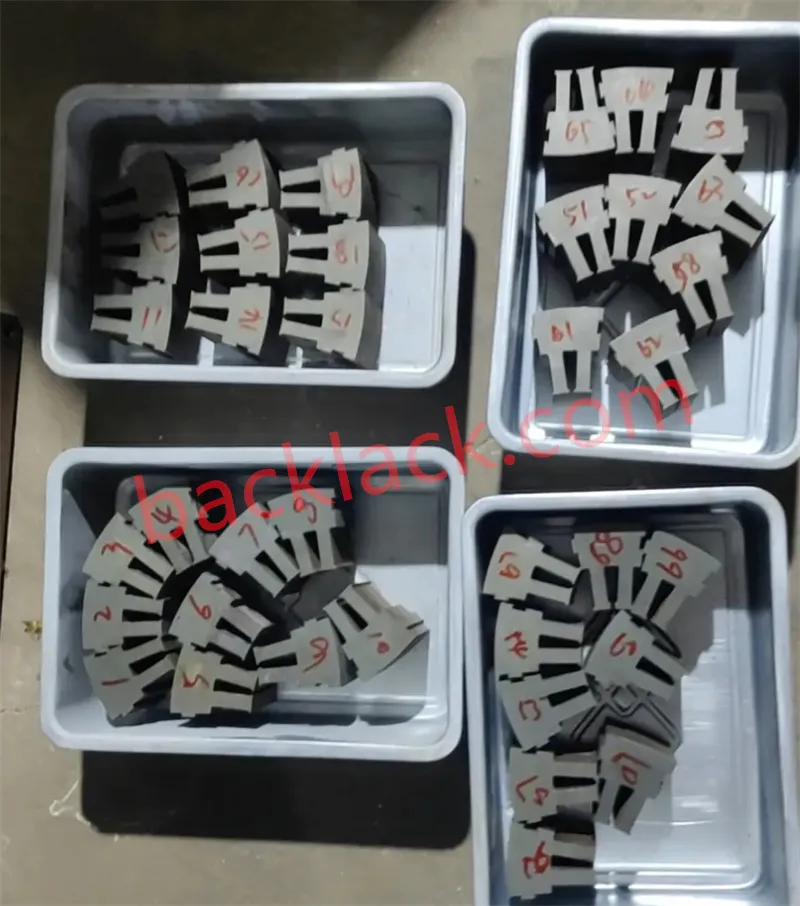
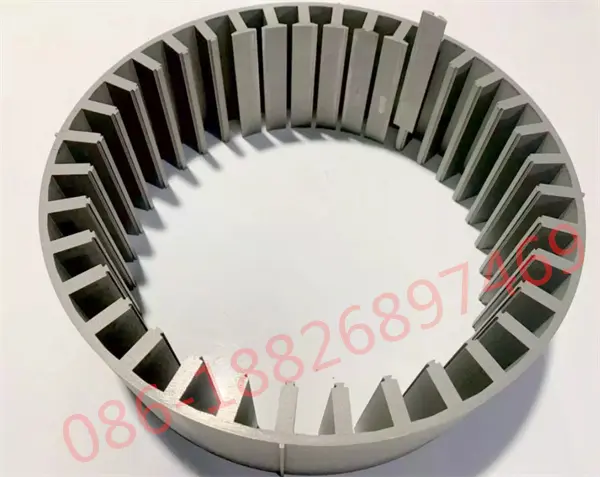
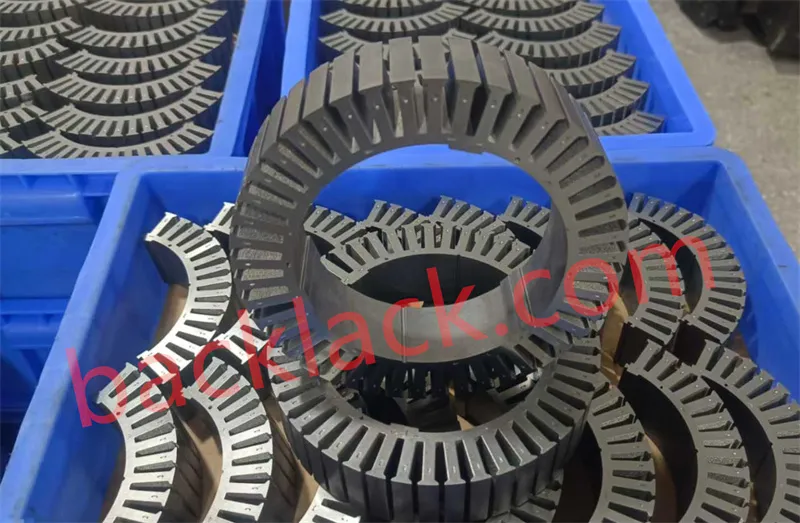
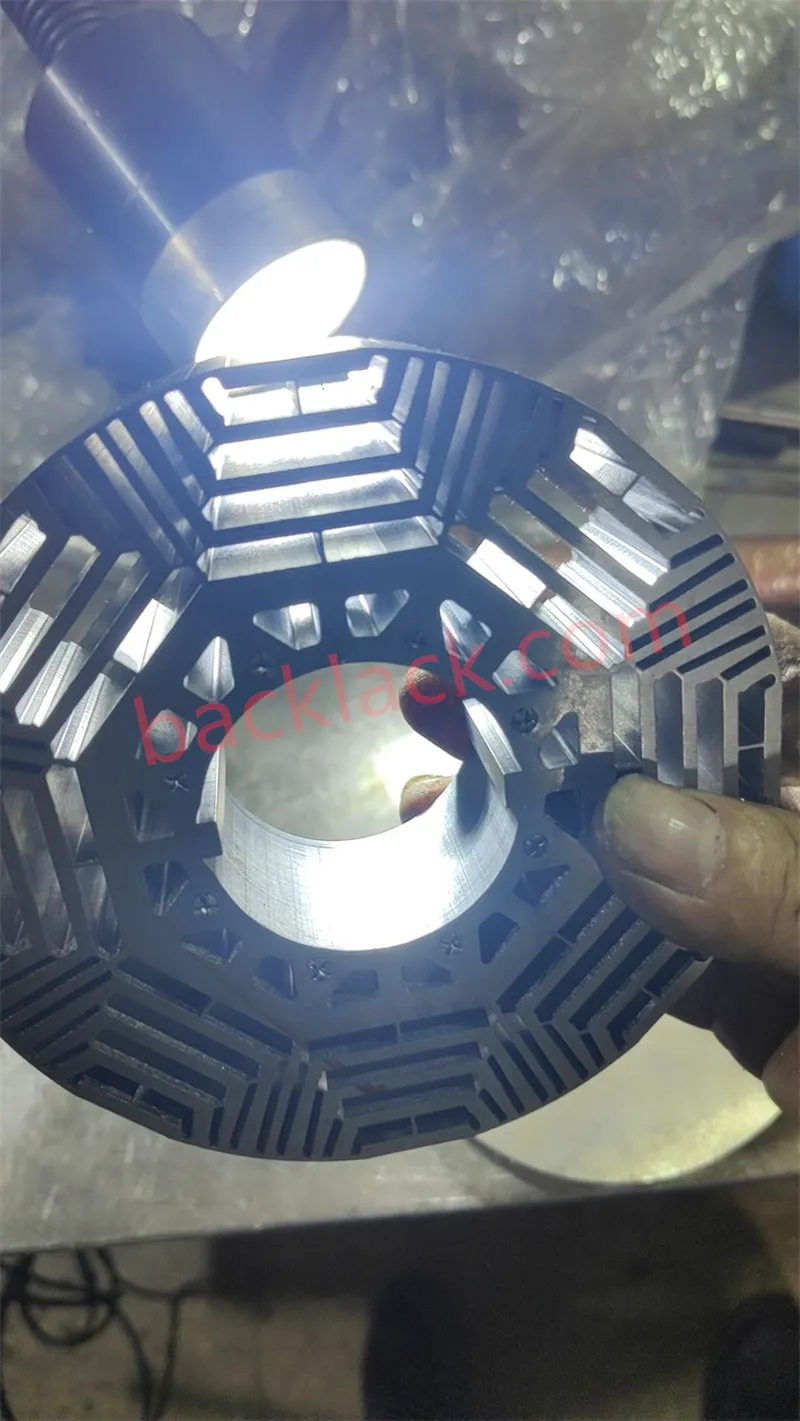
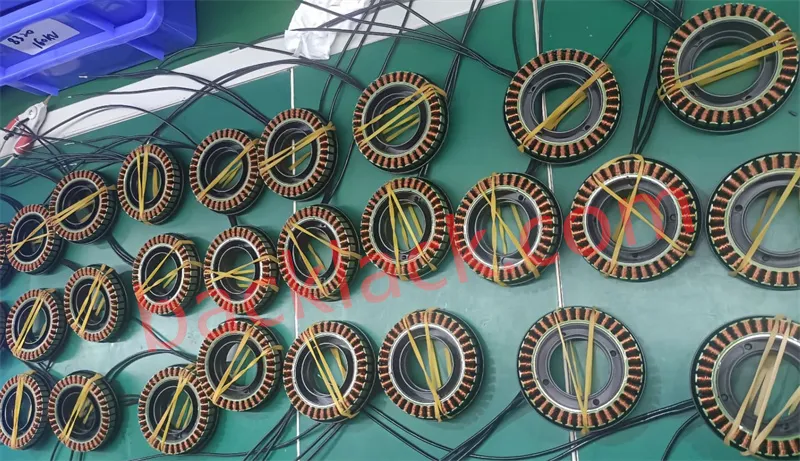
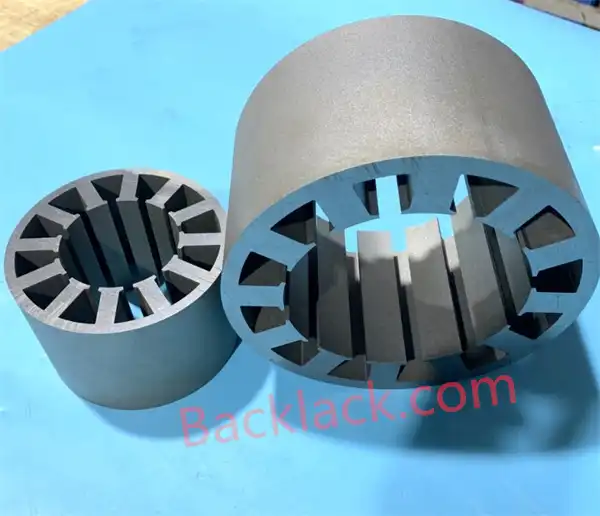
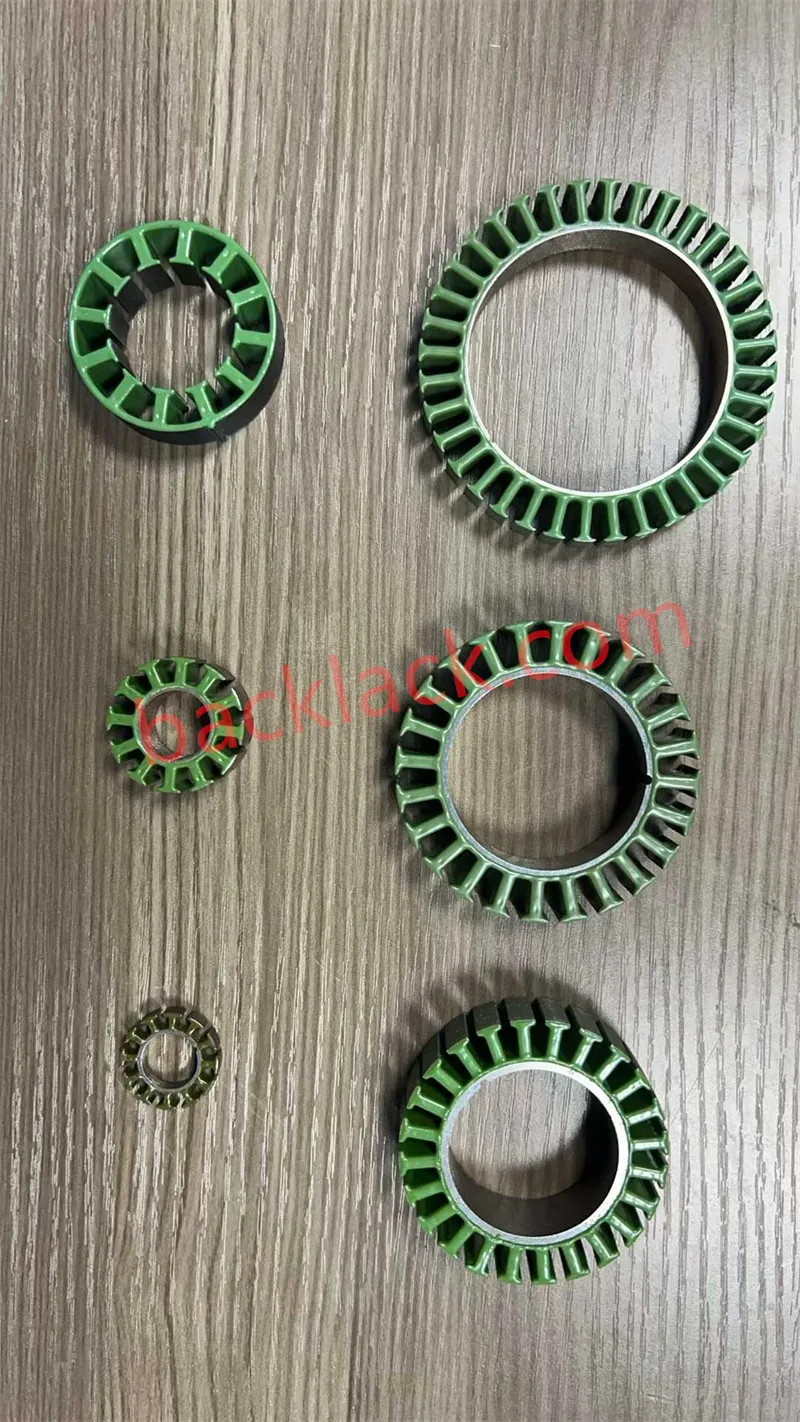
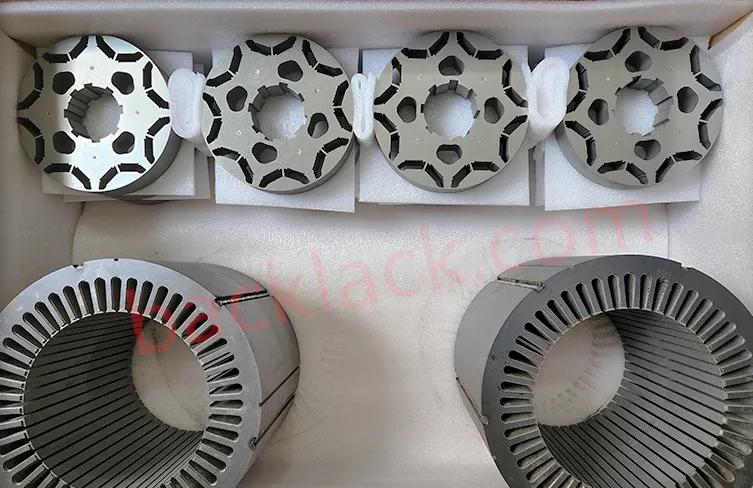
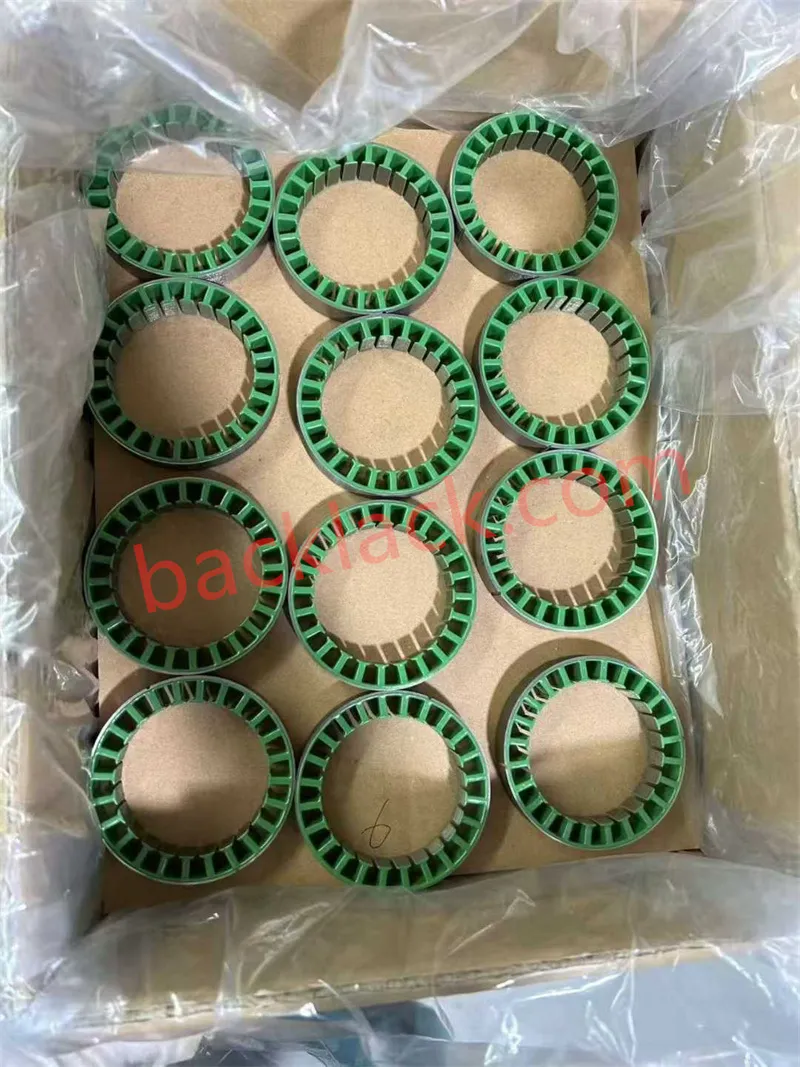
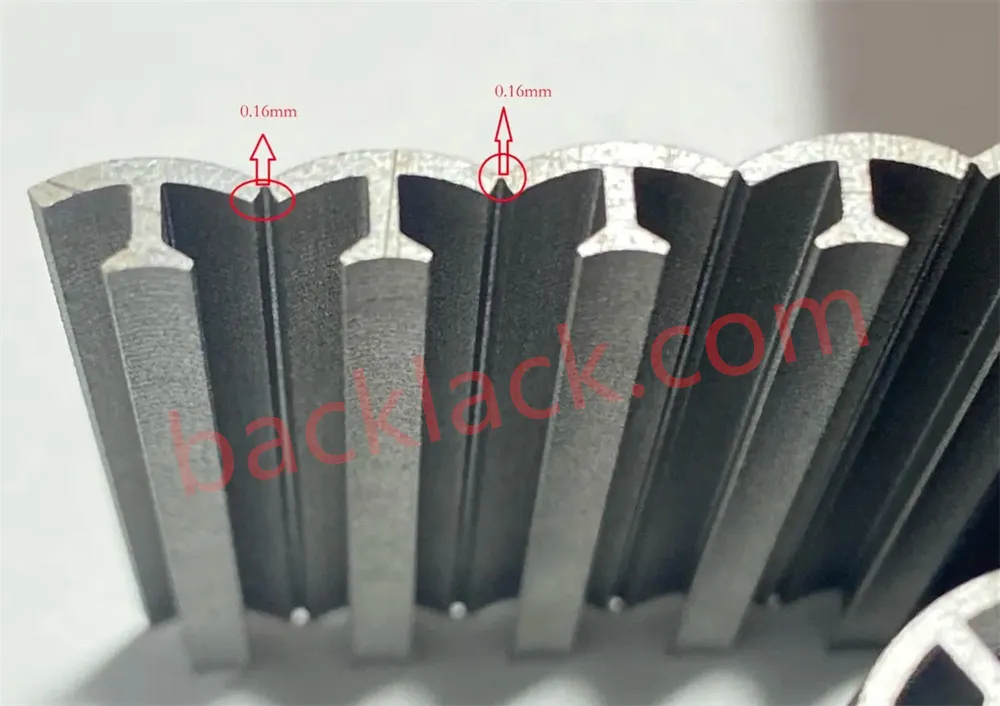
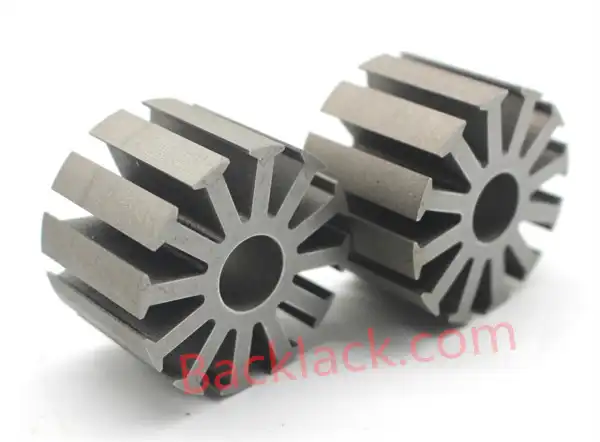
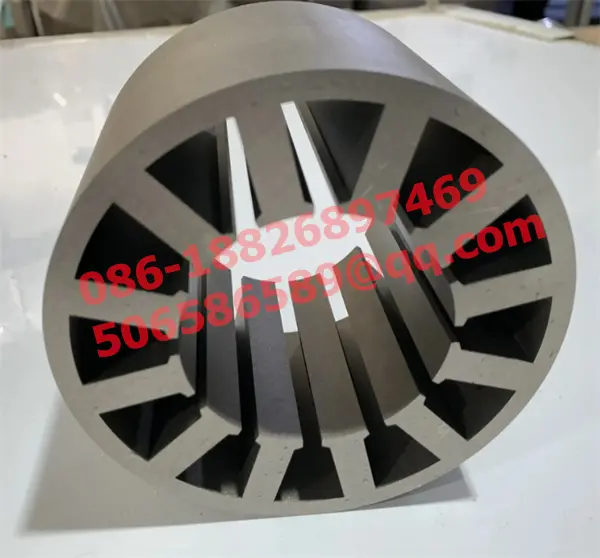
Varför ESW1025R sticker ut
1. Ultralåg järnförlust vid hög frekvens – efter glödgning
| Parameter | Garanti | Typisk |
|---|---|---|
| P1.0/400 (W/kg) | ≤ 10 | 9.6 |
| P1.0/700 (W/kg) | ≤ 25 | 21.1 |
Dessa siffror är exceptionella. Vid 700 Hz – det område där många konkurrenters 0,19 mm-kvaliteter börjar få problem – levererar ESW1025R en typisk järnförlust på endast 21,1 W/kg. För en elbilsmotor som körs med höga växelriktarfrekvenser innebär detta direkt längre räckvidd, mindre värmehanteringsbelastning och mindre kylsystem.
2. Hög magnetisk polarisering – Packa mer flöde, bygg mindre motorer
ESW1025R garanterar J50 ≤ 1,55 T (typiskt 1,57–1,58 T). Den höga mättnadsnivån innebär att din magnetiska krets kan bära mer flöde utan att behöva större kärntvärsnitt. Resultatet? Mer kompakta motorkonstruktioner med högre effekttäthet – en avgörande fördel när varje kubikcentimeter i fordonspaketet är omtvistad.
3. 0,19 mm tunn mätare – byggd för högfrekvent verklighet
Tjockleken på 0,19 mm är avsiktligt vald för högfrekventa tillämpningar. Tunnare lamineringar undertrycker virvelströmsförluster – den dominerande förlustmekanismen över 400 Hz. I kombination med ESW1025Rs redan låga hysteresförlust, är den kumulativa effekten vid elbilars driftsfrekvenser ett material som helt enkelt slösar mindre energi som värme.
4. Enastående mekanisk styrka – Bättre stansutbyte, längre livslängd för stansen
Ur en lamineringsfabriks perspektiv är det här som ESW1025R förtjänar vår dagliga lojalitet:
| Egendom | Garanti | Typisk |
|---|---|---|
| Sträckgräns | ≥ 700 MPa | 750 MPa |
| Draghållfasthet | ≥ 750 MPa | 800 MPa |
| Förlängning | ≥ 2% | 6% |
| Hårdhet | — | 260 HV1 |
Hög avkastnings- och draghållfasthet innebär att materialet motstår deformation under stansning, vilket minskar gradbildning och slitage på formen. Men med 6 % typisk töjning ger det fortfarande god formbarhet. I våra pressar innebär detta färre felstämplingar, mindre skrap och längre intervall mellan formslipningar – verkliga kostnadsbesparingar vid volym.
5. Staplingsfaktor ≥ 95 % – Maximera ditt aktiva materialutnyttjande
En staplingsfaktor på 95 % eller högre innebär mer elektromagnetiskt stål per kärnvolymenhet. För motorkonstruktörer är detta ren effektivitet: högre vridmoment per ampere, lägre kopparbehov och en lättare totalkonstruktion. Kombinerat med noggrann tjocklekskontroll (typisk längsgående avvikelse på bara 0,004 mm) staplas våra lamineringar konsekvent tätt – varje gång.
Flexibilitet i beläggningar för varje tillverkningsprocess
ESW1025R levereras med tre beläggningskonfigurationer för att matcha ditt tillverkningsarbetsflöde:
| Beläggning | Typ | Tjocklek | Interlamineringsmotstånd |
|---|---|---|---|
| M1 | Semiorganisk (Cr-fri) | 0.4–1.0 μm | ≥ 3 Ω·cm² |
| M4 | Semi-ekologisk | 0.4–1.0 μm | ≥ 3 Ω·cm² |
| M3 / M7 | Organisk (självbindande) | 2.0–6.0 μm | ≥ 10 Ω·cm² |
Det M1 Cr-fria alternativet är särskilt attraktivt för europeiska kunder som uppfyller REACH-kraven. De självbindande M3/M7-beläggningarna är idealiska för kunder som vill eliminera separata bindningssteg – härda bara vid 240–250 °C så är du redo att montera.
Alla beläggningar ger utmärkt vidhäftning över hela linjen.
Precision du kan mäta
Dimensionell konsistens är oförhandlingsbar vid lamineringsproduktion i hög volym. ESW1025R levererar:
- Längsgående tjockleksavvikelse: ≤ 0,006 mm (typiskt 0,004 mm)
- Tvärgående tjockleksavvikelse: ≤ 0,008 mm (typiskt 0,005 mm)
- Breddavvikelse: ≤ 1,5 mm (typiskt 0,5 mm)
- Vågfaktor: ≤ 1,5 % (typiskt 0,8 %)
Dessa toleranser håller våra stansverktyg nöjda och dina staplade kärnor enhetliga – vilket minskar efterbehandlingen och förbättrar konsistensen sats efter sats.
Vad detta betyder för din motordesign
Enkelt uttryckt ger ESW1025R dig:
- Lägre total kärnförlust vid elbilsdriftsfrekvenser & högre räckvidd
- Högre flödestäthet → mindre, lättare motorarkitektur
- Överlägsen stämplingsbarhet – högre avkastning, lägre kostnad per laminering
- Noggrann dimensionskontroll – konsekvent stapling, förutsägbar prestanda
- Beläggningsflexibilitet → kompatibilitet med din befintliga processlinje
För motorkonstruktörer som jagar effektivitetsmål i klass 1 eller klass 2 inom elbilsområdet förtjänar detta material en seriös plats på er lista.
Våra tillverkningsmöjligheter
Som en avancerad partner för tillverkning av kärnlaminering har vi utformat ett rigoröst produktionsramverk kring elektrisk stålbearbetning:
- Precisionsstämpling: Integrerad prägling och värmebehandling håller koncentricitet och vinkelräthet inom snäva toleranser för tunngeometrier.
- Konsekventa glödgningsprofiler: Strikt styrning av atmosfär, temperaturökning, blötläggning och kylningscykler garanterar optimala magnetiska egenskaper samtidigt som ytoxidation förhindras.
- Snabb prototypframställning och materialstöd: Vi stöder höga iterationshastigheter och erbjuder fullständig assistans från val av elektrostål till leverans av provlaminering och produktion i korta serier.
Om Youyou-företaget
Som en specialiserad tillverkare av kärnlaminering erbjuder Youyou Company avancerade lamineringslösningar konstruerade för att lösa utmaningar med vridmomentdensitet, kärnförlust och tillverkningseffektivitet i nästa generations elmotorer och högeffektiva kompressorer. Genom att integrera precisionsprägling av 0,19 mm elektrostål med avancerad värmebehandlings- och beläggningsteknik ger vi motortillverkare och designers i Nordamerika och Europa möjlighet att bygga motorkärnor med hög effektdensitet och ultralåga förluster som presterar – både på prov och på vägen.
Optimera elmotorns prestanda med Shougang ESW1025R elektriskt stål
Skicka in dina motorspecifikationer eller lamineringsritningar för en omfattande ESW1025R-materialgenomförbarhetsbedömning, konsultation om val av beläggning (M1/M4/M3/M7) eller snabb prototypframställning (7–10 dagars ledtid).
Kvalitetskontroll för Shougang ESW1025R elektriskt stål
Som en specialiserad tillverkare av kärnlamineringar i nära samarbete med konstruktörer av elbilsmotorer och kompressorer, tillämpar Youyou Company fullständig processkvalitetskontroll för Shougang ESW1025R 0,19 mm oorienterat elektrostål. Genom att kombinera strikt verifiering av magnetiska egenskaper (P1.0/700 = 1,55 T), precisionstoleranser (longitudinell avvikelse) och flexibilitet med flera beläggningar (M1/M4/M3/M7), levererar vi högpresterande elektrostållamineringar konstruerade för högfrekvent elbilsdrift, högeffektiva kompressorer och krävande industriella motorapplikationer.
Verifiering av magnetiska egenskaper och glödgningskontroll: Varje sats av ESW1025R genomgår 100 % magnetiska egenskaper enligt GB/T 3655. Efter glödgning garanterar vi P1.0/400 = 1,55 T (typiskt 1,57–1,58). Vår rekommenderade glödgningsprofil – 100 % N2-atmosfär, 850 grader C blötläggning i 60 minuter, kontrollerad uppvärmning vid <= 200 grader C/h och kylning vid <= 60 grader C/h – säkerställer optimal magnetisk prestanda sats efter sats.
Dimensionsprecision och tjockleksuniformitet: ESW1025R 0,19 mm remsor ger exceptionell dimensionskonsistens: längsgående tjockleksavvikelse <= 0,006 mm (typiskt 0,004 mm), tvärgående tjockleksavvikelse <= 0,008 mm (typiskt 0,005 mm), breddavvikelse <= 1,5 mm (typiskt 0,5 mm) och vågfaktor <= 1,5 % (typiskt 0,8 %). Dessa snäva toleranser säkerställer jämn stansningskvalitet, konsekvent lamineringsstapling och förutsägbar motorprestanda över hela produktionskörningarna.
Verifiering av mekanisk hållfasthet och staplingsfaktor: ESW1025R garanterar sträckgräns >= 700 MPa (typiskt 750 MPa) och draghållfasthet >= 750 MPa (typiskt 800 MPa), vilket säkerställer utmärkt pressbarhet med minimal gradbildning och förlängd livslängd. Typisk töjning på 6 % och hårdhet på 260 HV1 ger en balanserad kombination av formbarhet och styvhet. Vår staplingsfaktor uppnår konsekvent >= 95 % (enligt GB/T 19289), vilket maximerar utnyttjandet av aktivt magnetiskt material i varje kärnstack.
Beläggningsintegritet och interlamineringsmotstånd: ESW1025R finns med fyra beläggningsalternativ för att matcha din tillverkningsprocess: M1 (semiorganisk, Cr-fri, C5-klass – idealisk för REACH-kompatibla europeiska marknader), M4 (semiorganisk, C5) och M3/M7 (organisk självbindande, C3). Alla beläggningar ger interlamineringsmotstånd >= 3 Ohm.cm2 (M1/M4) eller >= 10 Ohm.cm2 (M3/M7), med utmärkt vidhäftning och bindningsstyrka verifierad enligt DIN EN 1464/1465. M3/M7 självbindande varianter härdar vid 240–250 grader C för sömlös integration i ditt lamineringslimningsarbetsflöde.

Vanliga frågor
Tekniska insikter om Shougang ESW1025R 0,19 mm elektrostål för elbilsmotorkärnor, minskning av högfrekventa kärnförluster och tillverkning av precisionslaminering.
Vad gör ESW1025R lämplig för högfrekventa elbilsmotorer?
ESW1025R är ett 0,19 mm tjockt, oorienterat elektrostål speciellt konstruerat för högfrekventa tillämpningar. Dess ultratunna tjocklek minskar virvelströmsförluster avsevärt, vilket ger en exceptionell kärnförlust efter glödgning på P1,0/700 ≤ 21,1 W/kg vid 700 Hz / 1,0 T. Kombinerat med en hög flödestäthet på J50 ≤ 1,55 T, gör ESW1025R det möjligt för motorkonstruktörer att uppnå överlägsen momenttäthet och effektivitet i växelriktare för elbilar som arbetar vid 400–700 Hz.
Vilka är de viktigaste magnetiska egenskaperna hos ESW1025R efter glödgning?
Efter optimal glödgning (100 % N2-atmosfär, 850 C/60 min) uppvisar ESW1025R enastående magnetiska prestanda: P1.0/400 ≤ 9,6 W/kg, P1.0/700 ≤ 21,1 W/kg och J50 ≤ 1,55 T (J1.7 ≤ 1,57–1,58 T). Dessa värden placerar ESW1025R bland de elektriska stålen med lägst förlust i tjockleksområdet 0,19 mm, vilket gör den idealisk för höghastighets-elfordonsmotorer och högfrekvensomriktare.
Vilka beläggningsalternativ finns tillgängliga för ESW1025R?
ESW1025R erbjuder fyra beläggningsalternativ för att möta olika applikationskrav: M1 (kromfri / C5-klass, helt i enlighet med EU:s REACH-förordningar), M4 (semiorganisk / C5-klass), M3 (självbindande / organisk / C3-klass) och M7 (självbindande / organisk / C3-klass). Det kromfria alternativet M1 är särskilt attraktivt för europeiska OEM-tillverkare som vill uppfylla strikta miljöstandarder.
Vilka är de mekaniska egenskaperna och staplingsfaktorn?
ESW1025R kombinerar utmärkt magnetisk prestanda med robust mekanisk integritet. Materialet har en sträckgräns på ≥ 700 MPa (anlöpt: ≥ 750 MPa), en draghållfasthet på ≥ 750 MPa (anlöpt: ≥ 800 MPa), en töjning på 6 % och en hårdhet på 260 HV1. Staplingsfaktorn är ≥ 95 %, vilket säkerställer maximal utnyttjande av aktivt magnetiskt material i stansade statorkärnor. Dessa egenskaper möjliggör högutbytesstansning, förlängd livslängd för formarna och tillförlitlig prestanda under mekanisk belastning.
Vilka dimensionstoleranser kan garanteras?
ESW1025R levereras med snäva dimensionstoleranser för att stödja precisionsprägling: längsgående tjockleksavvikelse ≤ 0,006 mm (anlöpning: ≤ 0,004 mm), tvärgående tjockleksavvikelse ≤ 0,008 mm (anlöpning: ≤ 0,005 mm), breddavvikelse ≤ 1,5 mm (anlöpning: ≤ 0,5 mm) och planhet ≤ 1,5 % (anlöpning: ≤ 0,8 %). Dessa toleranser säkerställer jämn lamineringskvalitet och sömlös montering vid högvolymproduktion av motorkärnor.
Redo att minska kärnförlust och öka effekttätheten med Shougang ESW1025R?
Starta ditt anpassade ESW1025R-motorkärnprojekt idag
Letar du efter en pålitlig partner för tillverkning av motorlaminering i Kina som specialiserar sig på 0,19 mm oorienterad elektrostålsbearbetning och precisionstillverkning av stator-/rotorkärnor? Leta inte längre! Core Lamination Solutions erbjuder precisionslösningar för mjuka magnetiska kärnor med låg förlust, från elbilsmotorer och högfrekventa industriella drivenheter till flyg- och rymdtekniker. Genom att utnyttja vår flexibilitet med flera beläggningar (M1/M4/M3/M7), glödgningsvänliga magnetiska prestanda och strikta dimensionskontroll hjälper vi dig att smidigt överbrygga klyftan från snabb prototypframställning till automatiserad produktion i hög volym.
Kontakta vårt teknikteam idag för att begära ESW1025R-lamineringsprover, få offerter för snabb prototypframställning inom 7–10 dagar eller få en kostnadsfri konsultation om materialval, beläggning och DFM-utvärdering för ditt nästa generations motorprojekt!
Get Your Custom Quote Now


