Při vývoji spotřebitelských leteckých fotografických dronů, závodních dronů FPV a průmyslových zemědělských nebo logistických UAV jsou inženýři neustále uvězněni v závodě se dvěma základními metrikami: jak maximalizovat výstupní výkon v rámci přísně omezené hmotnosti a objemu a jak minimalizovat nárůst teploty motoru během dlouhodobého visení a operací s velkým zatížením.
Jako specializovaný závod na výrobu přesných jader statorů a rotorů motorů (Youyou Company) trávíme dny v lisovnách, nástrojích pro tepelné lisování a ve zkušebních laboratořích. Nejčastěji diskutujeme s týmy výzkumu a vývoje motorů o tom, jak prolomit překážky výkonu motoru počínaje „srdcem“ motoru – jádrem statoru a rotoru.
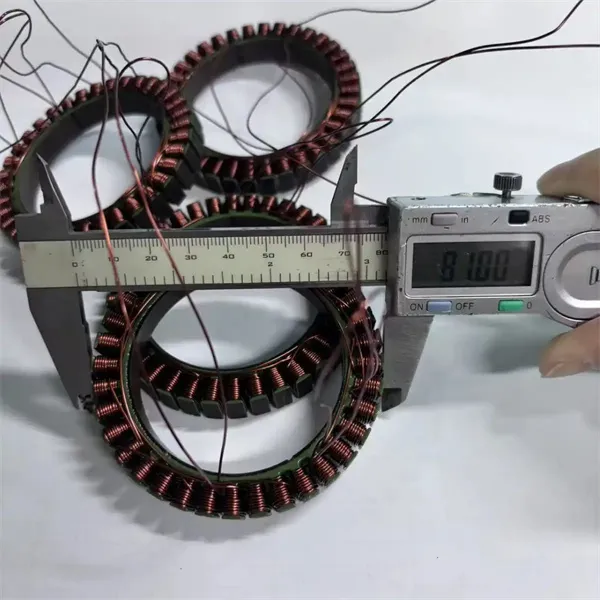
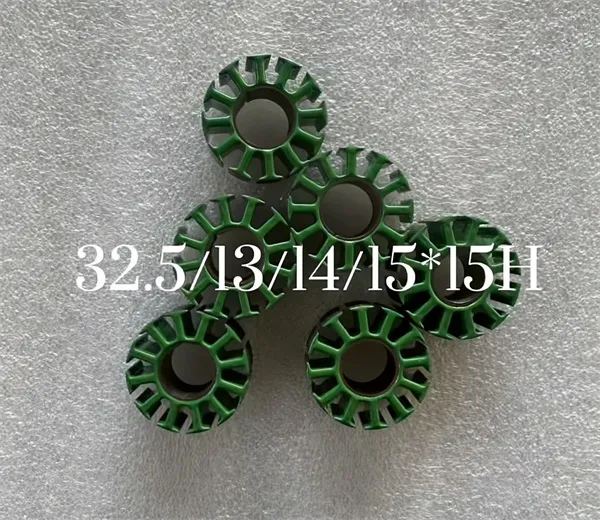
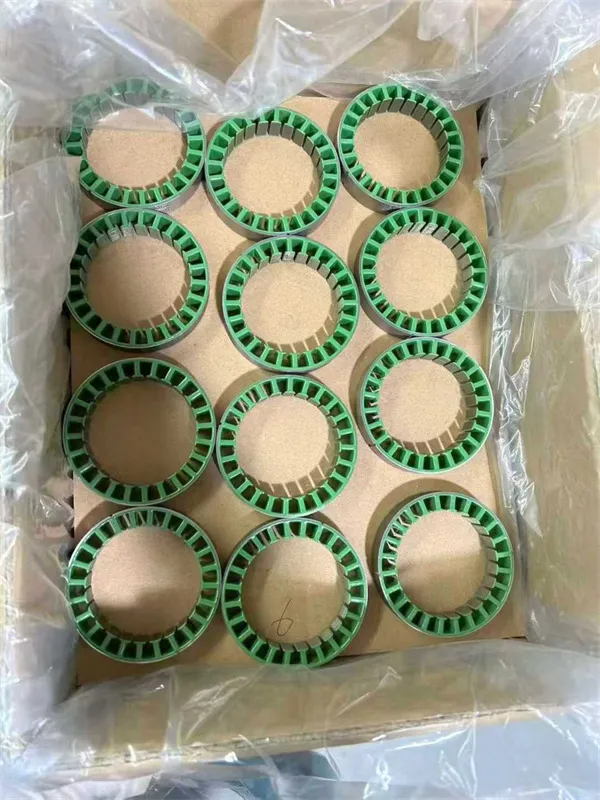
Vzhledem k tomu, že poptávka po vysokých rychlostech otáčení, vysoké hustotě výkonu a lehkých konstrukcích u dronů exponenciálně roste, tradiční metody stohování ukazují své limity. Rostoucí počet špičkových projektů plně přechází na řešení Self-Bonding Stator & Rotor. Při skutečné implementaci však zjišťujeme, že: I u technologie samospojování vedou drobné rozdíly v detailech zpracování k podstatným změnám v nárůstu teploty na zkušební stolici, vysokofrekvenční účinnosti a konstrukční spolehlivosti.
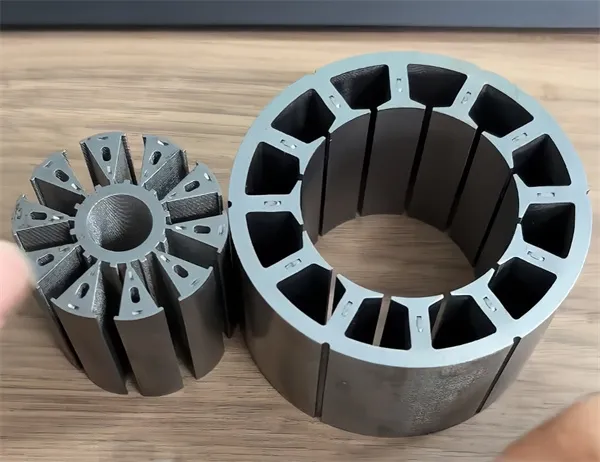
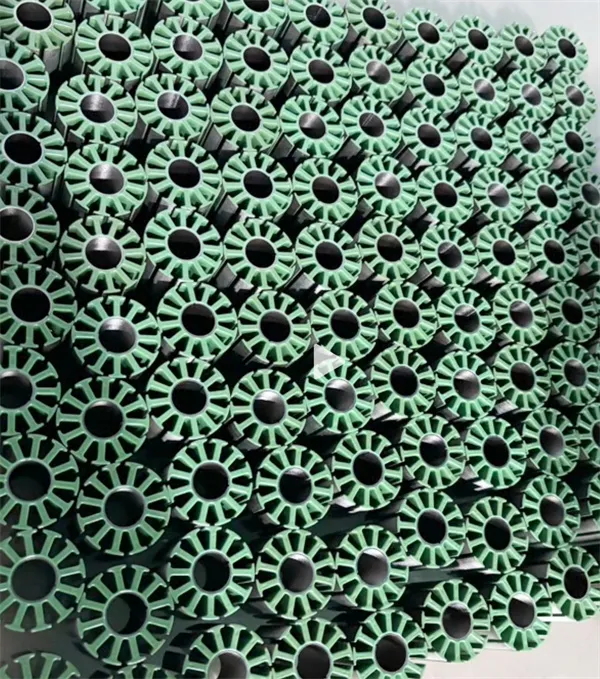
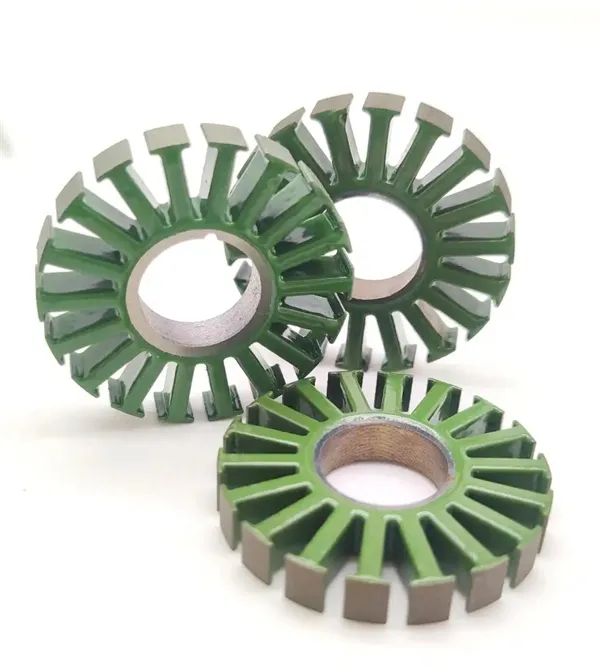
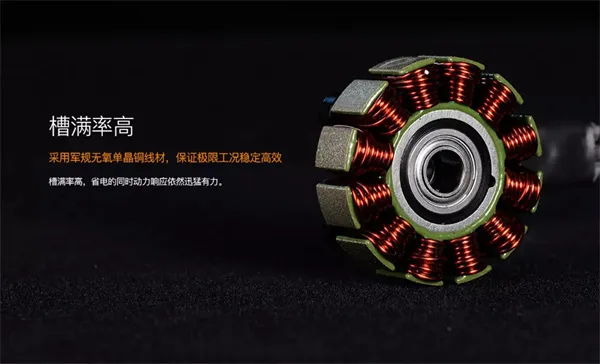
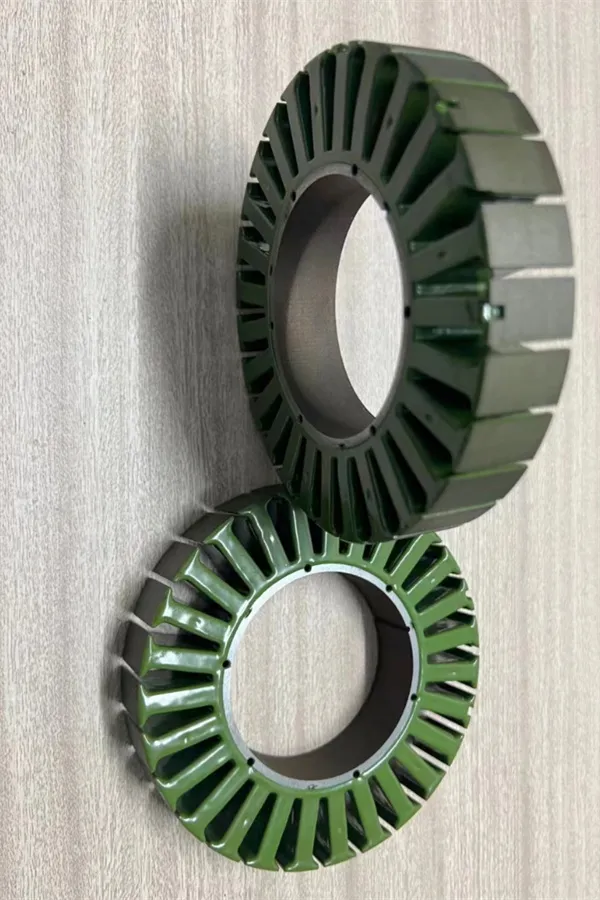
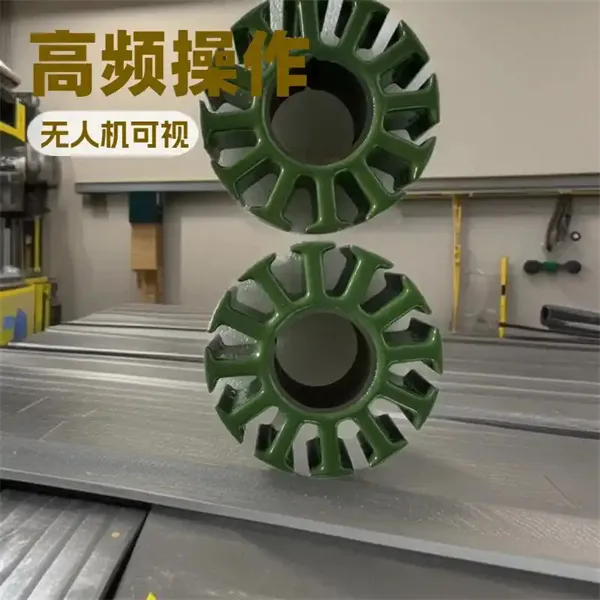
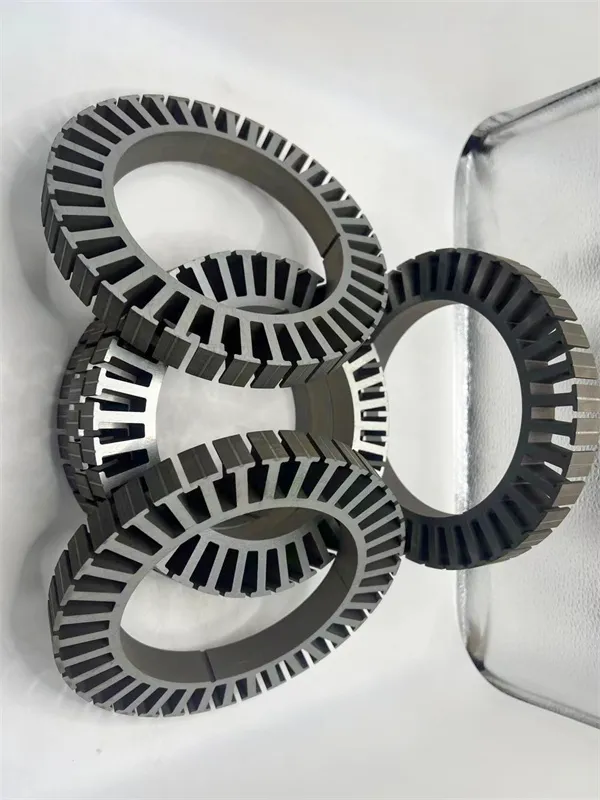
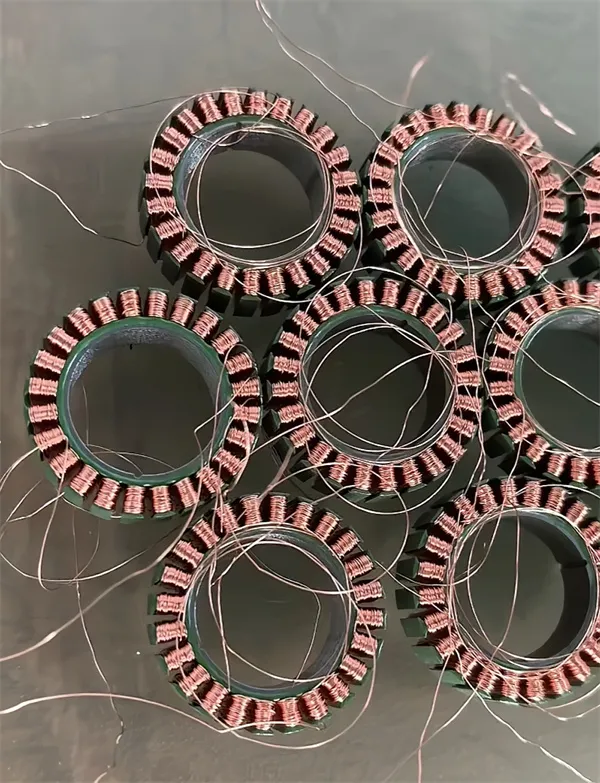
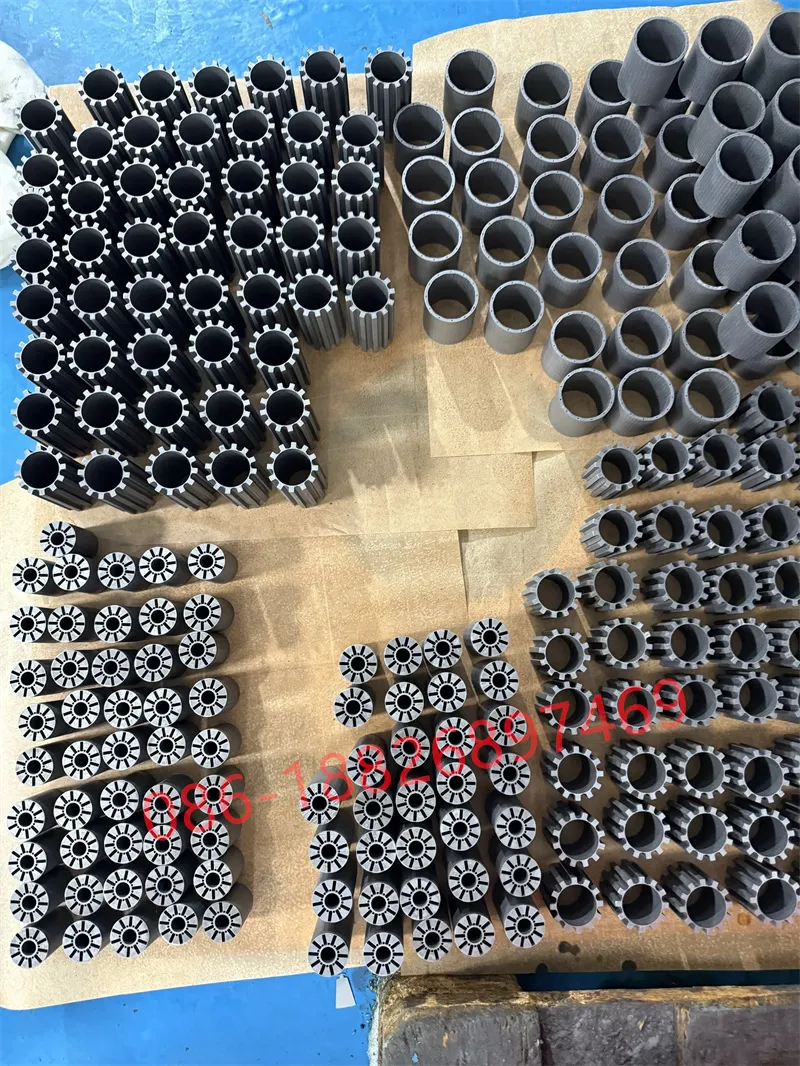
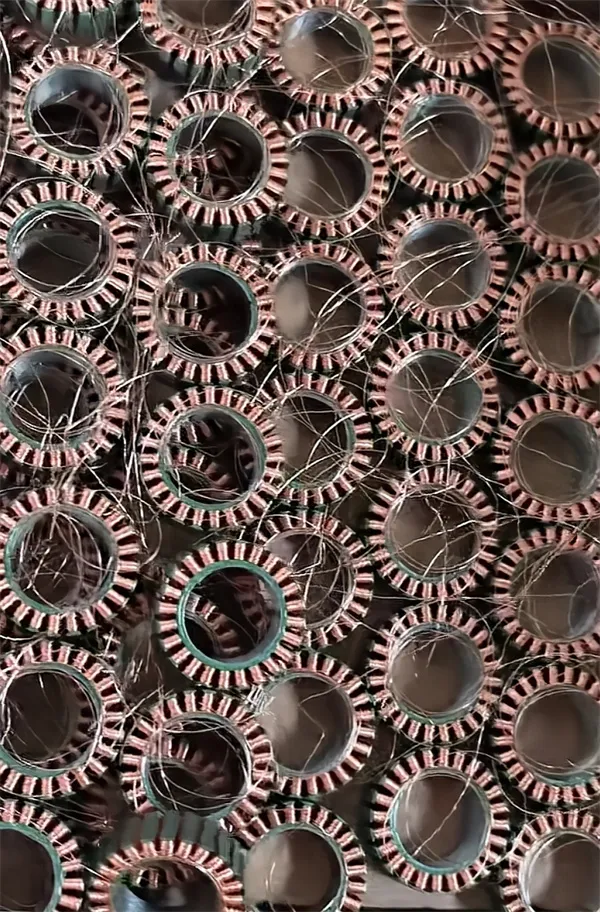
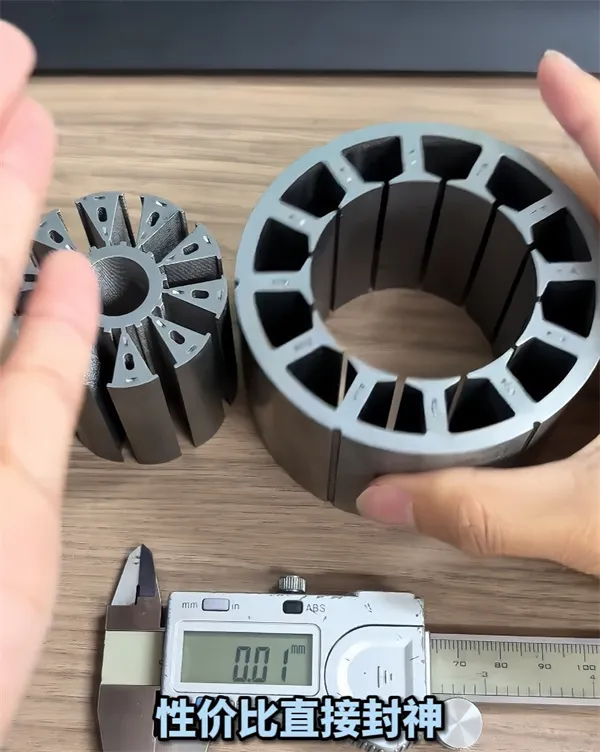
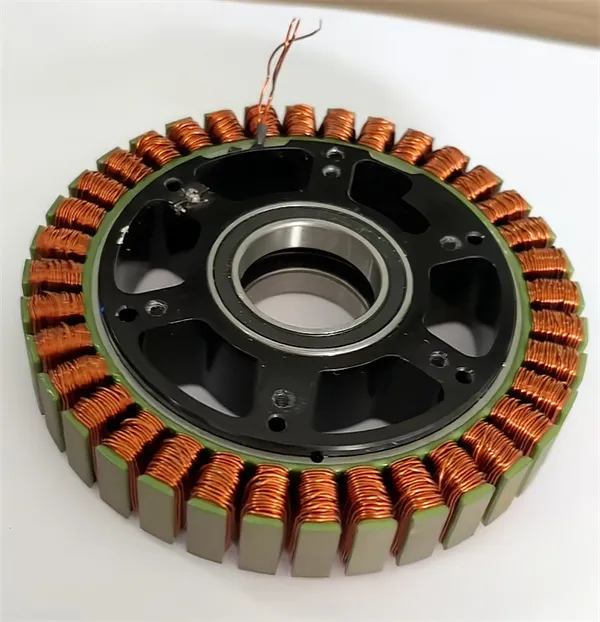
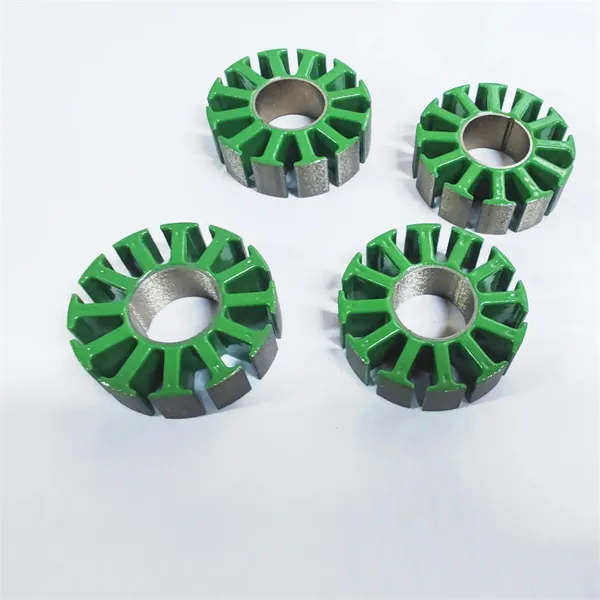
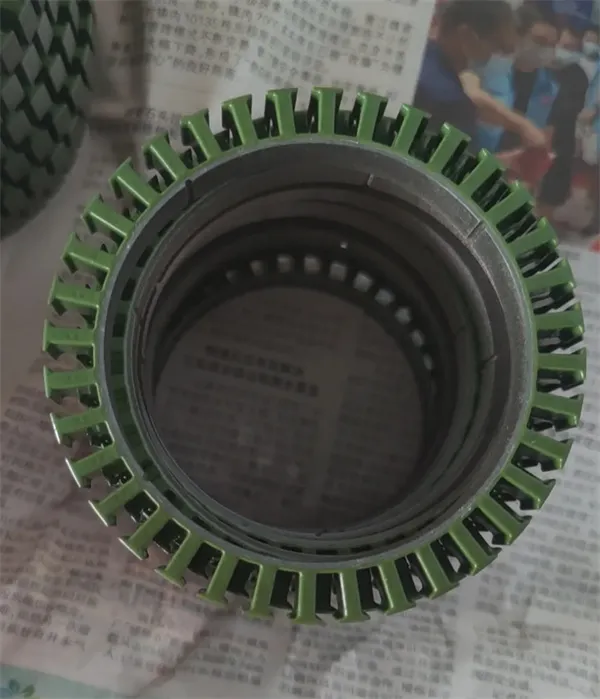
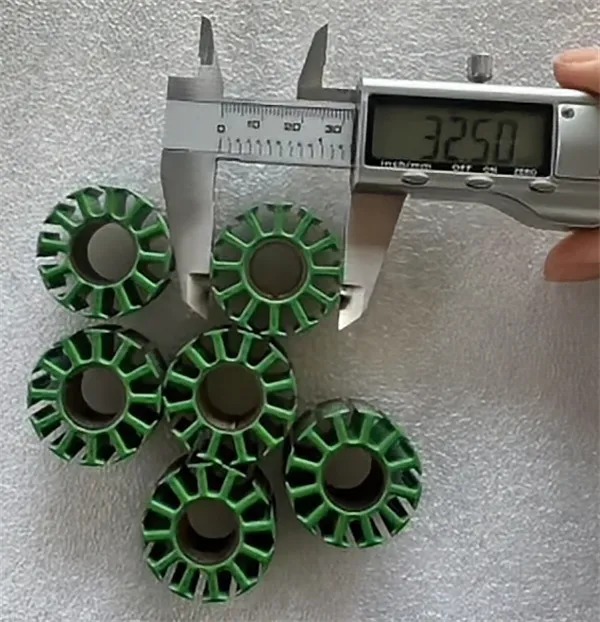
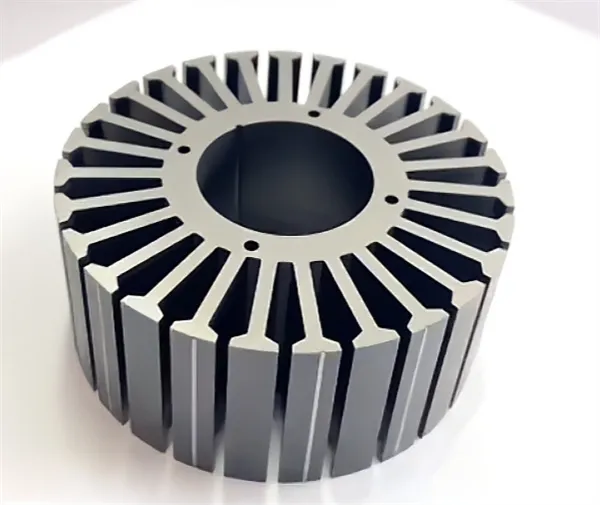
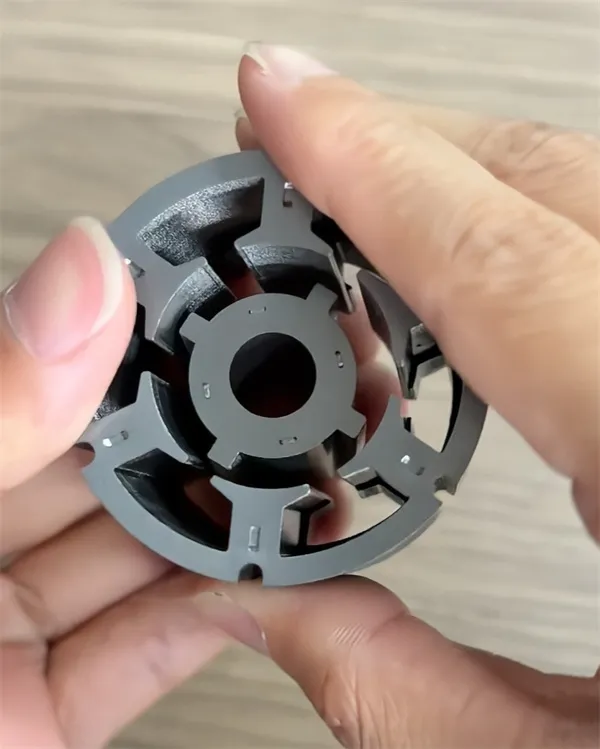
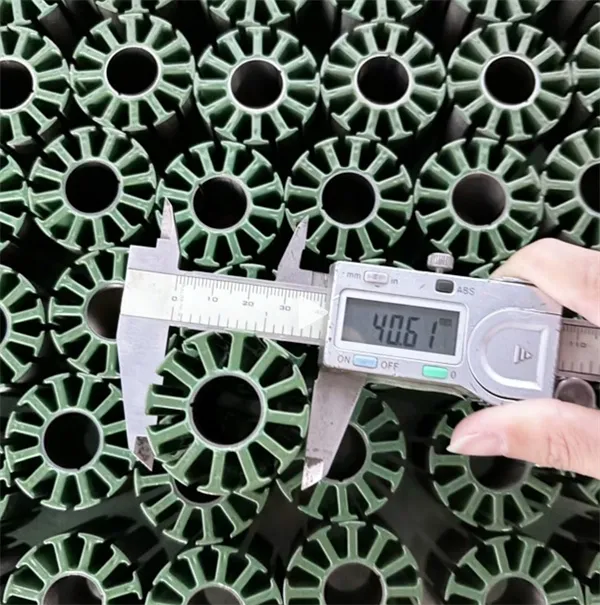
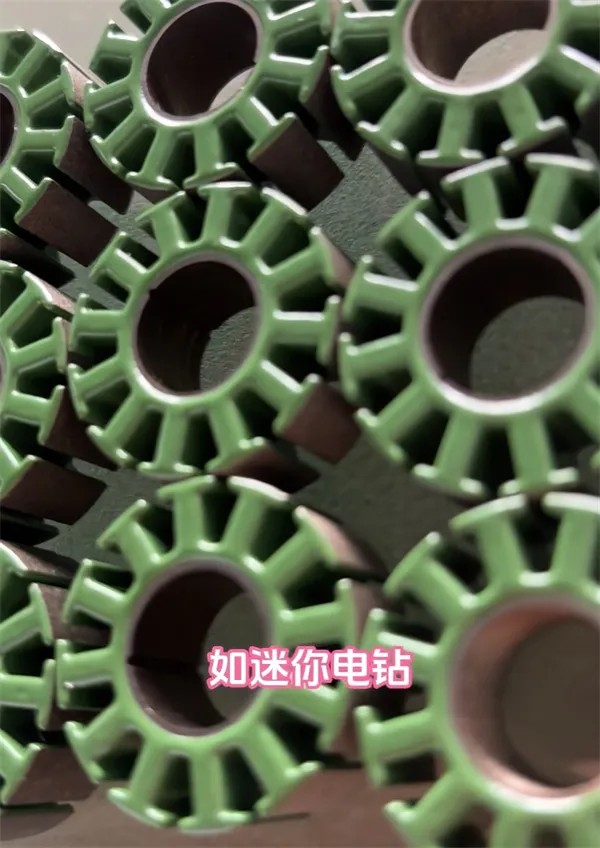
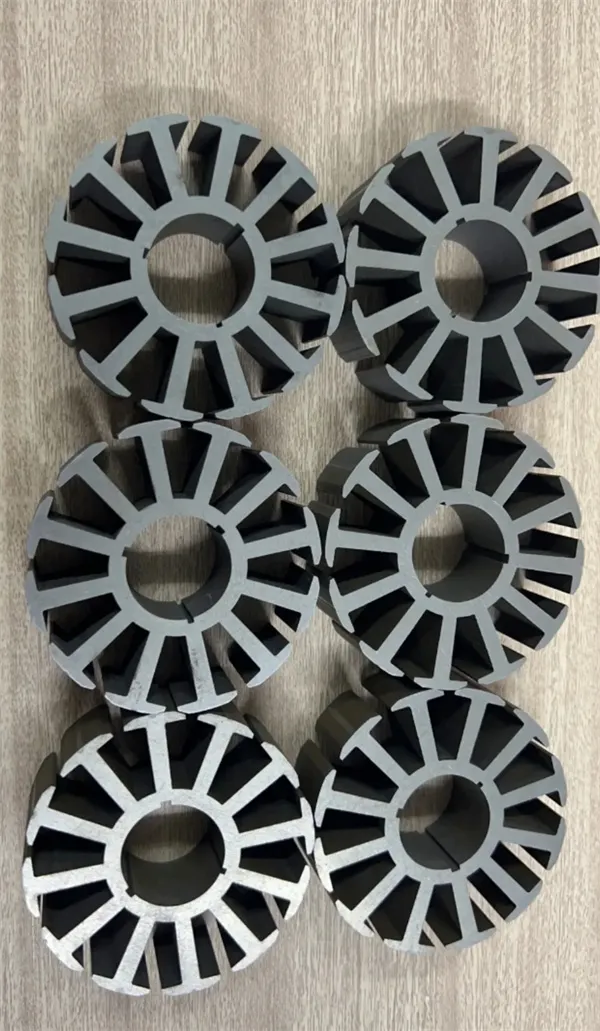
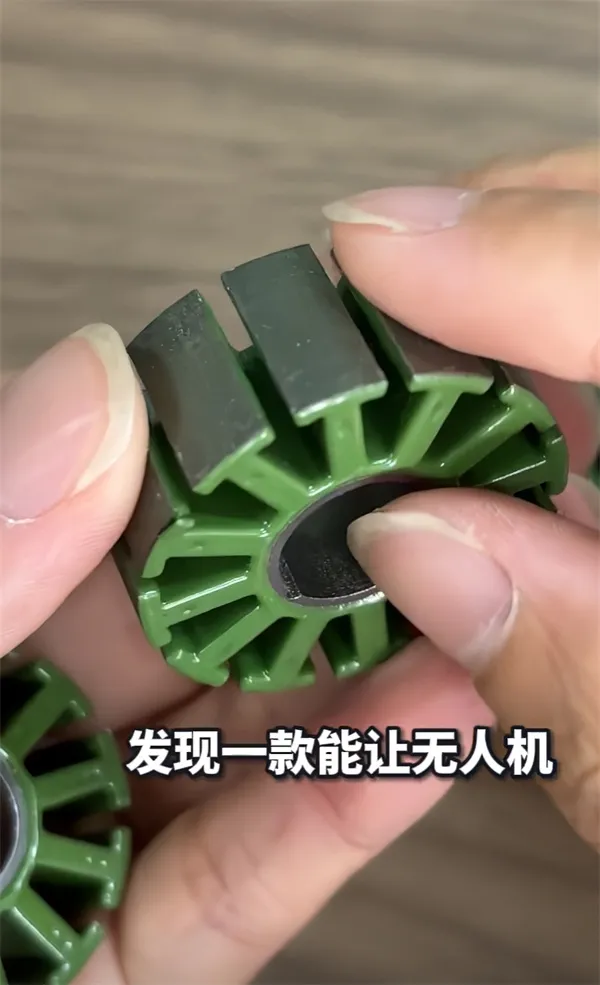
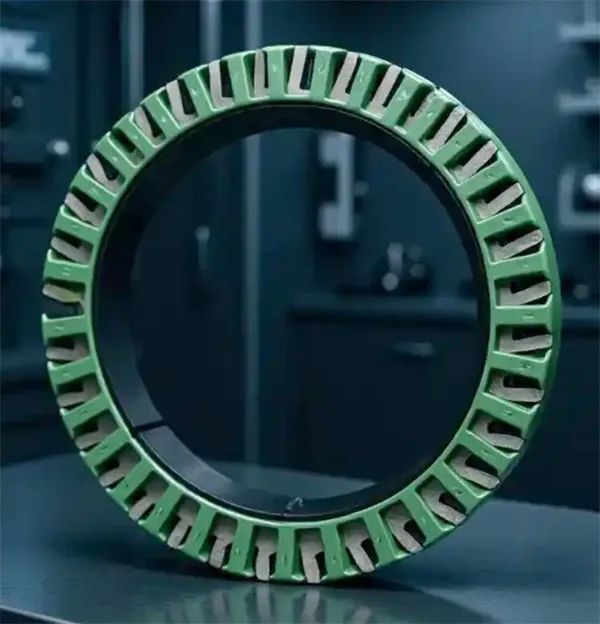
I. Proč špičkové motory dronů silně upřednostňují „samolepící“ řešení
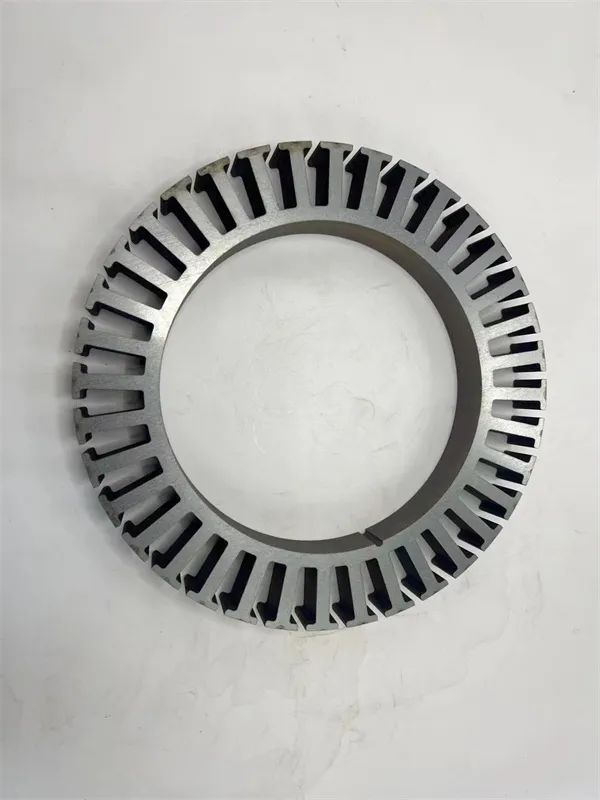
Tradiční metody stohování statoru a rotoru (jako jsou zámkové výstupky, bodové svařování nebo lepení) jsou široce používány ve standardních motorech. Avšak za provozních podmínek dronů s vysokou rychlostí, vysokou frekvencí a vysokou hustotou výkonu nabízí technologie samovazby nepopiratelné zpracovatelské a fyzické výhody:
1. Eliminace nadbytečných struktur pro maximalizaci faktoru vyplnění slotu
Odstraněním zámků a svarů se magnetický obvod vyhladí a účinný prostor uvnitř drážek statoru se zcela uvolní. Jako procesor můžeme ošetřit vnitřní stěny slotu tak, aby byly výjimečně hladké a jednotné, což vytváří ideální podmínky pro vinutí s vysokým faktorem plnění slotu, což motoru umožňuje zvládat vyšší proudy a točivý moment ve stejném objemu.
2. Uvolnění vysokofrekvenčního výkonu 0,10 mm ultratenké silikonové oceli
Aby se potlačily ztráty vířivými proudy způsobené vysokofrekvenčními střídavými magnetickými poli v motorech dronů, průmysl široce přijímá ultratenké specifikace, jako je 0,10 mm. Samolepící se opírá o extrémně tenkou vrstvu izolačního laku, která se tepelným lisováním zesítí, čímž se zabrání mechanickému deformačnímu poškození způsobenému tradičním nýtováním a dokonale zachová nízkoztrátové vlastnosti materiálu.
3. Integrální struktura odolávající vysokofrekvenčním vibracím a odstředivým silám
Tepelně lisovaná samovazná jádra tvoří robustní monolitickou strukturu na molekulární úrovni. Během vysokorychlostní rotace desítek tisíc otáček za minutu nebo prudkých přechodů polohy (jako jsou agresivní manévry FPV) je zabráněno mikroskopickému posunutí mezivrstvy, což účinně snižuje elektromagnetický šum a mechanickou rezonanci.
II. Prémiový materiálový inventář: Podpora nulového čekání pro špičkový výzkum a vývoj
Mnoho týmů výzkumu a vývoje motorů má problémy během fáze prototypování kvůli dlouhým dodacím lhůtám nebo nedostupnosti malých šarží materiálů nejvyšší úrovně. Abychom klientům pomohli rychle ověřit maximální výkon, společnost Youyou udržuje pravidelné zásoby následujících špičkových měkkých magnetických materiálů pro rychlé samovazné tepelné lisování:
| Materiálový model | Vlastnosti materiálu jádra | Typický scénář aplikace dronu |
|---|---|---|
| JFE 10JNEX900 0,10 mm ultratenká vysoce křemíková ocel |
Extrémně nízká vysokofrekvenční ztráta železa
Vysoká magnetická indukce a účinnost
|
FPV Racing/High-Speed
Řeší silné zahřívání a demagnetizaci motoru pod vysokofrekvenčními ESC. |
| VAC VACODUR 49Německá slitina kobaltu a železa VAC |
Bs až 2,3T saturačního magnetického toku
Maximální hustota výkonu a točivý moment
|
Těžká logistika/průmysl
Usiluje o maximální tah a poměr výkonu a hmotnosti v nejužších objemech. |
III. Od prototypování po hromadnou výrobu: 4 základní technické ovládací prvky
Jako továrna na zpracování železných jader se přeměna plánů na vysoce kvalitní fyzické produkty opírá o přísné, přesně řízené výrobní procesy:
Přesné ovládání přetečení štěrbinové pryskyřice
Samovazný lak teče při tepelném lisování. Nesprávné tlakové nebo teplotní profily formy mohou způsobit přetečení přebytečné pryskyřice do štěrbin statoru a vytváření mikrootřepů, které ohrožují poškrábání drátů magnetu.
Rostlinné řešení: Využití na míru navržených lisovacích nástrojů proti přetečení a stupňovitých vytvrzovacích křivek pro řízení přetečení na úroveň mikronů.
0,10 mm ultratenké hrany otřepů a mezivrstvová izolace
Při použití vysoce výkonných tenkých plechů, jako je JFE 10JNEX900 nebo VACODUR 49, mohou otřepy hran zkratovat mezivrstvovou lepicí izolaci.
Rostlinné řešení: Použití přesného obrábění bez napětí a procesů po mikroodjehlování pro zaručení přesnosti tvaru plechu při zachování standardního elektrického izolačního odporu.
Teplotní odolnost a pevnost ve smyku za tepla
Při extrémním tahu nebo dlouhodobém visení mohou vnitřní teploty motoru dronu vyšplhat na 120℃–150℃. Nedostatečná tepelná odolnost způsobuje selhání konstrukce jádra.
Rostlinné řešení: Přísný výběr vysoce zesíťujících samovazných povlaků třídy H (180 ℃), podpořených testováním pevnosti ve smyku za tepla během výrobních sérií.
Kontrola soustřednosti a dynamického vyvážení
Soustřednost a rovnoběžnost soustřeďování přímo ovlivňují úrovně vibrací (jako je například "jellový efekt" v leteckých záběrech).
Rostlinné řešení: Využití vysoce přesných polohovacích trnů a vyhrazených upínacích přípravků během tepelného vytvrzování k omezení soustřednosti stohování dávek přesně na 0,01 mm–0,02 mm.
IV. Youyou Company: Vaše jednorázové vlastní samolepicí řešení
Jako zkušený závod na výrobu přesného železného jádra společnost Youyou hluboce rozumí základním požadavkům výzkumných a vývojových týmů dronů: rychlá odezva, vysoká přesnost a sledovatelná kvalita.
Prototypování s nulovým čekáním
Okamžitá inventura 10JNEX900 a VACODUR 49 pro rychlé dodání technických vzorků.
Komplexní geometrie
Odborné znalosti v oblasti ultratenkých ocelí, zkosených drážek a tepelného lisování segmentovaného statoru.
Procesní parametry
Monitorování teploty, tlaku a času v reálném čase pro bezkonkurenční konzistenci.
O společnosti Youyou
Jako specializovaný výrobce laminování jádra motoru poskytuje Youyou Company přesná řešení statorových a rotorových jader dronů navržená tak, aby překonala tepelné limity, ztráty vířivými proudy a strukturální odstředivé namáhání u vysokootáčkových bezkomutátorových motorů UAV a dronů s vysokými otáčkami, závodních pohonů FPV a leteckých pohonných jednotek s velkým užitečným zatížením. Integrací skladové 0,10 mm ultratenké silikonové oceli JFE 10JNEX900 a vysoce nasycených slitin VAC VACODUR 49 s kobaltem a železem s nízkonapěťovým drátěným EDM jádrem motoru Prototypování a Backlack In-Mold Samolepicí technologie statoru s nulovým napětím a špičkovou technologií pohonu s nulovým napětím drážek výkon v poměru tahu k hmotnosti.
Jste připraveni vylepšit stator a jádro rotoru motoru dronu pomocí backlack bonding?
Odešlete své specifikace návrhu motoru dronu nebo výkresy laminace pro komplexní posouzení proveditelnosti DFM, konzultaci se samovazným lepením Backlack nebo rychlé prototypování (5–7 dní dodací lhůta s použitím skladového 10JNEX900 / VACODUR 49 prostřednictvím EDM s nízkým napětím).