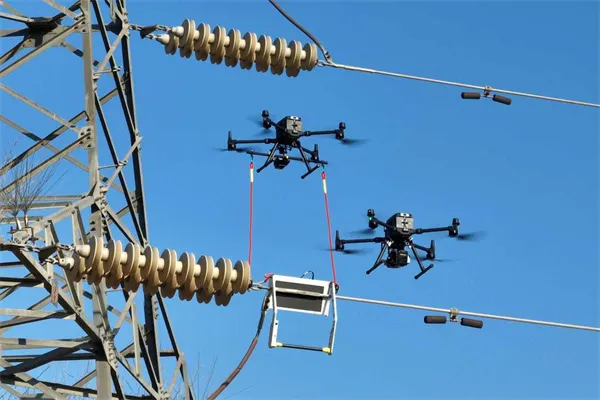
Bei der Entwicklung von Luftbilddrohnen für Privatanwender, FPV-Renndrohnen und industriellen Drohnen für Landwirtschaft oder Logistik liefern sich Ingenieure ständig einen Wettlauf mit zwei Kernkriterien: Wie kann die Ausgangsleistung bei streng begrenztem Gewicht und Volumen maximiert werden, und wie kann der Temperaturanstieg des Motors bei längerem Schwebeflug und Schwerlastbetrieb minimiert werden.
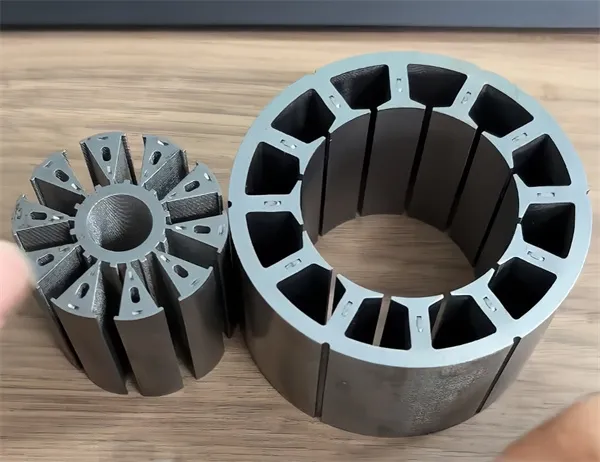
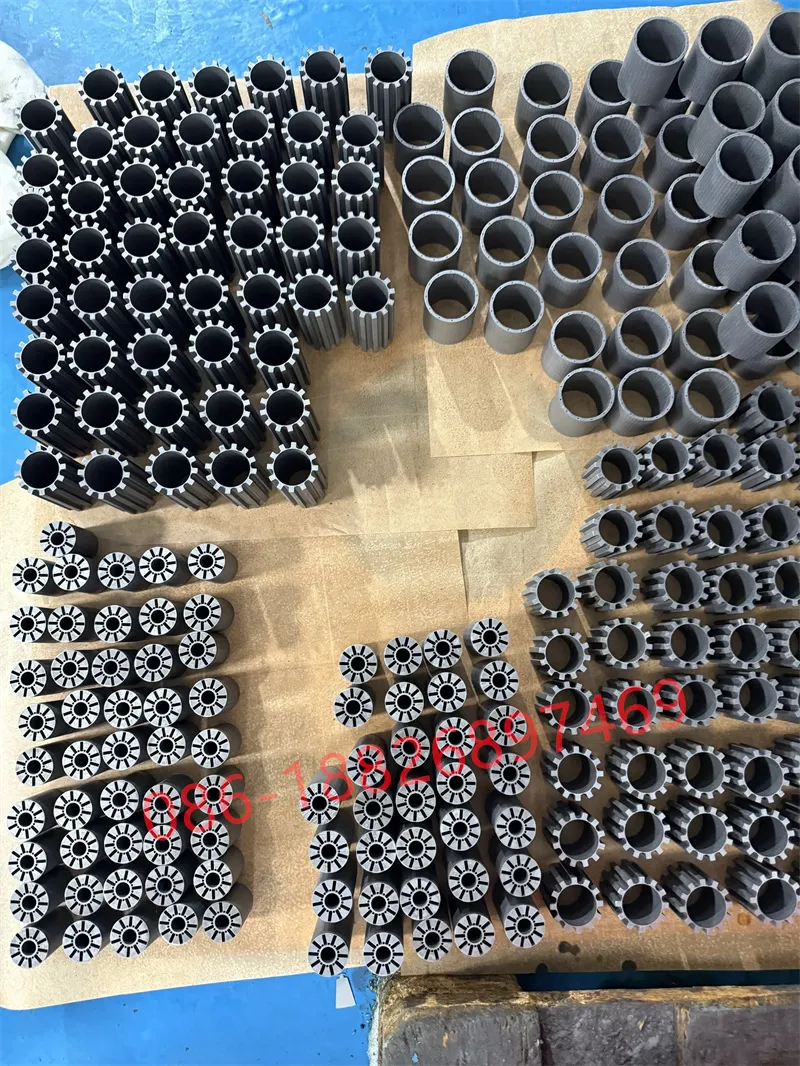
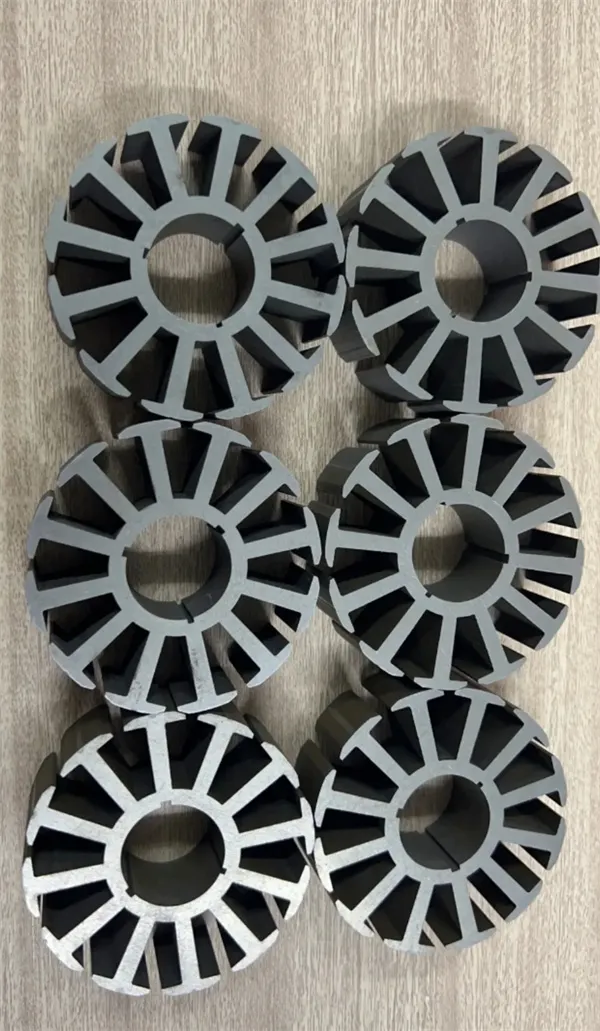
Als spezialisierter Fertigungsbetrieb für Präzisionsmotor-Stator- und Rotorkerne (Youyou Company) verbringen wir unsere Tage in Stanzwerkstätten, Thermopresswerkzeugen und Testlabors. Am häufigsten besprechen wir mit Forschungs- und Entwicklungsteams für Motoren, wie wir Engpässe bei der Motorleistung überwinden können, und zwar ausgehend vom „Herz“ des Motors – dem Stator- und Rotorkern.
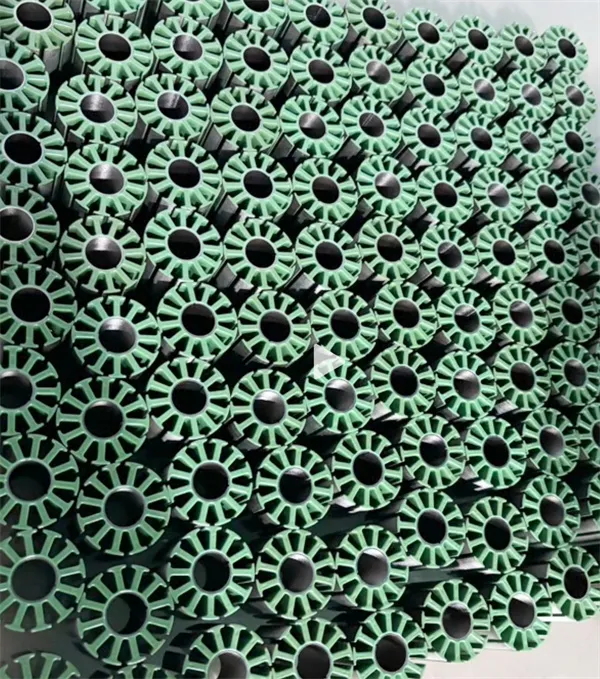
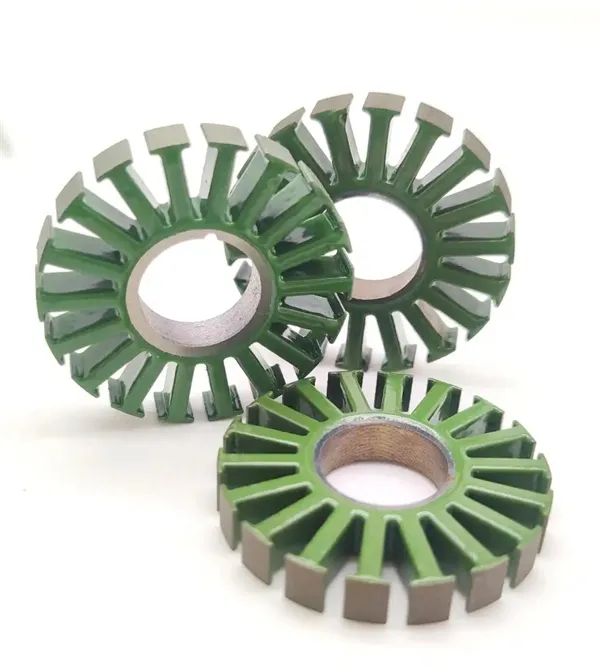
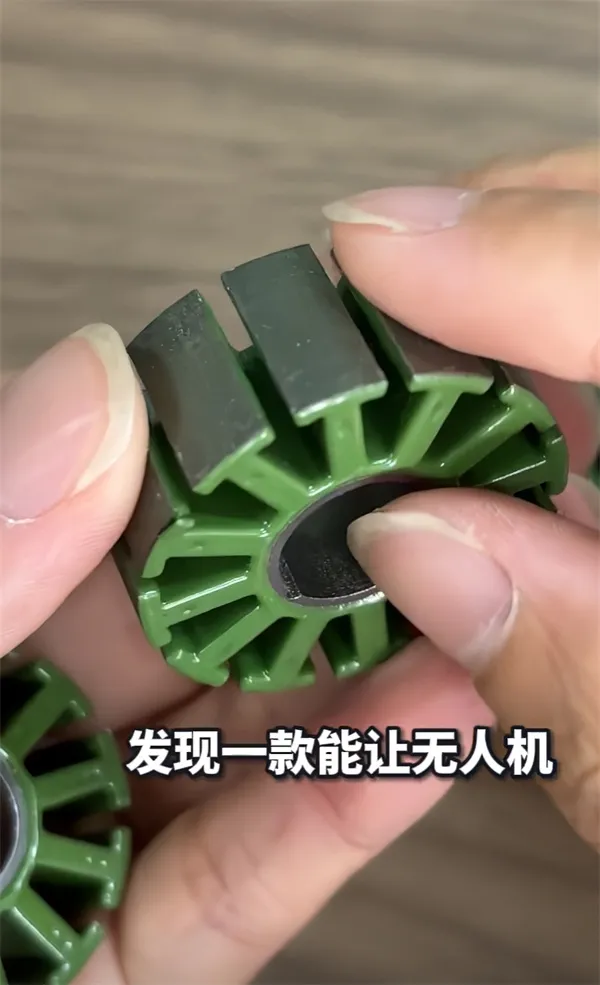
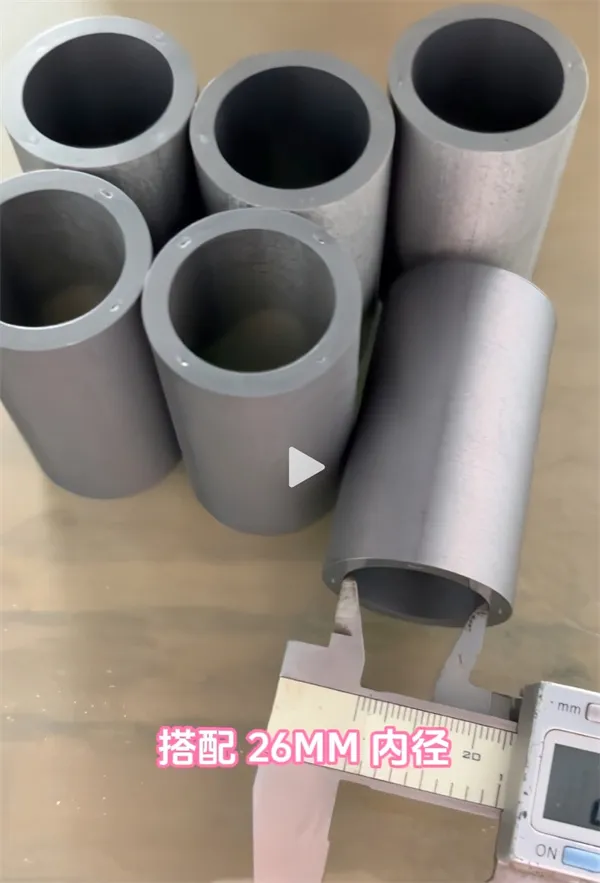
Da die Nachfrage nach hohen Rotationsgeschwindigkeiten, hoher Leistungsdichte und leichtgewichtigen Designs bei Drohnen exponentiell wächst, stoßen herkömmliche Stapelmethoden an ihre Grenzen. Immer mehr hochmoderne Projekte werden vollständig auf selbstklebende Stator- und Rotorlösungen umgestellt. In der tatsächlichen Umsetzung stellen wir jedoch Folgendes fest: Selbst bei der Selbstklebetechnologie führen geringfügige Unterschiede in den Verarbeitungsdetails zu erheblichen Abweichungen beim Temperaturanstieg im Prüfstand, der Hochfrequenzeffizienz und der strukturellen Zuverlässigkeit.
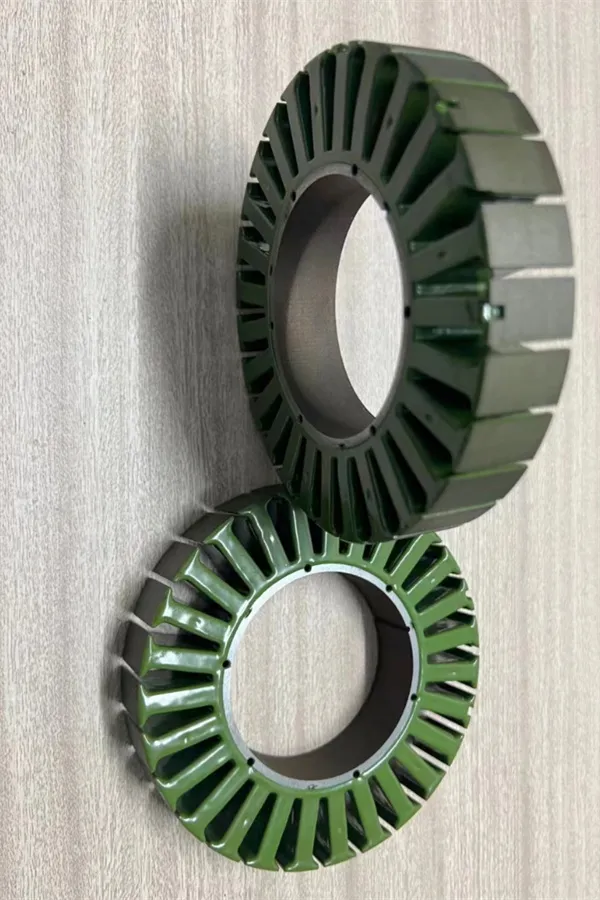
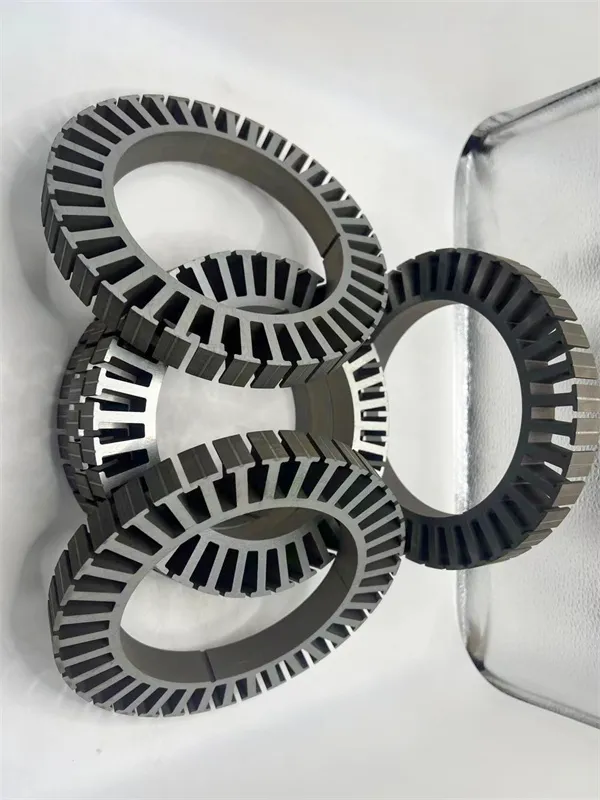
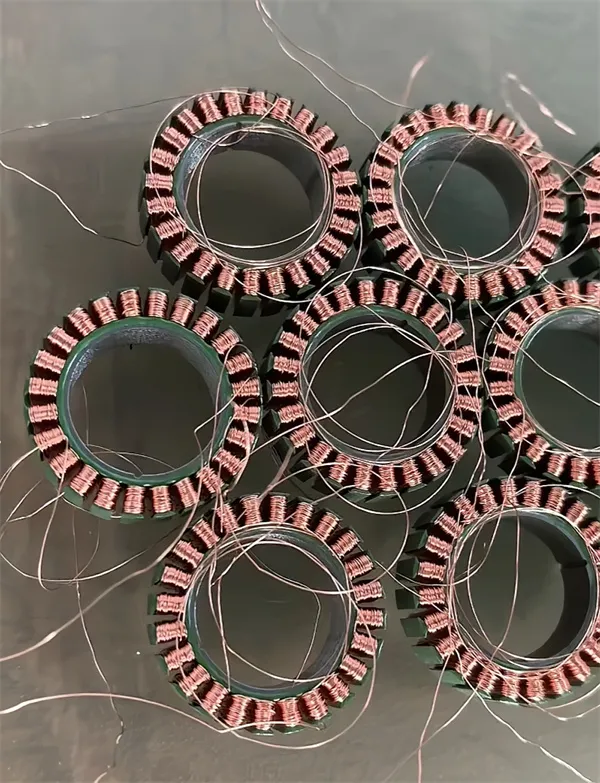
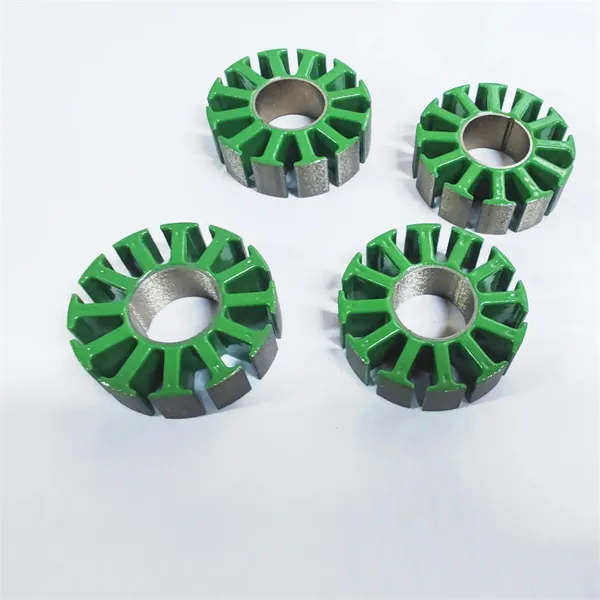
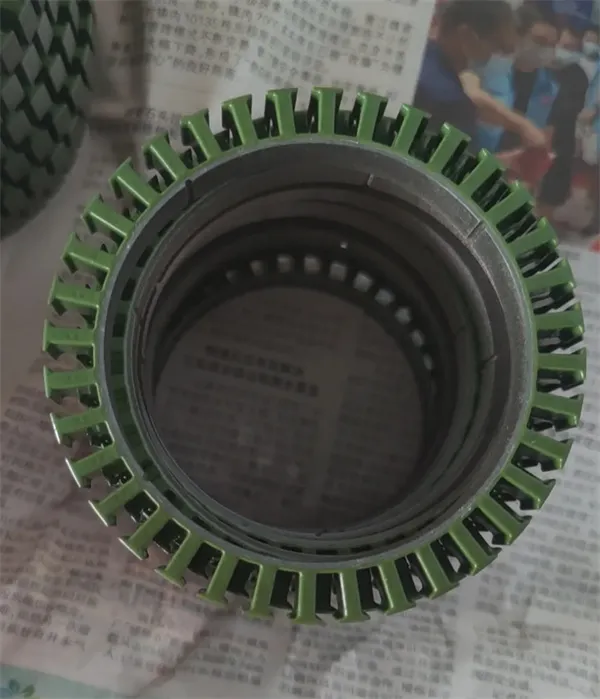
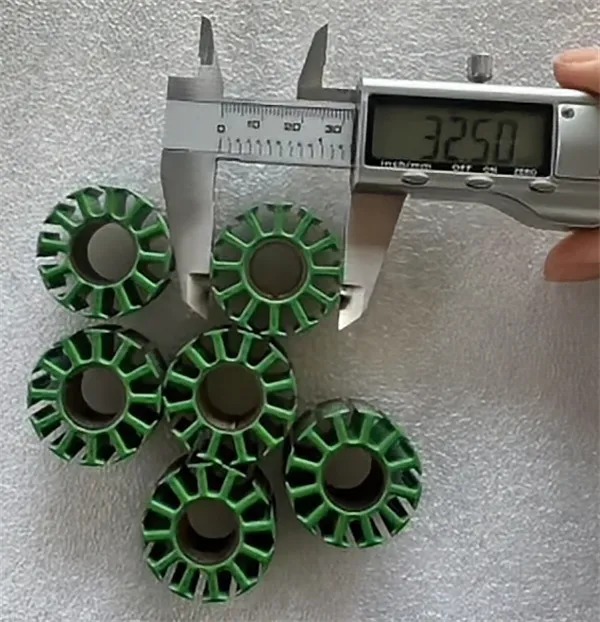
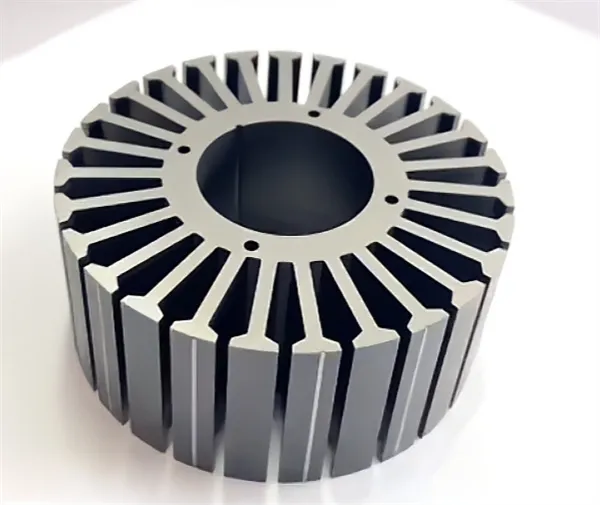
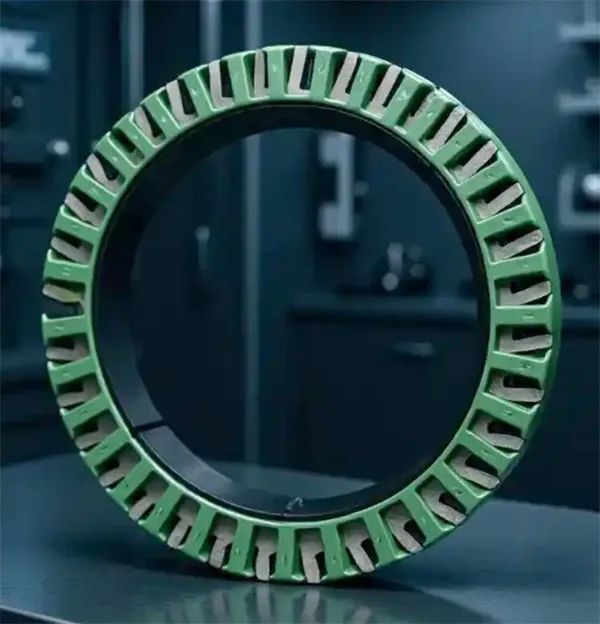
I. Warum High-End-Drohnenmotoren „selbstklebende“ Lösungen stark bevorzugen
Herkömmliche Stator- und Rotorstapelmethoden (z. B. ineinandergreifende Laschen, Punktschweißen oder Kleben) werden in Standardmotoren häufig verwendet. Unter den Betriebsbedingungen von Drohnen mit hoher Geschwindigkeit, hoher Frequenz und hoher Leistungsdichte bietet die Selbstklebetechnologie jedoch unbestreitbare Verarbeitungs- und physikalische Vorteile:
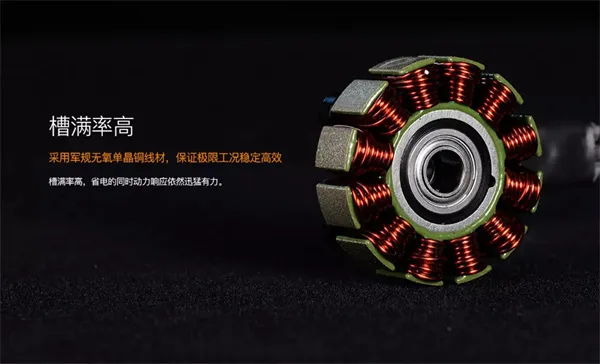
1. Beseitigung redundanter Strukturen zur Maximierung des Slot-Fill-Faktors
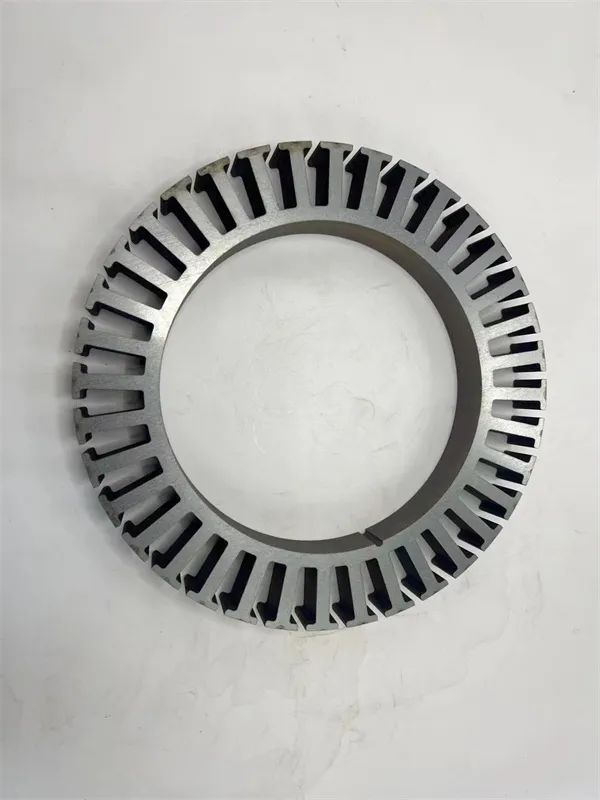
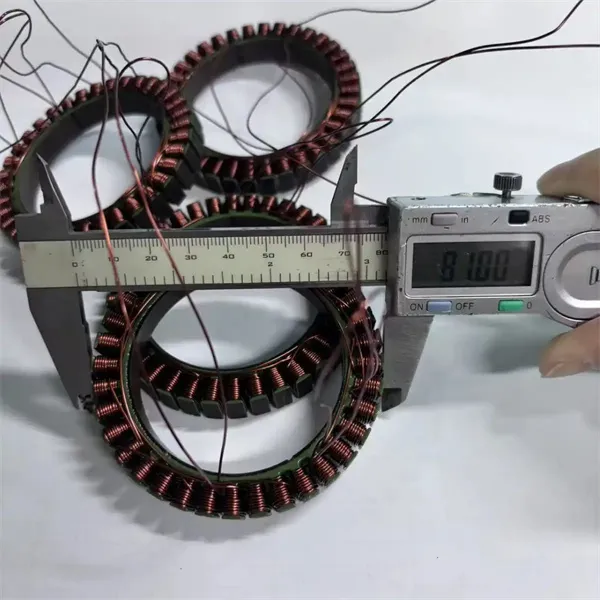
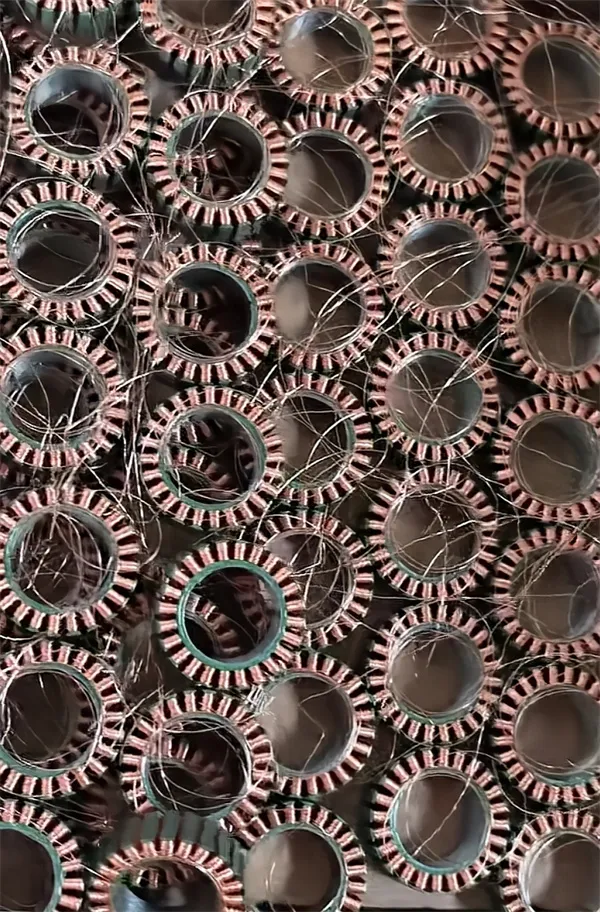
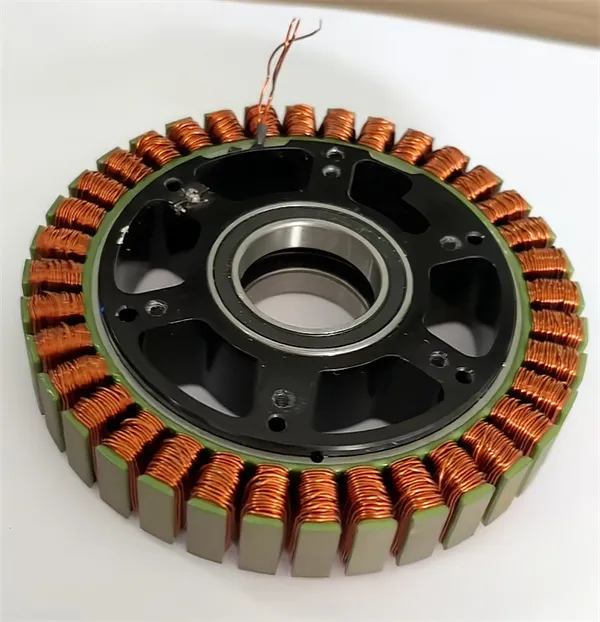
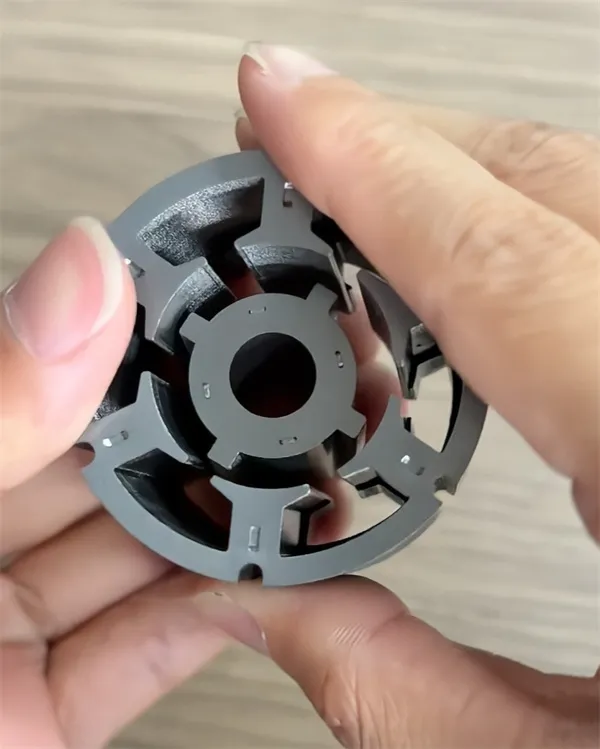
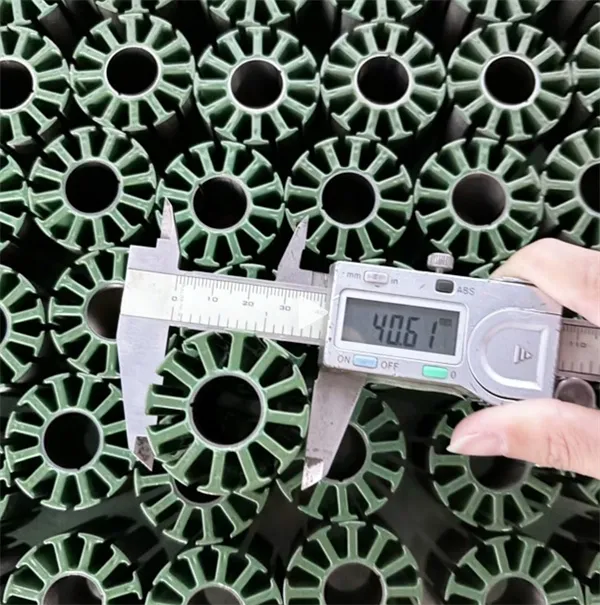
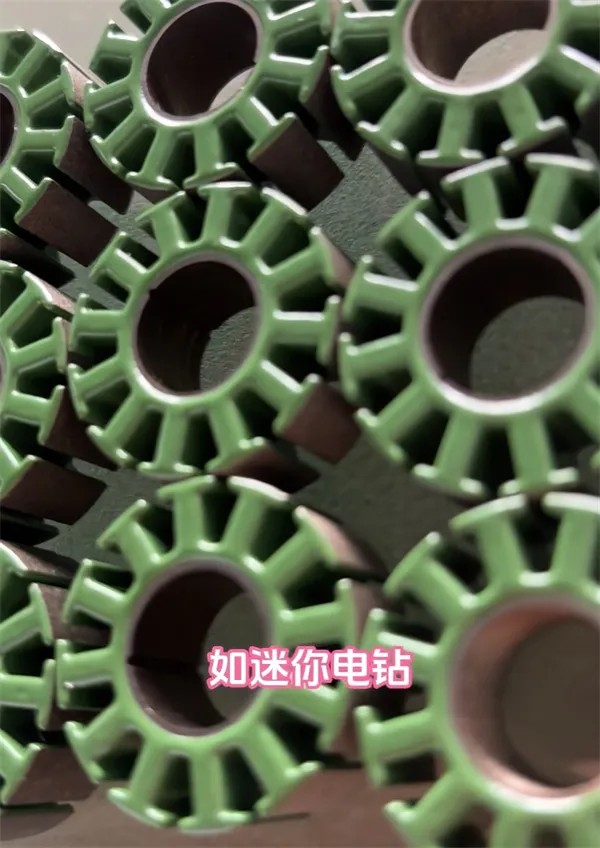
Durch das Entfernen von Verzahnungen und Schweißnähten wird der Magnetkreis glatter und der Nutzraum innerhalb der Statornuten wird vollständig freigegeben. Als Verarbeiter können wir die inneren Nutwände so behandeln, dass sie außergewöhnlich glatt und gleichmäßig sind, wodurch ideale Bedingungen für Wicklungen mit hohem Nutfüllfaktor geschaffen werden, sodass der Motor höhere Ströme und Drehmomente bei gleichem Volumen bewältigen kann.
2. Entfesselung der Hochfrequenzleistung von 0,10 mm ultradünnem Siliziumstahl
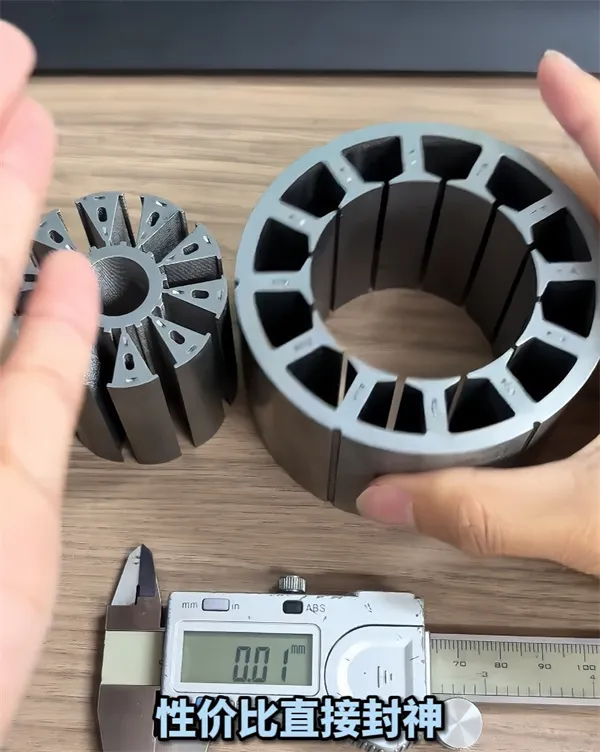
Um Wirbelstromverluste zu unterdrücken, die durch hochfrequente magnetische Wechselfelder in Drohnenmotoren verursacht werden, setzt die Industrie häufig auf ultradünne Spezifikationen wie 0,10 mm. Die Selbstklebung basiert auf einer extrem dünnen isolierenden Lackschicht, die sich beim thermischen Pressen vernetzt, wodurch mechanische Verformungsschäden durch herkömmliches Nieten vermieden werden und die verlustarmen Eigenschaften des Materials perfekt erhalten bleiben.
3. Integrale Struktur, um hochfrequenten Vibrationen und Zentrifugalkräften standzuhalten
Thermisch gepresste selbstbindende Kerne bilden auf molekularer Ebene eine robuste monolithische Struktur. Bei Hochgeschwindigkeitsrotationen von Zehntausenden U/min oder heftigen Lageänderungen (z. B. aggressiven FPV-Manövern) wird eine mikroskopische Verschiebung der Zwischenschichten verhindert, wodurch elektromagnetisches Rauschen und mechanische Resonanz wirksam reduziert werden.
II. Premium-Materialbestand: Zero-Warte-Support für High-End-Forschung und -Entwicklung
Viele Forschungs- und Entwicklungsteams im Automobilbereich haben während der Prototyping-Phase aufgrund langer Beschaffungsvorlaufzeiten oder der Nichtverfügbarkeit kleiner Chargen hochwertiger Materialien Schwierigkeiten. Um Kunden dabei zu helfen, die ultimative Leistung schnell zu überprüfen, hält Youyou Company einen regelmäßigen Lagerbestand der folgenden hochwertigen weichmagnetischen Materialien für das schnelle selbstbindende Thermopressen vor:
| Materialmodell | Kernmaterialeigenschaften | Typisches Drohnen-Anwendungsszenario |
|---|---|---|
| JFE 10JNEX900 0,10 mm ultradünner Stahl mit hohem Siliziumgehalt |
Extrem geringer Hochfrequenz-Eisenverlust
Hohe magnetische Induktion und Effizienz
|
FPV-Rennen/Hochgeschwindigkeit
Behebt starke Motorerwärmung und -entmagnetisierung unter Hochfrequenz-ESCs. |
| VAC VACODUR 49Deutsche VAC-Kobalt-Eisen-Legierung |
Bs bis zu 2,3T Sättigungsmagnetfluss
Maximale Leistungsdichte und maximales Drehmoment
|
Schwerlogistik/Industrie
Strebt den ultimativen Schub und das beste Leistungsgewicht bei engsten Volumina an. |
III. Vom Prototyping zur Massenproduktion: 4 zentrale technische Kontrollen
Als Eisenkernverarbeitungsfabrik ist die Umwandlung von Bauplänen in hochwertige physische Produkte auf strenge, präzise kontrollierte Herstellungsprozesse angewiesen:
Präzise Schlitzkontrolle des Harzüberlaufs
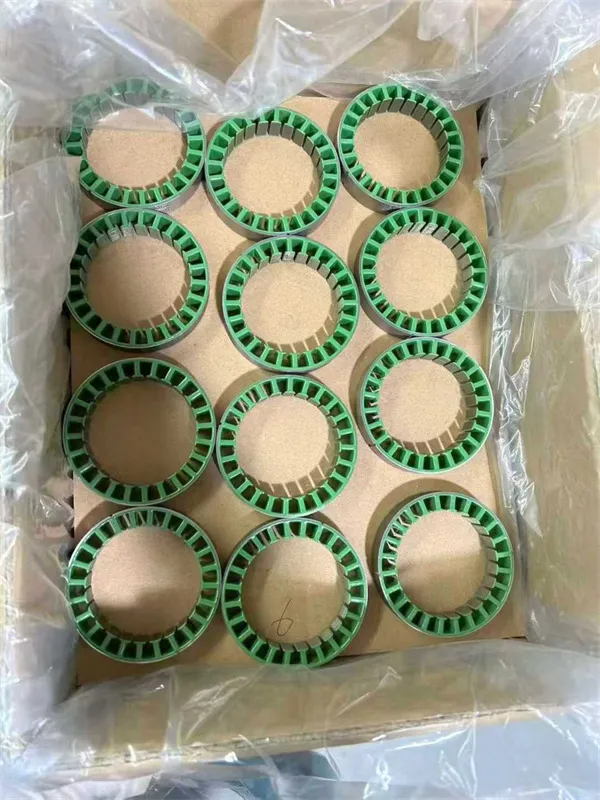
Beim thermischen Pressen fließt selbstklebender Lack. Falsche Formdruck- oder Temperaturprofile können dazu führen, dass überschüssiges Harz in die Statorschlitze überläuft und Mikrograte entstehen, die die Magnetdrähte zerkratzen können.
Anlagenlösung: Verwendung speziell entwickelter Schlitz-Anti-Überlauf-Presswerkzeuge und abgestufter Aushärtungskurven zur Kontrolle des Überlaufs auf Mikrometerebene.
0,10 mm ultradünne Blechkantengrate und Zwischenschichtisolierung
Bei der Verwendung von Hochleistungsdünnblechen wie JFE 10JNEX900 oder VACODUR 49 können Kantengrate die Zwischenschichtklebstoffisolierung kurzschließen.
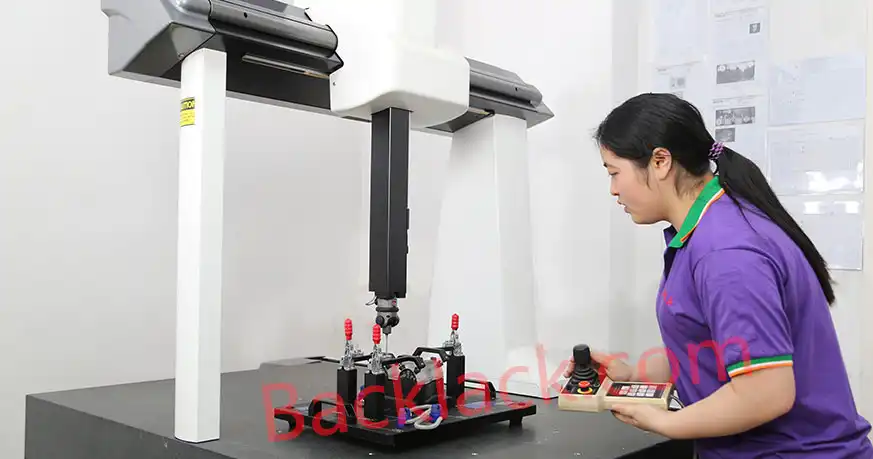
Anlagenlösung: Einsatz stressfreier Präzisionsbearbeitung und nachträglicher Mikroentgratung, um die Genauigkeit der Blechform zu gewährleisten und gleichzeitig den standardmäßigen elektrischen Isolationswiderstand aufrechtzuerhalten.
Temperaturbeständigkeit und Heißscherfestigkeit
Bei extremer Schubkraft oder längerem Schwebeflug können die Temperaturen im Inneren des Drohnenmotors auf 120–150 °C ansteigen. Eine unzureichende Wärmeleistung führt zum Versagen der Kernstruktur.
Anlagenlösung: Strikte Auswahl hochvernetzender selbstklebender Beschichtungen der Klasse H (180 °C) und höher, unterstützt durch Heißscherfestigkeitstests während der Produktionsläufe.
Konzentrizität und dynamische Balancekontrolle
Stapelkonzentrizität und -parallelität wirken sich direkt auf die Vibrationspegel aus (z. B. „Jello-Effekt“ bei Luftaufnahmen).
Anlagenlösung: Verwendung hochpräziser Positionierungsdorne und spezieller Spannvorrichtungen während der thermischen Aushärtung, um die Konzentrizität der Chargenstapelung streng auf 0,01 mm bis 0,02 mm zu beschränken.
IV. Youyou Company: Ihre individuelle Selbstklebelösung aus einer Hand
Als erfahrener Präzisionsbetrieb für die Herstellung von Eisenkernen versteht die Youyou Company die Kernanforderungen von Drohnen-Forschungs- und Entwicklungsteams genau: schnelle Reaktion, hohe Präzision und nachverfolgbare Qualität.
Zero-Wait-Prototyping
Sofortige Lagerhaltung von 10JNEX900 und VACODUR 49 für eine schnelle Lieferung von technischen Mustern.
Komplexe Geometrien
Fachwissen in ultradünnen Stählen, schrägen Schlitzen und segmentiertem Stator-Thermopressen.
Prozessparameter
Echtzeitüberwachung von Temperatur, Druck und Zeit für unübertroffene Konsistenz.
Über Youyou Company
Als spezialisierter Hersteller von Motorkernlaminaten bietet Youyou Company Präzisionslösungen für Stator- und Rotorkerne für Drohnen an, die darauf ausgelegt sind, thermische Grenzen, Wirbelstromverluste und strukturelle Zentrifugalbelastungen in bürstenlosen UAV- und Drohnenmotoren mit hoher Drehzahl, FPV-Rennantrieben und Luftantriebssträngen für schwere Nutzlasten zu überwinden. Durch die Integration von 0,10 mm dickem, ultradünnem JFE 10JNEX900-Siliziumstahl und hochsättigenden Kobalt-Eisen-Legierungen VAC VACODUR 49 mit Low-Stress-Drahterodier-Motorkern-Prototyping und Backlack-In-Mold-Self-Bonding-Statortechnologie ermöglichen wir Drohnenantriebsingenieuren weltweit, eine maximale Schlitzfüllung, spannungsfreie Magnetpfade und ein überlegenes Schub-Gewichts-Verhältnis zu erreichen.
Sind Sie bereit, den Stator und Rotorkern Ihres Drohnenmotors durch Backlack-Bonding zu verbessern?
Senden Sie Ihre Drohnenmotor-Designspezifikationen oder Laminierungszeichnungen für eine umfassende DFM-Machbarkeitsbewertung, Backlack-Selbstklebeberatung oder schnelles Prototyping (5–7 Tage Vorlaufzeit mit vorrätigem 10JNEX900 / VACODUR 49 über Low-Stress-Drahterodieren).