No desenvolvimento de drones de fotografia aérea de consumo, drones de corrida FPV e UAVs industriais agrícolas ou logísticos, os engenheiros estão constantemente travados em uma corrida contra duas métricas principais: como maximizar a potência de saída dentro de um peso e volume estritamente limitados e como minimizar o aumento da temperatura do motor durante pairar prolongado e operações de carga pesada.
Como uma fábrica especializada em núcleos de estator e rotor de motores de precisão (Youyou Company), passamos nossos dias em oficinas de estampagem, ferramentas de prensagem térmica e laboratórios de testes. Na maioria das vezes, discutimos com as equipes de P&D de motores como superar os gargalos de desempenho do motor, começando desde o “coração” do motor – o estator e o núcleo do rotor.
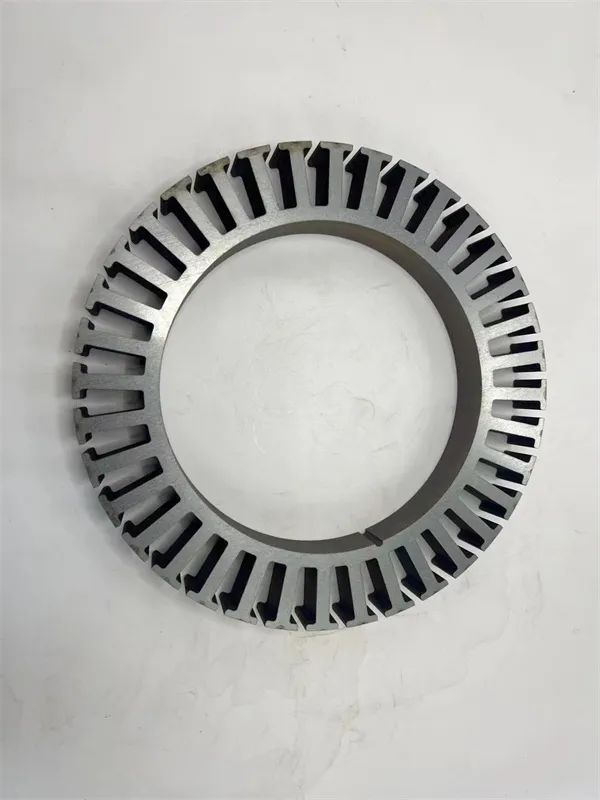
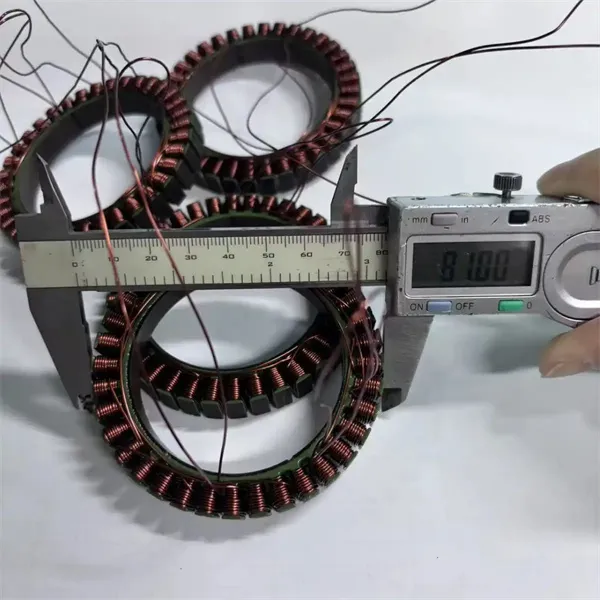
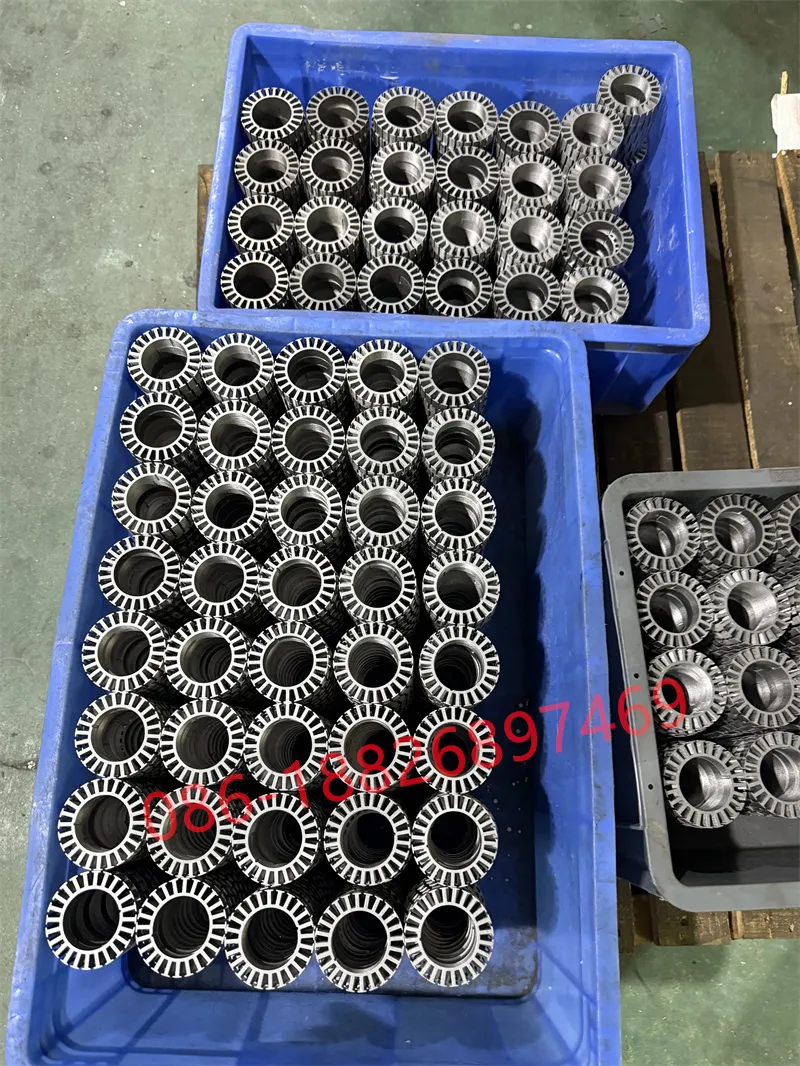
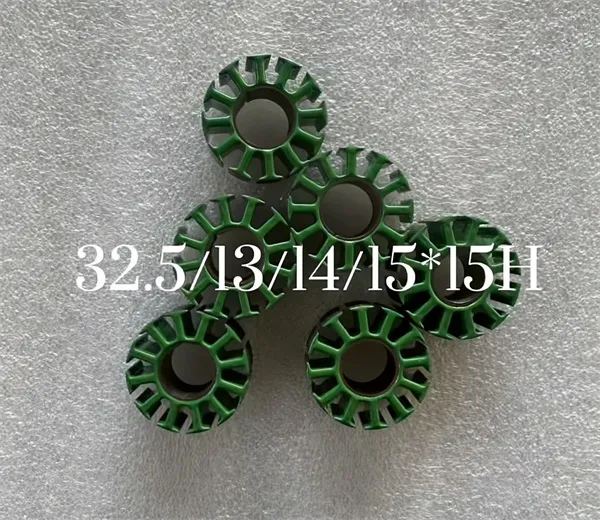
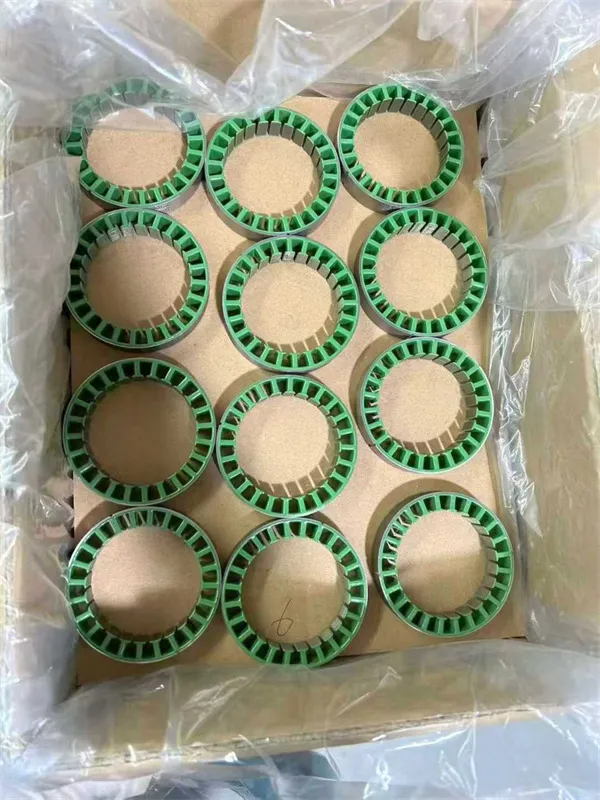
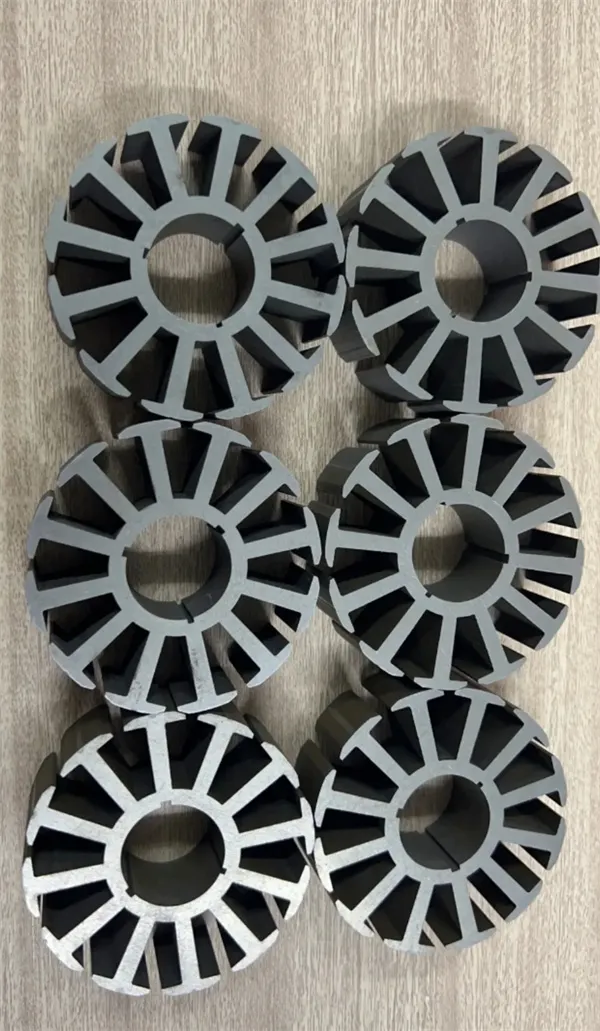
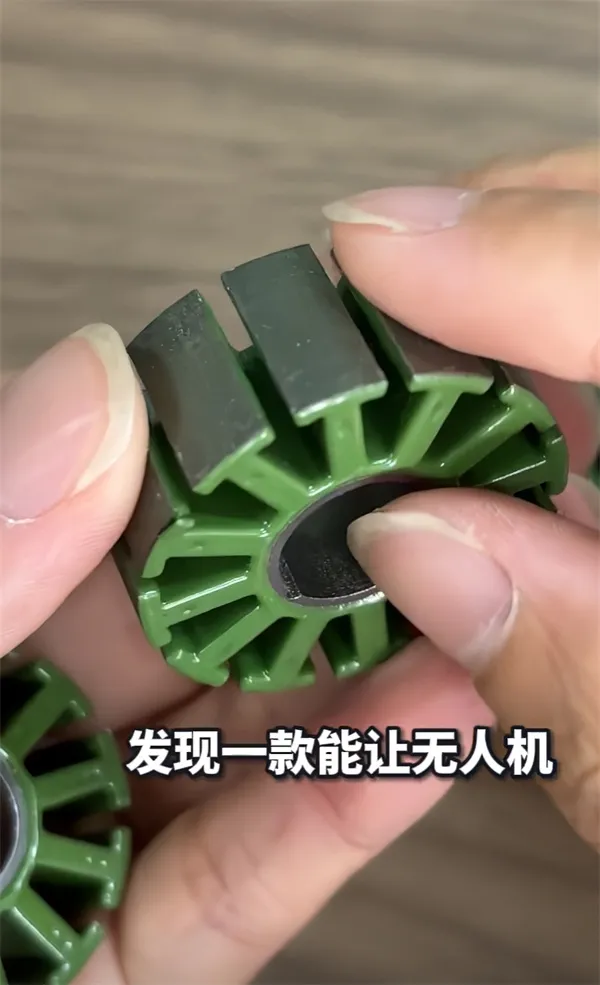
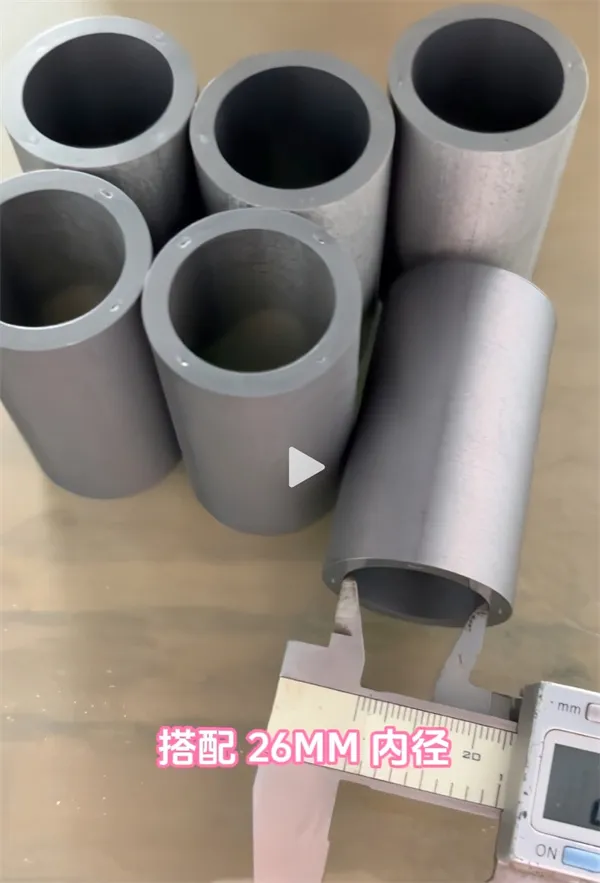
À medida que a demanda por altas velocidades de rotação, alta densidade de potência e designs leves em drones cresce exponencialmente, os métodos tradicionais de empilhamento mostram seus limites. Um número crescente de projetos de ponta está em plena transição para soluções de estatores e rotores autoadesivos. No entanto, na implementação real, descobrimos que: Mesmo com a tecnologia de auto-ligação, pequenas diferenças nos detalhes de processamento levam a variações substanciais no aumento da temperatura do teste de bancada, na eficiência de alta frequência e na confiabilidade estrutural.
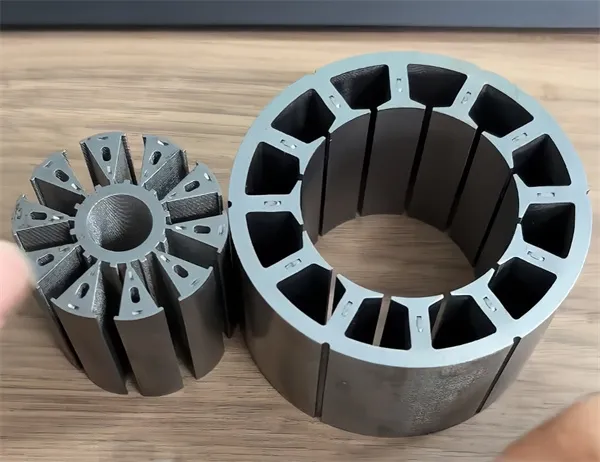
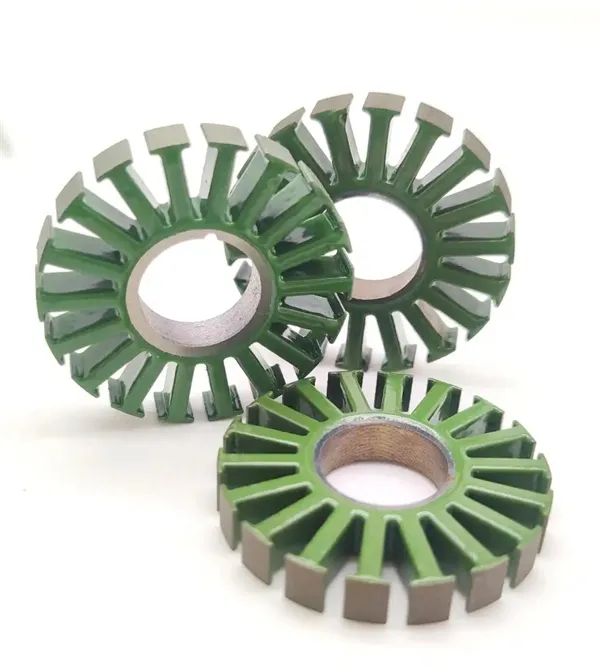
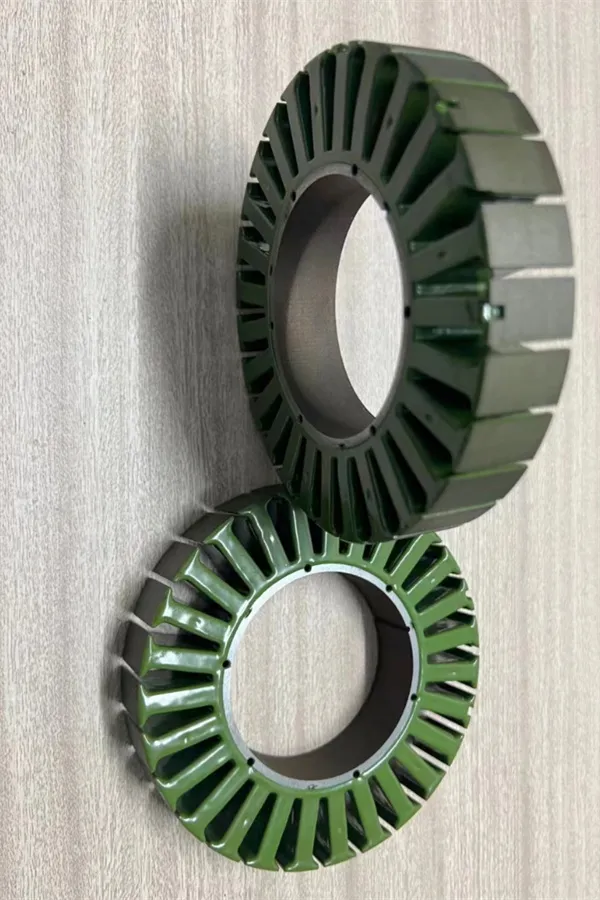
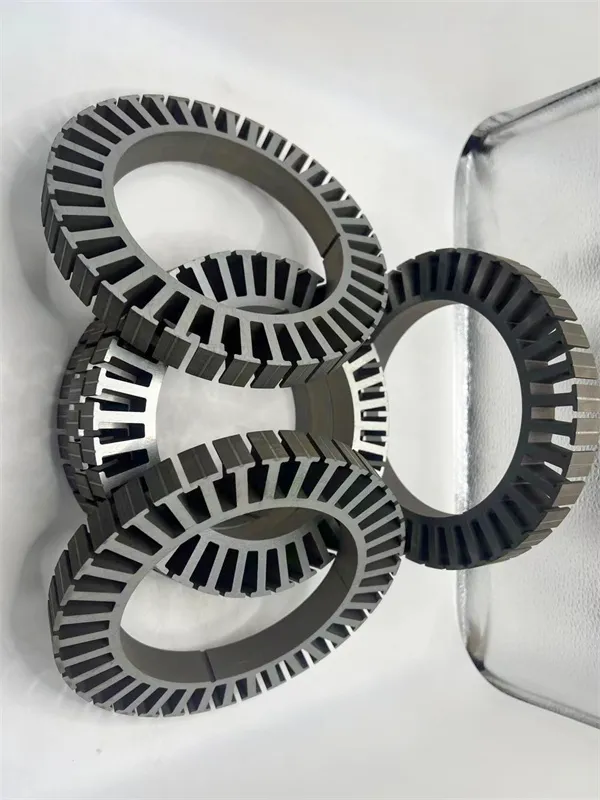
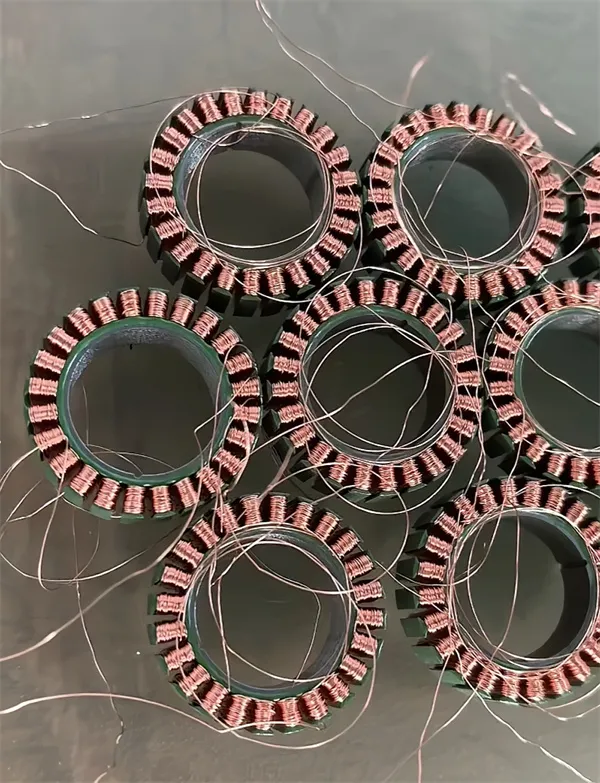
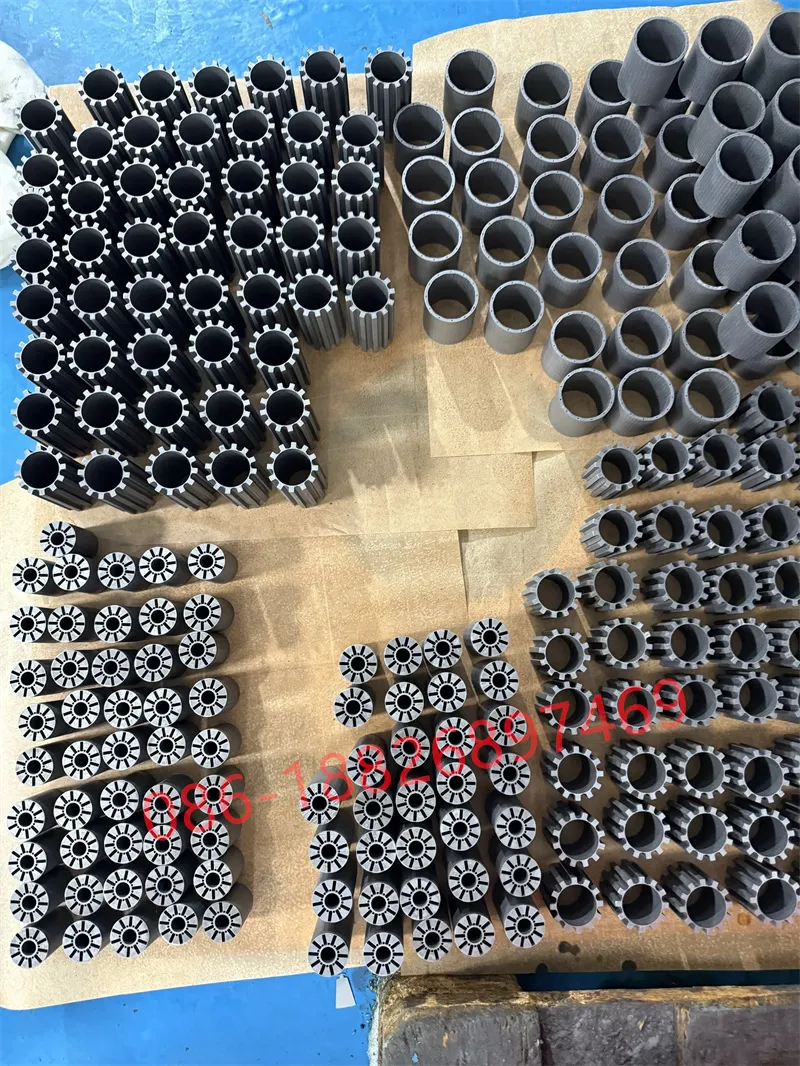
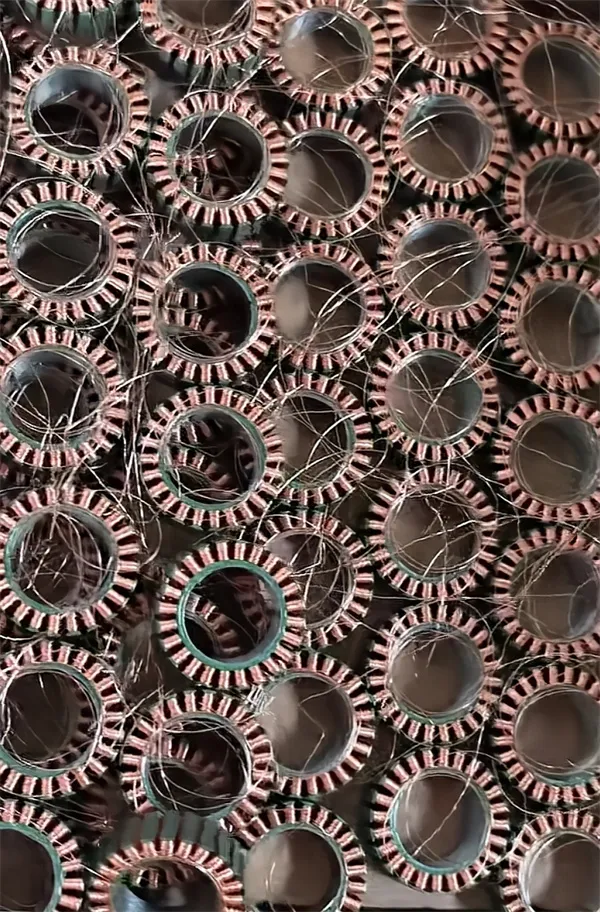
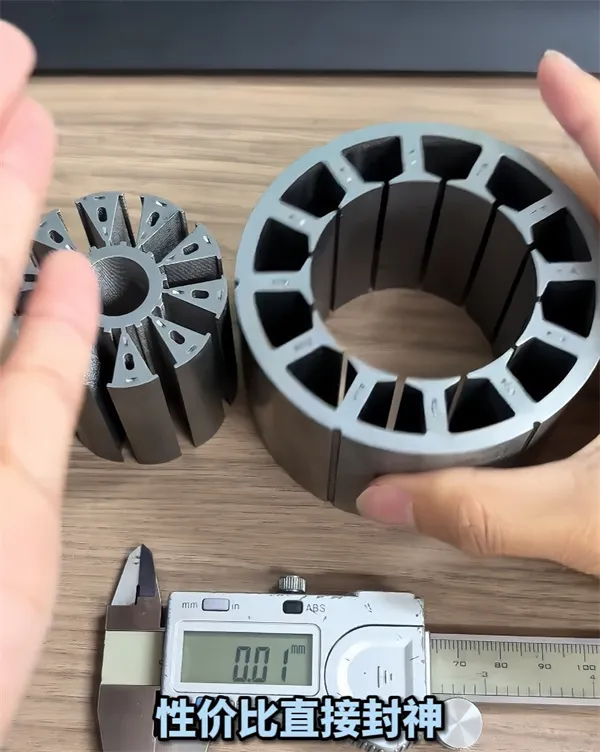
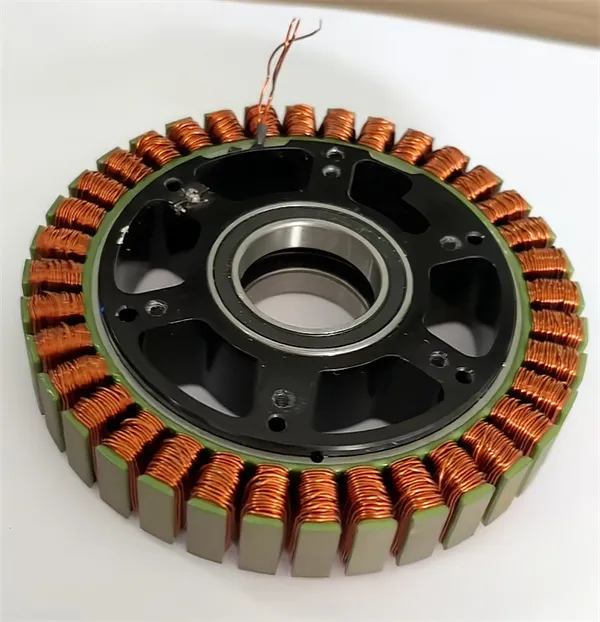
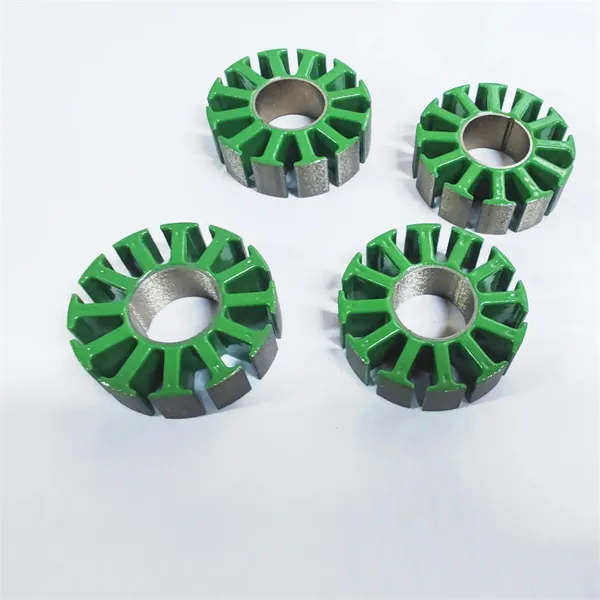
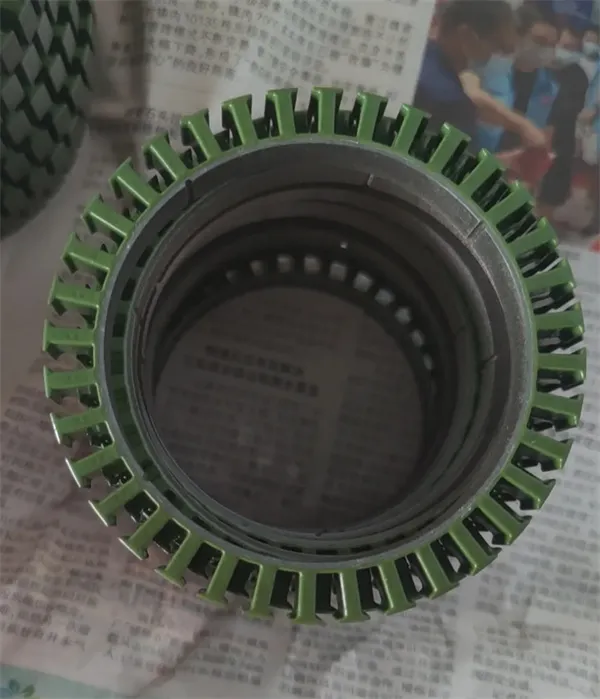
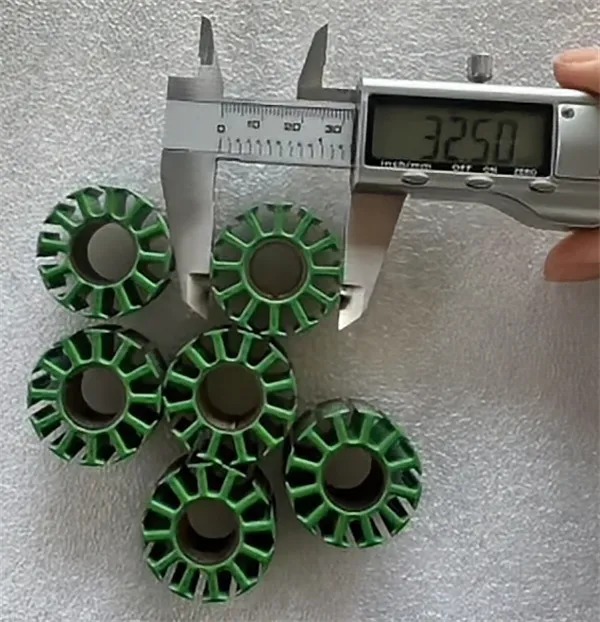
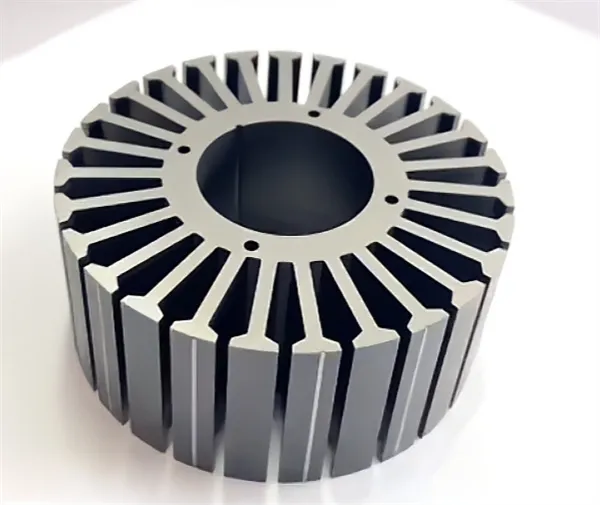
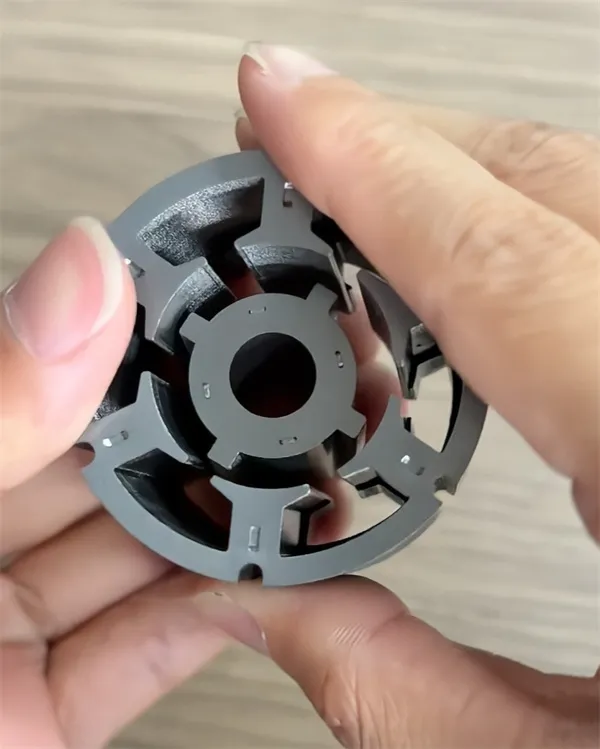
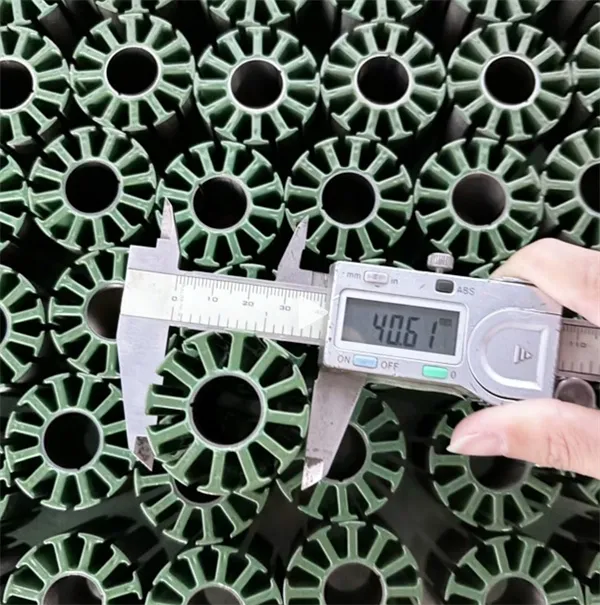
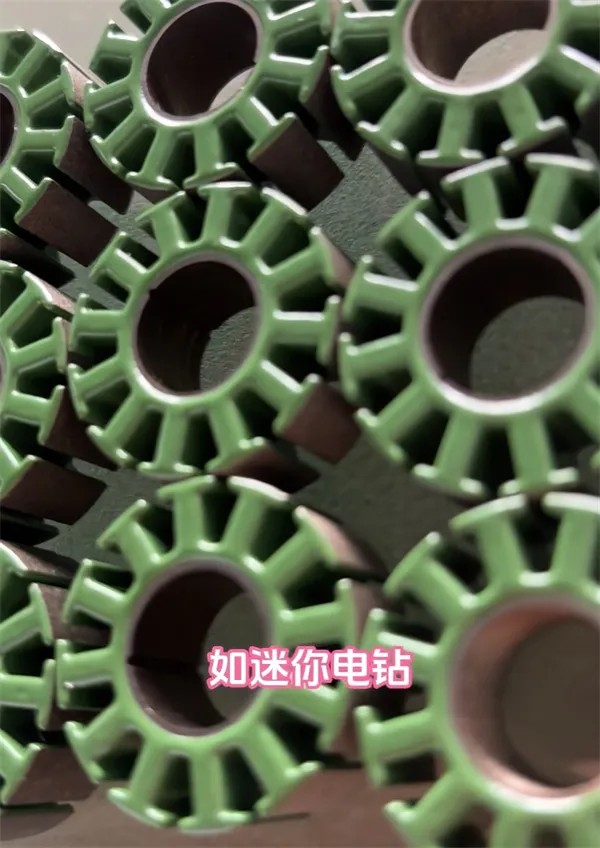
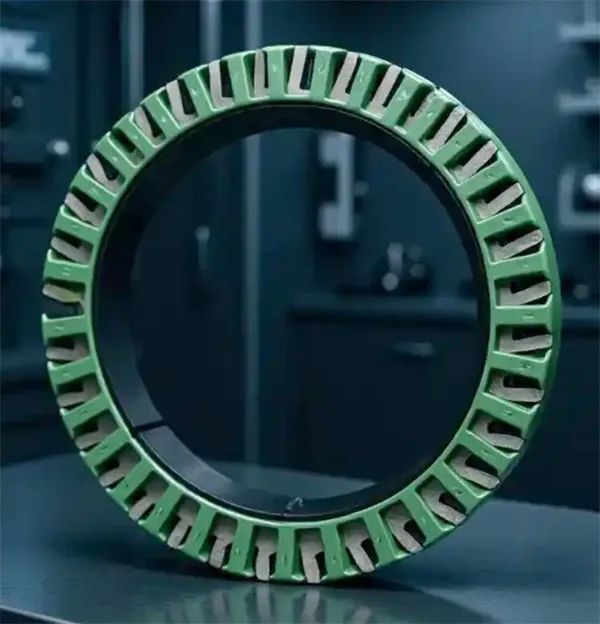
I. Por que os motores drone de última geração favorecem fortemente as soluções de "auto-ligação"
Os métodos tradicionais de empilhamento de estatores e rotores (como abas interligadas, soldagem por pontos ou colagem com cola) são amplamente utilizados em motores padrão. No entanto, sob as condições operacionais de alta velocidade, alta frequência e alta densidade de potência dos drones, a tecnologia de auto-ligação oferece vantagens físicas e de processamento inegáveis:
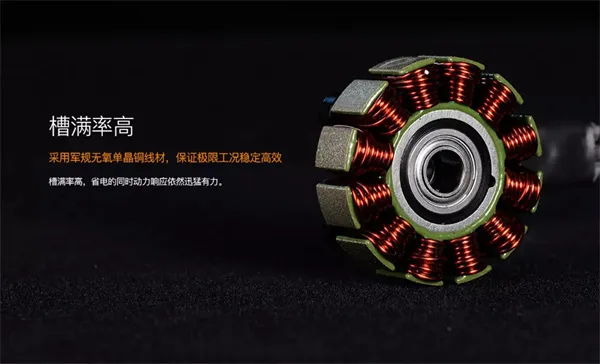
1. Eliminando Estruturas Redundantes para Maximizar o Fator de Preenchimento de Slot
Ao remover intertravamentos e costuras de solda, o circuito magnético torna-se mais suave e o espaço efetivo dentro das ranhuras do estator é completamente liberado. Como processador, podemos tratar as paredes internas da ranhura para que sejam excepcionalmente lisas e uniformes, criando condições ideais para enrolamento com alto fator de preenchimento da ranhura, permitindo que o motor lide com correntes e torque mais altos dentro do mesmo volume.
2. Liberando o desempenho de alta frequência do aço silício ultrafino de 0,10 mm
Para suprimir as perdas por correntes parasitas causadas por campos magnéticos alternados de alta frequência em motores de drones, a indústria adota amplamente especificações ultrafinas como 0,10 mm. A autocolagem conta com uma camada de verniz isolante extremamente fina que se reticula sob prensagem térmica, evitando os danos de deformação mecânica causados pela rebitagem tradicional e preservando perfeitamente as propriedades de baixa perda do material.
3. Estrutura Integral para Suportar Vibrações de Alta Frequência e Forças Centrífugas
Os núcleos autoligados prensados termicamente formam uma estrutura monolítica robusta em nível molecular. Durante a rotação em alta velocidade de dezenas de milhares de RPM ou transições de atitude violentas (como manobras FPV agressivas), o deslocamento microscópico do interlayer é evitado, reduzindo efetivamente o ruído eletromagnético e a ressonância mecânica.
II. Inventário de materiais premium: suporte sem espera para pesquisa e desenvolvimento de ponta
Muitas equipes de P&D de motores enfrentam dificuldades durante a fase de prototipagem devido aos longos prazos de aquisição ou à indisponibilidade de pequenos lotes para materiais de primeira linha. Para ajudar os clientes a validar rapidamente o desempenho final, a Youyou Company mantém estoque regular dos seguintes materiais magnéticos macios de alta qualidade para prensagem térmica autoadesiva imediata:
| Modelo de materiais | Propriedades do material principal | Cenário típico de aplicação de drone |
|---|---|---|
| JFE10JNEX900 Aço ultrafino com alto teor de silício de 0,10 mm |
Perda de ferro de alta frequência extremamente baixa
Alta indução magnética e eficiência
|
Corrida FPV/alta velocidade
Resolve aquecimento e desmagnetização severos do motor em ESCs de alta frequência. |
| VAC VACODUR 49Liga alemã de cobalto-ferro VAC |
Bs até fluxo magnético de saturação de 2,3T
Densidade e torque máximos de potência
|
Logística Pesada/Industrial
Busca o máximo empuxo e relação potência-peso nos volumes mais reduzidos. |
III. Da prototipagem à produção em massa: 4 controles principais de engenharia
Como uma fábrica de processamento de núcleos de ferro, a transformação de projetos em produtos físicos de alta qualidade depende de processos de fabricação rigorosos e controlados com precisão:
Controle preciso de estouro de resina de slot
O verniz autoadesivo flui durante a prensagem térmica. Perfis de pressão ou temperatura inadequados do molde podem fazer com que o excesso de resina transborde para as ranhuras do estator, criando micro-rebarbas que podem riscar os fios magnéticos.
Solução de planta: Utilizando ferramentas de prensagem anti-transbordamento de ranhuras personalizadas e curvas de cura escalonadas para controlar o transbordamento até o nível de mícron.
Rebarbas de borda de folha ultrafina de 0,10 mm e isolamento intercalar
Ao utilizar chapas finas de alto desempenho como JFE 10JNEX900 ou VACODUR 49, rebarbas nas bordas podem causar curto-circuito no isolamento adesivo intercalar.
Solução de planta: Adotando usinagem de precisão sem estresse e processos pós-micro-rebarbação para garantir a precisão do formato da folha, mantendo a resistência de isolamento elétrico padrão.
Resistência à temperatura e resistência ao cisalhamento a quente
Sob impulso extremo ou pairação prolongada, as temperaturas internas do motor do drone podem atingir 120°C–150°C. Classificação térmica insuficiente causa falha estrutural do núcleo.
Solução da planta: Selecionar estritamente revestimentos autoadesivos de classe H (180 ℃) e de alta reticulação superior, apoiados por testes de resistência ao cisalhamento a quente durante as execuções de produção.
Concentricidade e controle de equilíbrio dinâmico
A concentricidade e o paralelismo do empilhamento impactam diretamente os níveis de vibração (como o "efeito gelatina" em imagens aéreas).
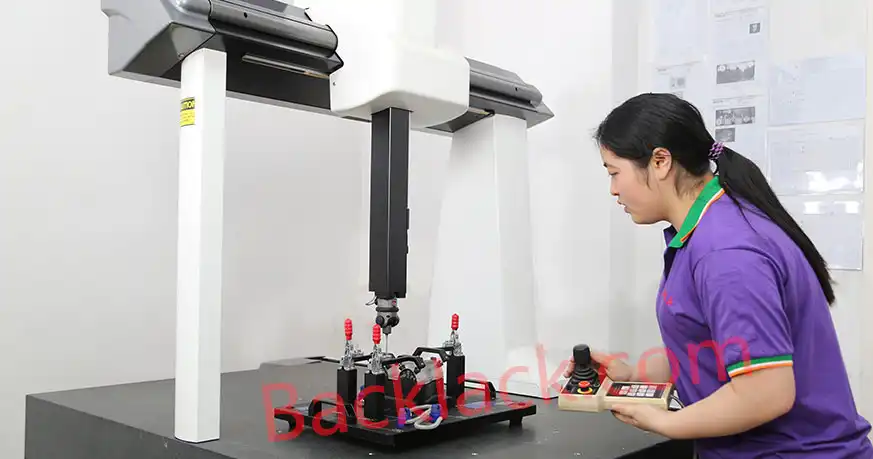
Solução de planta: Utilização de mandris de posicionamento de alta precisão e gabaritos de fixação dedicados durante a cura térmica para limitar a concentricidade de empilhamento de lotes estritamente dentro de 0,01 mm–0,02 mm.
4. Empresa Youyou: sua solução completa e personalizada de autoadesão
Como uma experiente fábrica de núcleos de ferro de precisão, a Youyou Company entende profundamente as principais demandas das equipes de P&D de drones: resposta rápida, alta precisão e qualidade rastreável.
Prototipagem de Espera Zero
Inventário imediato de 10JNEX900 e VACODUR 49 para entrega rápida de amostras de engenharia.
Geometrias Complexas
Expertise em aços ultrafinos, ranhuras enviesadas e prensagem térmica de estator segmentado.
Parâmetros de Processo
Monitoramento de temperatura, pressão e tempo em tempo real para consistência incomparável.
Sobre a Youyou Company
Como fabricante especializado em laminação de núcleo de motor, a Youyou Company fornece soluções de núcleo de rotor e estator de drone de precisão projetadas para superar limites térmicos, perdas por correntes parasitas e tensão centrífuga estrutural em motores sem escova de drones e UAV de alta RPM, unidades de corrida FPV e trens de força aéreos de carga útil pesada. Ao integrar o aço de silício ultrafino JFE 10JNEX900 de 0,10 mm em estoque e as ligas de ferro-cobalto VAC VACODUR 49 de alta saturação com prototipagem de núcleo de motor EDM de fio de baixa tensão e tecnologia de estator autoadesivo Backlack In-Mold, capacitamos engenheiros globais de acionamento de drones para obter preenchimento máximo de slot, caminhos magnéticos de tensão zero e desempenho superior de impulso-peso.
Pronto para elevar o estator e o núcleo do rotor do motor do seu drone com backlack bonding?
Envie suas especificações de projeto de motor de drone ou desenhos de laminação para uma avaliação de viabilidade DFM abrangente, consulta de auto-ligação Backlack ou prototipagem rápida (prazo de entrega de 5 a 7 dias usando 10JNEX900 / VACODUR 49 em estoque via EDM de fio de baixa tensão).