Opracowując konsumenckie drony do fotografii lotniczej, wyścigowe drony FPV oraz przemysłowe UAV dla rolnictwa lub logistyki, inżynierowie nieustannie ścigają się z dwoma podstawowymi wskaźnikami: jak zmaksymalizować moc wyjściową przy ściśle ograniczonej wadze i objętości oraz jak zminimalizować wzrost temperatury silnika podczas długotrwałego zawisu i pracy pod dużym obciążeniem.
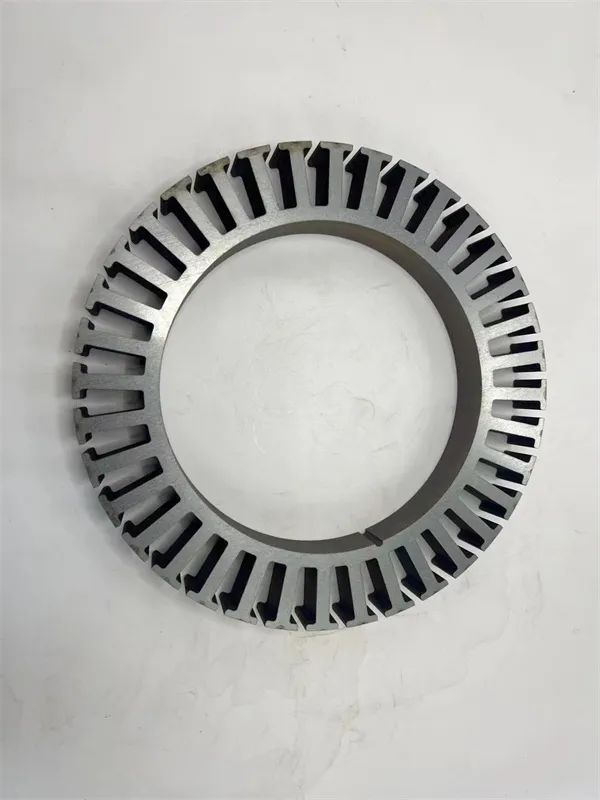
Jako wyspecjalizowany zakład produkcyjny precyzyjnych rdzeni stojanów i wirników silników (Firma Youyou) spędzamy dni w warsztatach tłoczenia, oprzyrządowaniu do prasowania termicznego i laboratoriach badawczych. Najczęściej omawiamy z zespołami badawczo-rozwojowymi silniki, jak przełamać wąskie gardła w wydajności silnika, zaczynając od „serca” silnika — rdzenia stojana i wirnika.
Ponieważ zapotrzebowanie na wysokie prędkości obrotowe, dużą gęstość mocy i lekkie konstrukcje dronów rośnie wykładniczo, tradycyjne metody układania w stosy pokazują swoje ograniczenia. Coraz większa liczba najnowocześniejszych projektów w pełni przechodzi na rozwiązania samospajające stojan i wirnik. Jednak w praktyce okazuje się, że: Nawet w przypadku technologii samospajania drobne różnice w szczegółach przetwarzania prowadzą do znacznych różnic we wzroście temperatury w teście laboratoryjnym, wydajności przy wysokich częstotliwościach i niezawodności strukturalnej.
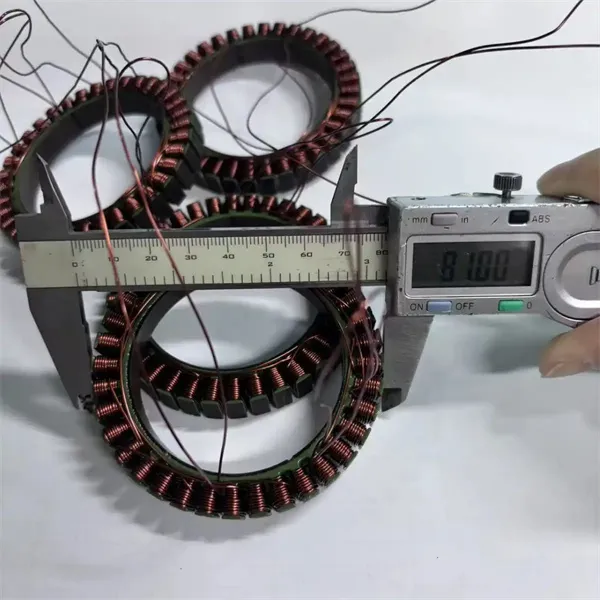
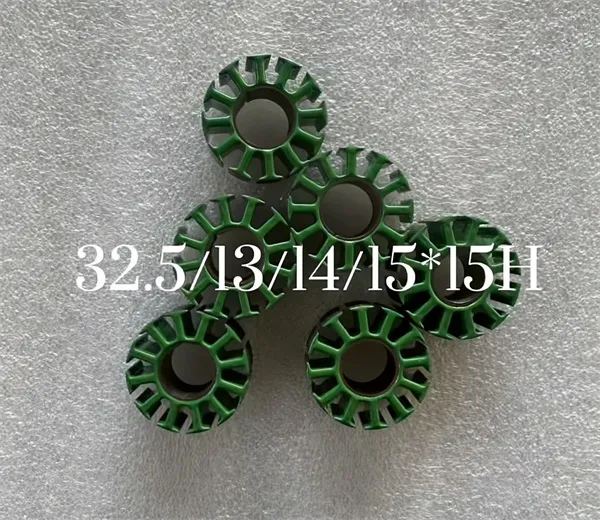
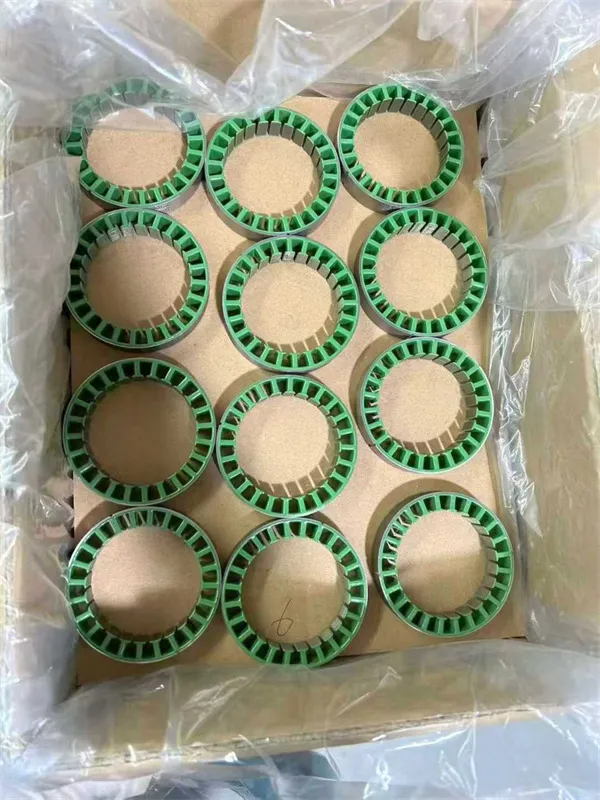
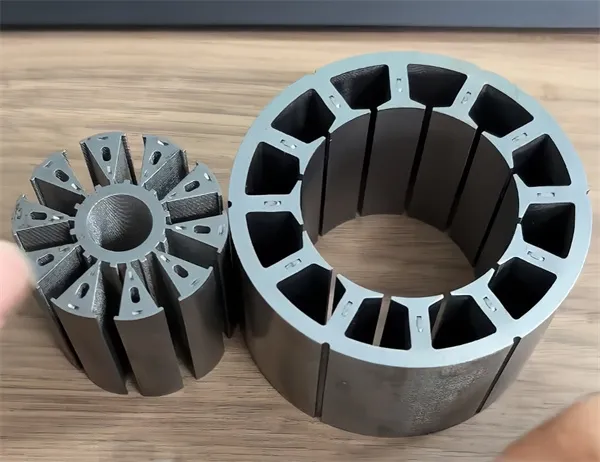
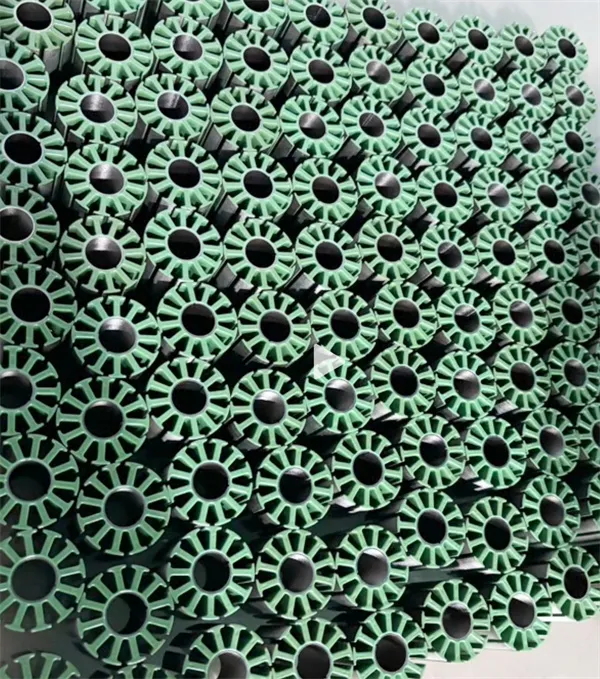
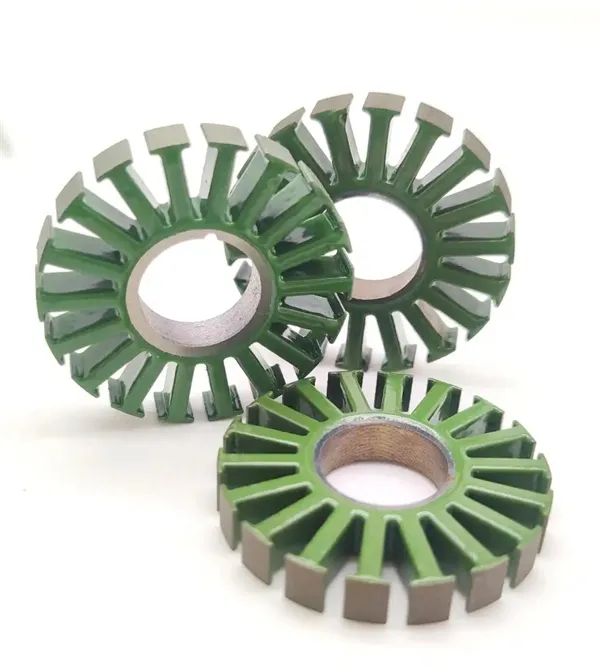
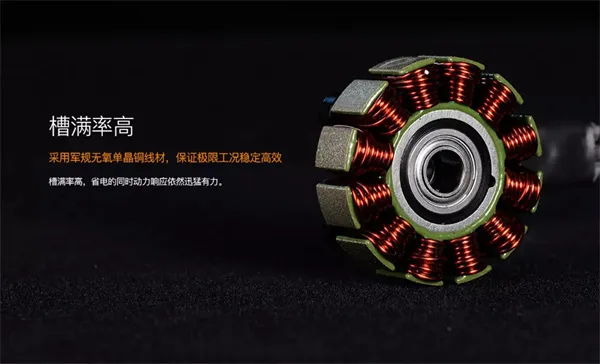
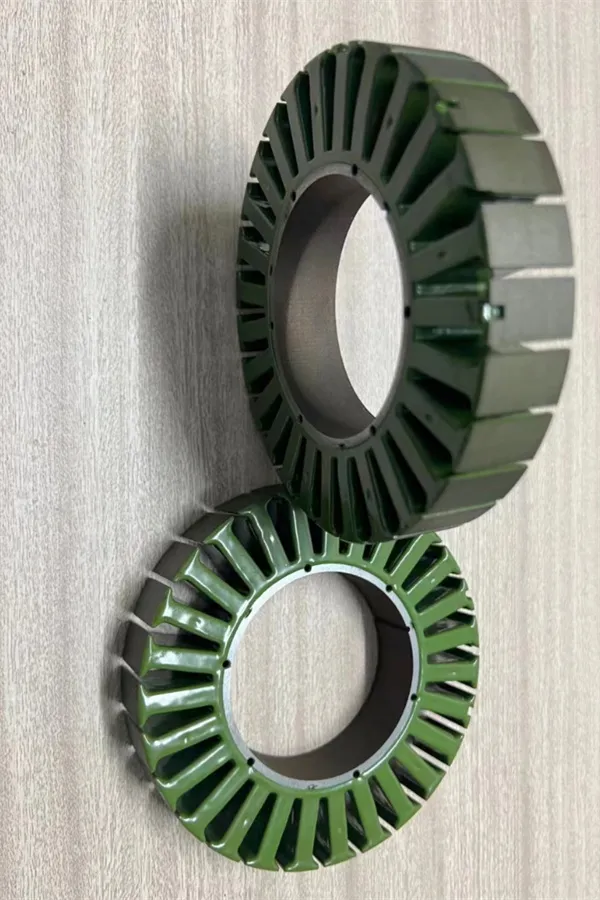
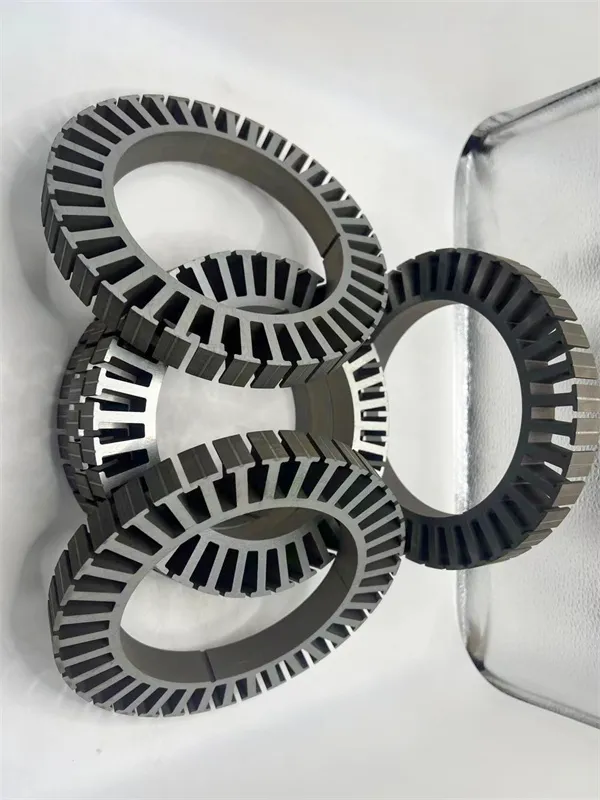
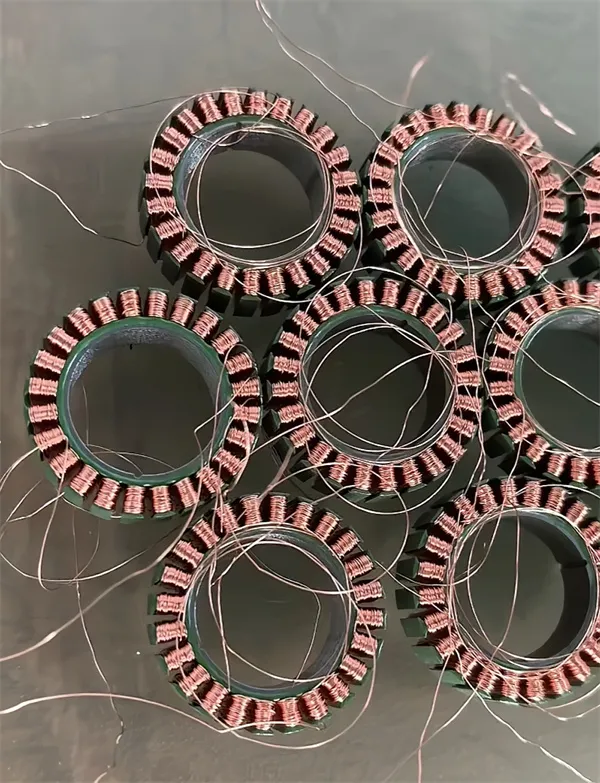
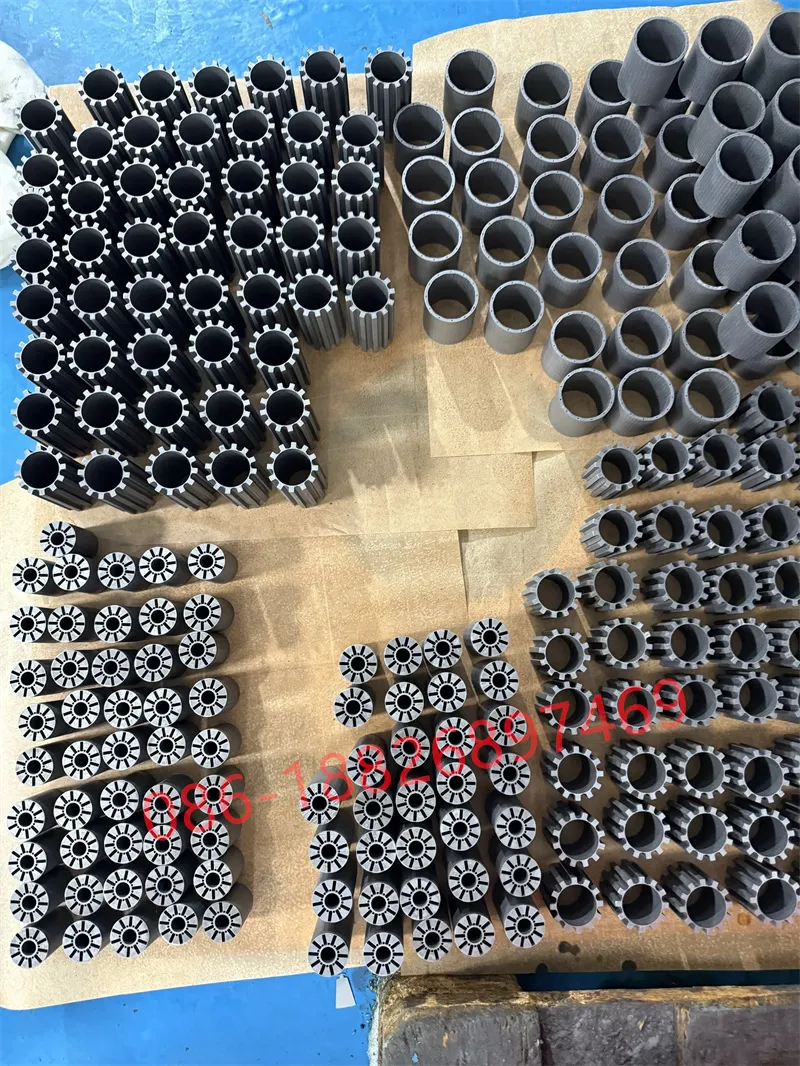
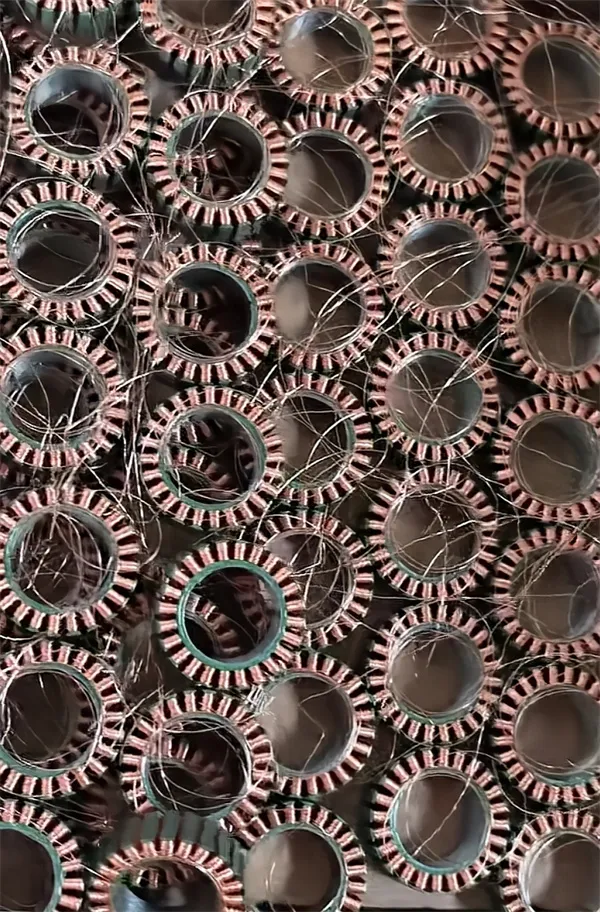
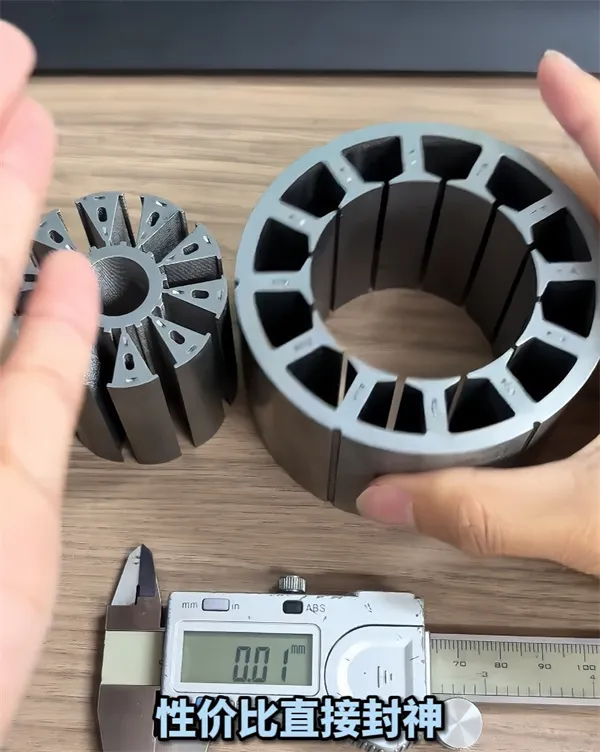
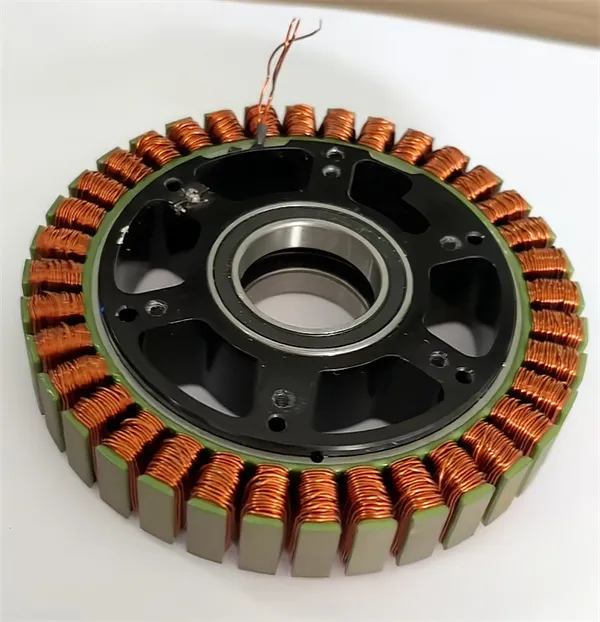
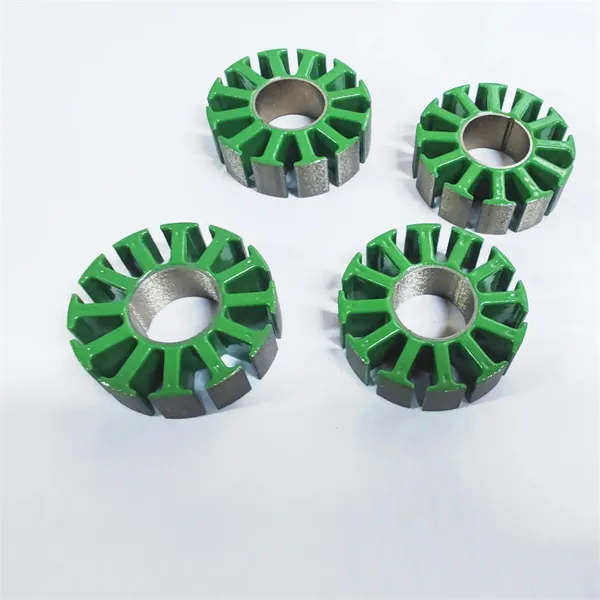
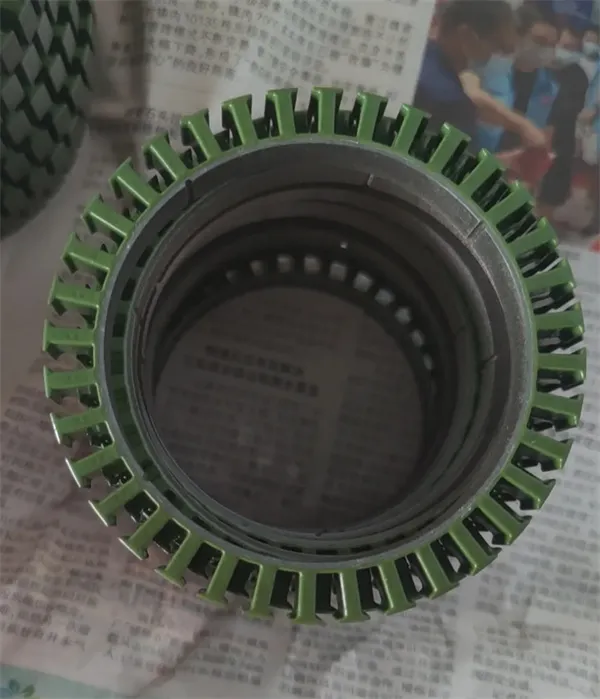
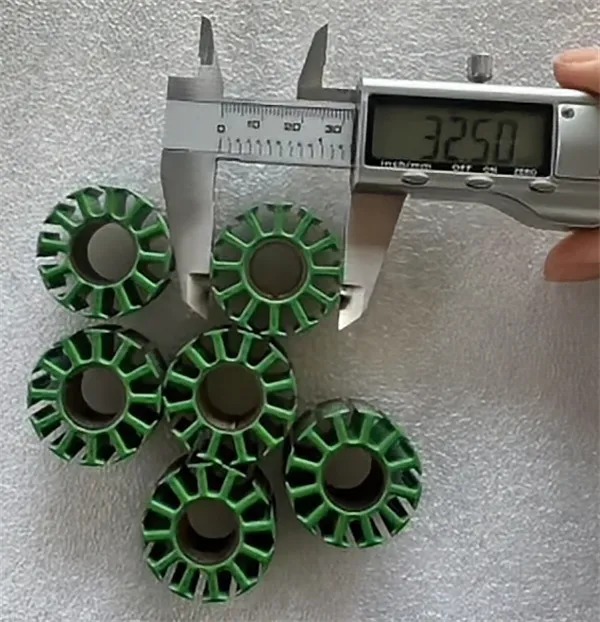
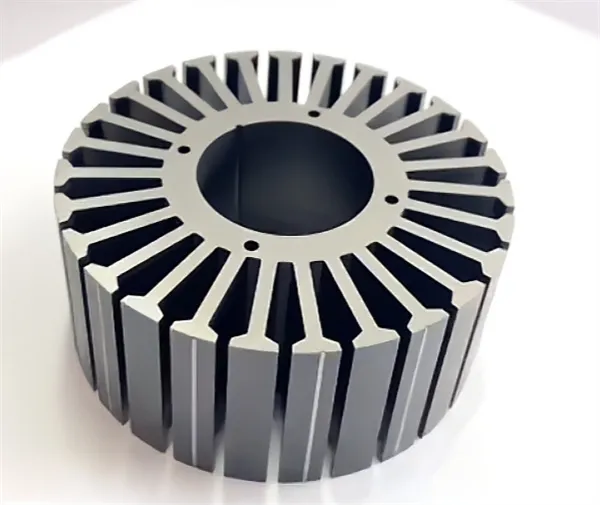
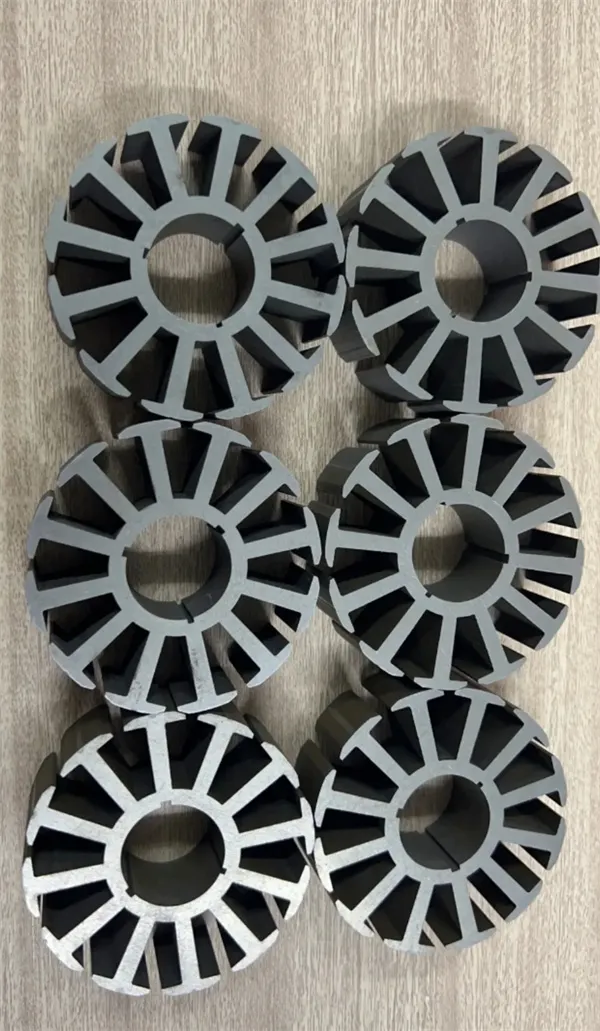
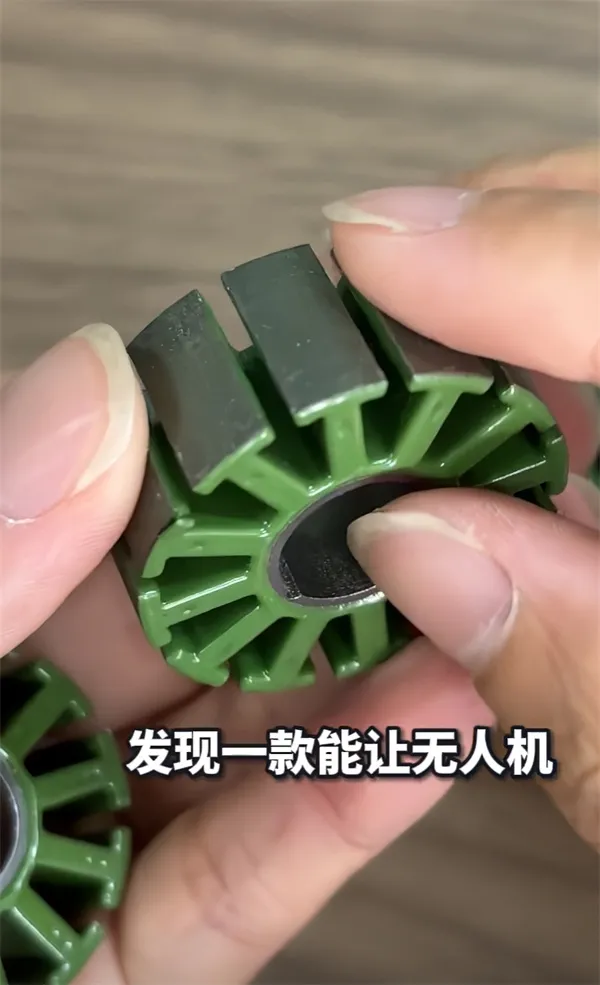
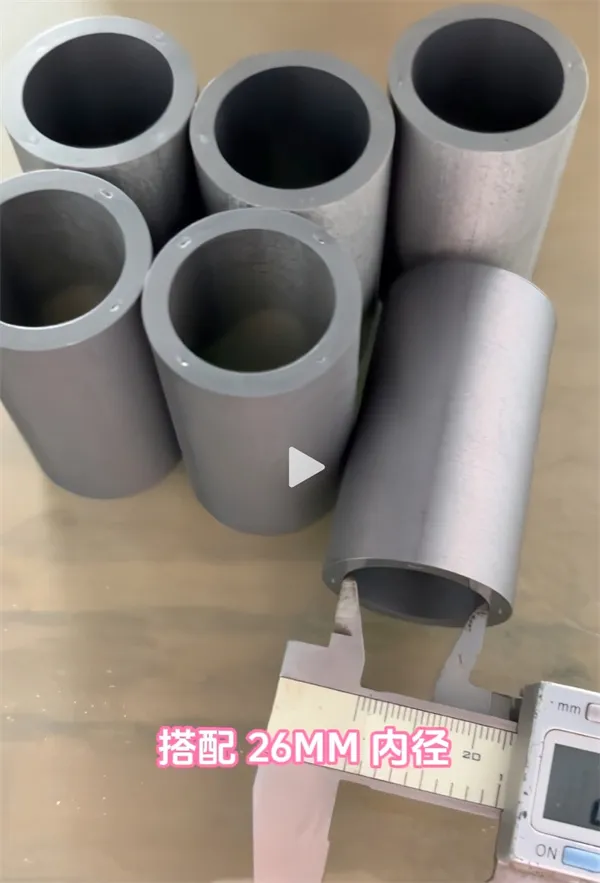
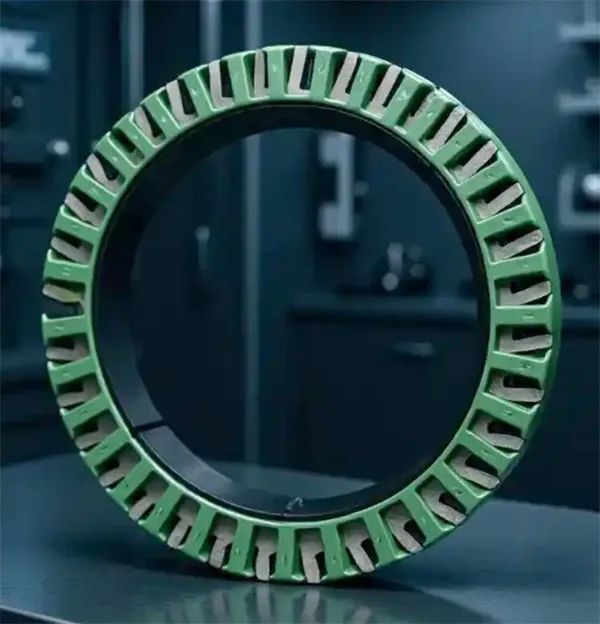
I. Dlaczego wysokiej klasy silniki do dronów zdecydowanie preferują rozwiązania „samospajające”.
Tradycyjne metody łączenia stojanów i wirników (takie jak zaczepy blokujące, zgrzewanie punktowe lub klejenie) są szeroko stosowane w standardowych silnikach. Jednak w warunkach pracy dronów z dużą prędkością, wysoką częstotliwością i dużą gęstością mocy technologia samospajania oferuje niezaprzeczalne zalety przetwarzania i fizyczne:
1. Eliminacja zbędnych struktur w celu maksymalizacji współczynnika wypełnienia szczeliny
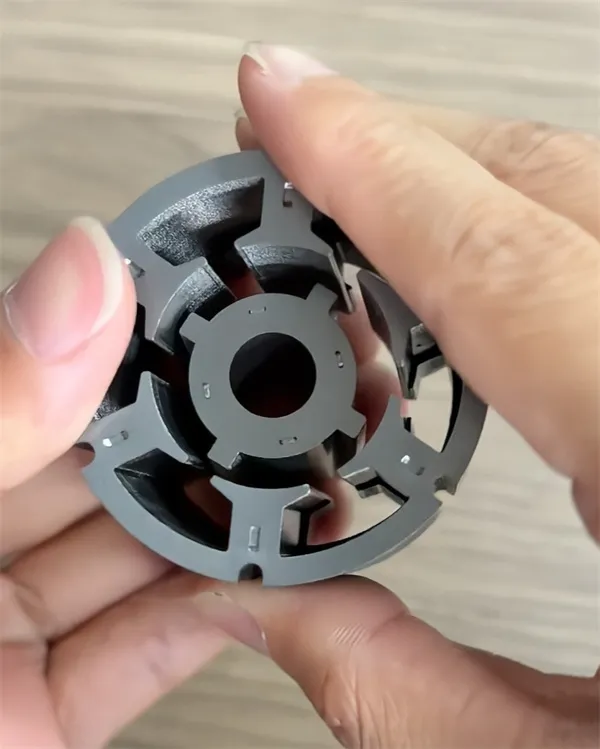
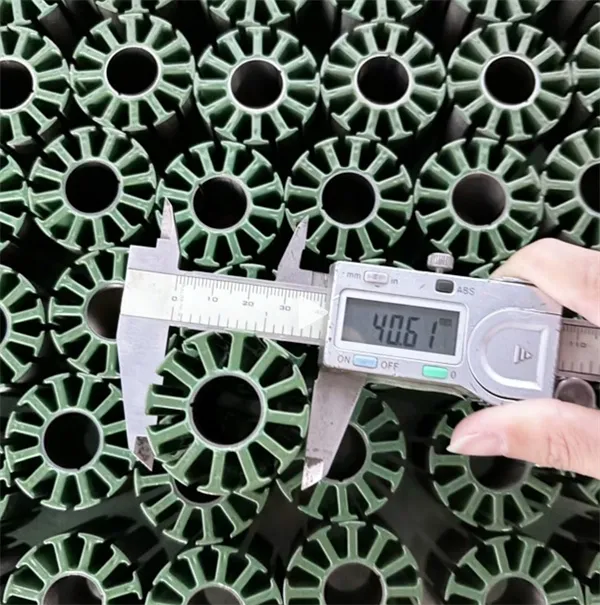
Dzięki usunięciu blokad i spawów obwód magnetyczny staje się gładszy, a efektywna przestrzeń wewnątrz żłobków stojana zostaje całkowicie uwolniona. Jako procesor możemy traktować wewnętrzne ścianki szczelin tak, aby były wyjątkowo gładkie i jednolite, tworząc idealne warunki dla uzwojenia o wysokim współczynniku wypełnienia szczeliny, umożliwiając silnikowi obsługę wyższych prądów i momentu obrotowego w tej samej objętości.
2. Uwolnij wydajność wysokiej częstotliwości ultracienkiej stali krzemowej o grubości 0,10 mm
Aby stłumić straty prądu wirowego spowodowane przez zmienne pola magnetyczne o wysokiej częstotliwości w silnikach dronów, w branży powszechnie przyjmuje się ultracienkie specyfikacje, takie jak 0,10 mm. Samospajanie opiera się na wyjątkowo cienkiej warstwie lakieru izolacyjnego, który sieciuje pod wpływem prasowania termicznego, unikając uszkodzeń mechanicznych spowodowanych odkształceniami spowodowanymi tradycyjnym nitowaniem i doskonale zachowując właściwości materiału o niskiej stracie.
3. Zintegrowana struktura wytrzymująca wibracje o wysokiej częstotliwości i siły odśrodkowe
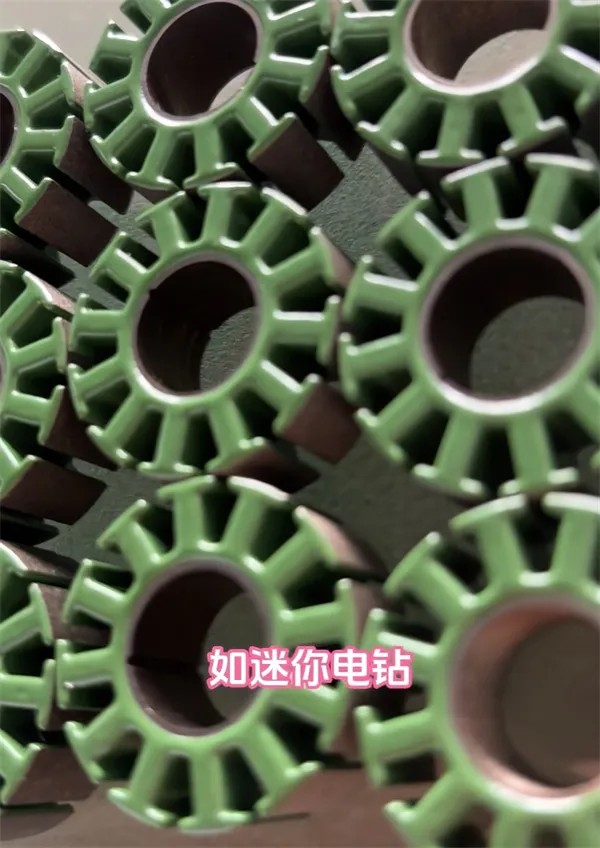
Samospajające rdzenie prasowane termicznie tworzą solidną monolityczną strukturę na poziomie molekularnym. Podczas szybkich obrotów rzędu dziesiątek tysięcy obrotów na minutę lub gwałtownych zmian położenia (takich jak agresywne manewry FPV) zapobiega się mikroskopijnym przemieszczeniom międzywarstwowym, skutecznie redukując szum elektromagnetyczny i rezonans mechaniczny.
II. Zapasy materiałów premium: wsparcie bez konieczności czekania dla zaawansowanych prac badawczo-rozwojowych
Wiele zespołów badawczo-rozwojowych zajmujących się silnikami ma trudności w fazie prototypowania ze względu na długi czas realizacji zamówień lub niedostępność małych partii materiałów najwyższej jakości. Aby pomóc klientom szybko potwierdzić najwyższą wydajność, firma Youyou utrzymuje regularne zapasy następujących wysokiej klasy miękkich materiałów magnetycznych do szybkiego samospajalnego prasowania termicznego:
| Model materiału | Właściwości materiału rdzenia | Typowy scenariusz zastosowania drona |
|---|---|---|
| JFE 10JNEX900 Ultracienka stal o wysokiej zawartości krzemu o grubości 0,10 mm |
Niezwykle niska utrata żelaza przy wysokiej częstotliwości
Wysoka indukcja magnetyczna i wydajność
|
Wyścigi FPV/duża prędkość
Rozwiązuje problemy z poważnym nagrzewaniem i rozmagnesowaniem silnika w układach ESC o wysokiej częstotliwości. |
| VACODUR 49Niemiecki stop kobaltu i żelaza VAC |
Bs strumień magnetyczny nasycenia do 2,3T
Maksymalna gęstość mocy i moment obrotowy
|
Logistyka ciężka/przemysł
Dąży do uzyskania najwyższego ciągu i stosunku mocy do masy w najciaśniejszych objętościach. |
III. Od prototypowania do masowej produkcji: 4 podstawowe kontrole inżynieryjne
Jako fabryka przetwarzająca rdzenie żelazne, przekształcanie projektów w wysokiej jakości produkty fizyczne opiera się na rygorystycznych, precyzyjnie kontrolowanych procesach produkcyjnych:
Precyzyjna kontrola przepełnienia żywicy w szczelinie
Lakier samowiążący rozpływa się podczas prasowania termicznego. Niewłaściwe profile ciśnienia lub temperatury formy mogą powodować przedostawanie się nadmiaru żywicy do szczelin stojana, tworząc mikrozadziory, które mogą spowodować zarysowanie drutów magnesu.
Rozwiązanie zakładowe: Wykorzystanie specjalnie zaprojektowanych narzędzi do prasowania szczelinowego zapobiegających przepełnieniu i stopniowanych krzywych utwardzania w celu kontrolowania przelewania do poziomu mikronów.
Ultracienkie zadziory na krawędziach blachy i izolacja międzywarstwowa o grubości 0,10 mm
W przypadku stosowania wysokowydajnych cienkich arkuszy, takich jak JFE 10JNEX900 lub VACODUR 49, zadziory na krawędziach mogą spowodować zwarcie izolacji klejowej międzywarstwowej.
Rozwiązanie zakładowe: Zastosowanie bezstresowej, precyzyjnej obróbki i procesów usuwania zadziorów po mikrogratowaniu, aby zagwarantować dokładność kształtu arkusza przy jednoczesnym zachowaniu standardowej rezystancji izolacji elektrycznej.
Odporność na temperaturę i wytrzymałość na ścinanie na gorąco
W przypadku ekstremalnego ciągu lub długotrwałego zawisu temperatura wewnętrznego silnika drona może wzrosnąć do 120–150 ℃. Niewystarczająca wartość cieplna powoduje uszkodzenie konstrukcji rdzenia.
Rozwiązanie dla zakładu: Ścisły wybór powłok samowiążących klasy H (180 ℃) i wyższej, o wysokim stopniu sieciowania, poparty testami wytrzymałości na ścinanie na gorąco podczas serii produkcyjnych.
Koncentryczność i kontrola równowagi dynamicznej
Koncentryczność i równoległość układania bezpośrednio wpływają na poziomy wibracji (takie jak „efekt galarety” w nagraniach lotniczych).
Rozwiązanie zakładowe: Wykorzystanie precyzyjnych trzpieni pozycjonujących i dedykowanych przyrządów mocujących podczas utwardzania termicznego w celu ograniczenia koncentryczności układania partii ściśle w zakresie 0,01–0,02 mm.
IV. Youyou Company: Twoje kompleksowe rozwiązanie w zakresie samoprzylepnego klejenia
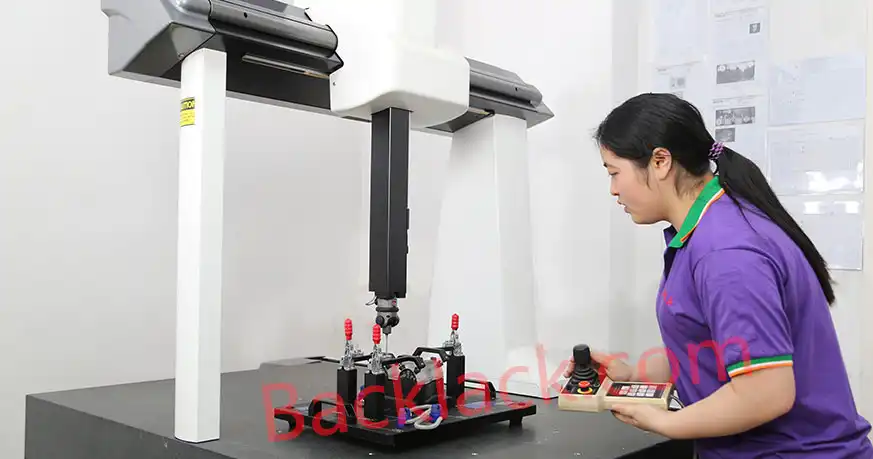
Jako doświadczony zakład produkujący precyzyjne rdzenie żelazne, firma Youyou głęboko rozumie podstawowe wymagania zespołów badawczo-rozwojowych dotyczących dronów: szybka reakcja, wysoka precyzja i identyfikowalna jakość.
Prototypowanie bez oczekiwania
Natychmiastowe zapasy 10JNEX900 i VACODUR 49 w celu szybkiej dostawy próbek inżynieryjnych.
Złożone geometrie
Specjalizacja w zakresie ultracienkich stali, skośnych szczelin i segmentowego prasowania termicznego stojana.
Parametry procesu
Monitorowanie temperatury, ciśnienia i czasu w czasie rzeczywistym zapewnia niezrównaną spójność.
O firmie YouYou
Jako wyspecjalizowany producent laminowania rdzeni silników, firma Youyou zapewnia precyzyjne rozwiązania stojana i rdzenia wirnika dronów zaprojektowane w celu przezwyciężenia ograniczeń termicznych, strat wiroprądowych i strukturalnych naprężeń odśrodkowych w wysokoobrotowych silnikach bezszczotkowych do UAV i dronów, napędach wyścigowych FPV i powietrznych układach napędowych o dużym udźwigu. Integrując znajdującą się w magazynie ultracienką stal krzemową JFE 10JNEX900 o grubości 0,10 mm i stopy kobaltu i żelaza o wysokim nasyceniu VAC VACODUR 49 z prototypowaniem rdzenia silnika drutowego EDM o niskim naprężeniu i technologią samospajalnego stojana typu Backlack In-Mold, umożliwiamy inżynierom napędów dronów na całym świecie osiągnięcie maksymalnego wypełnienia szczelin, zerowych naprężeń ścieżek magnetycznych i doskonałego stosunku ciągu do masy.
Gotowy do podniesienia stojana i rdzenia wirnika silnika drona za pomocą klejenia zwrotnego?
Prześlij specyfikacje projektu silnika dronowego lub rysunki laminowania, aby uzyskać kompleksową ocenę wykonalności DFM, konsultację dotyczącą samospajania Backlack lub szybkie prototypowanie (czas realizacji 5–7 dni przy użyciu dostępnego w magazynie 10JNEX900 / VACODUR 49 za pomocą drutu EDM o niskim naprężeniu).