En el desarrollo de drones para fotografía aérea de consumo, drones de carreras FPV y vehículos aéreos no tripulados industriales, agrícolas o logísticos, los ingenieros están constantemente atrapados en una carrera contra dos métricas centrales: cómo maximizar la potencia de salida dentro de un peso y volumen estrictamente limitados, y cómo minimizar el aumento de temperatura del motor durante operaciones prolongadas en vuelo estacionario y con cargas pesadas.
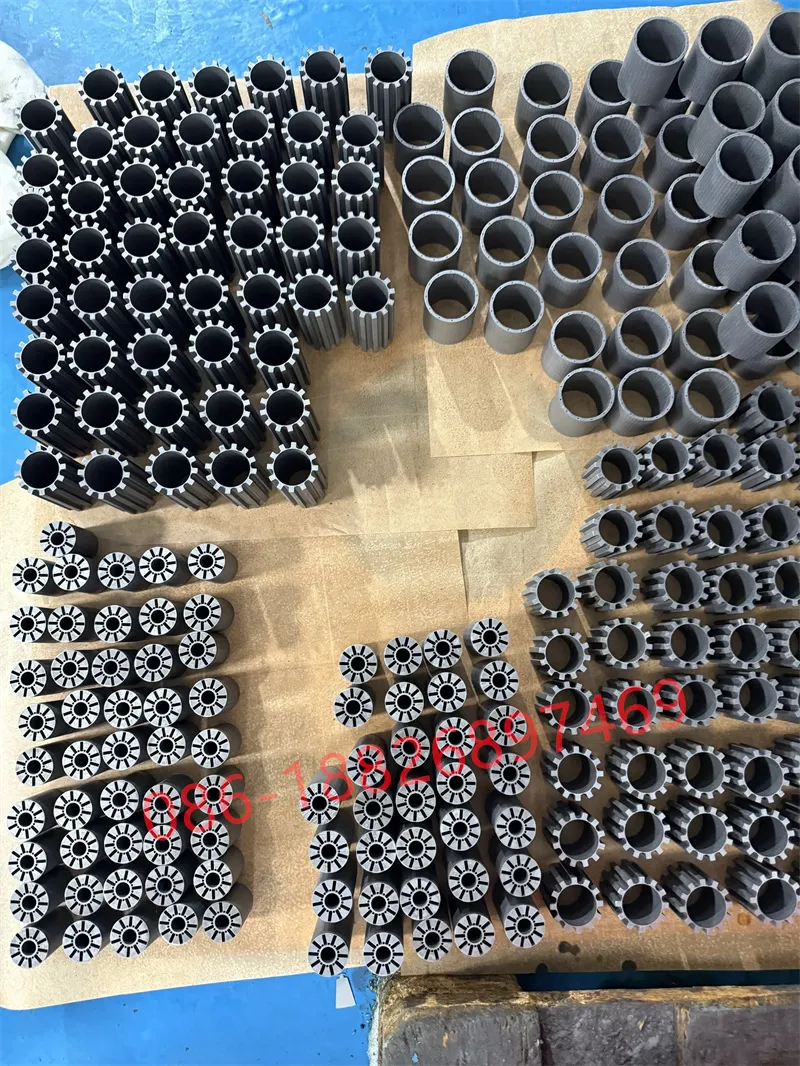
Como planta de fabricación especializada en núcleos de rotor y estator de motores de precisión (Youyou Company), pasamos nuestros días en talleres de estampado, herramientas de prensado térmico y laboratorios de pruebas. Con mayor frecuencia, discutimos con los equipos de I+D de motores cómo superar los cuellos de botella en el rendimiento del motor comenzando desde el "corazón" del motor: el estator y el núcleo del rotor.
A medida que crece exponencialmente la demanda de altas velocidades de rotación, alta densidad de potencia y diseños livianos en drones, los métodos de apilamiento tradicionales están mostrando sus límites. Un número cada vez mayor de proyectos de vanguardia están realizando una transición completa a soluciones de rotor y estator autoadherentes. Sin embargo, en la implementación real, encontramos que: Incluso con la tecnología de autoadhesión, diferencias menores en los detalles de procesamiento conducen a variaciones sustanciales en el aumento de temperatura de prueba en banco, la eficiencia de alta frecuencia y la confiabilidad estructural.
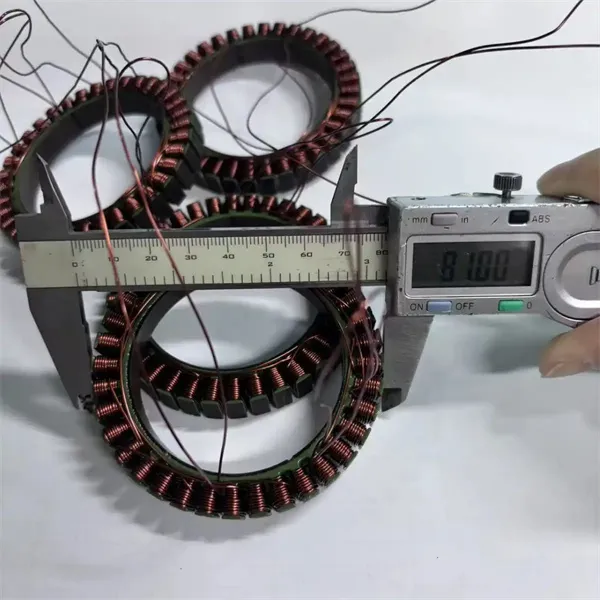
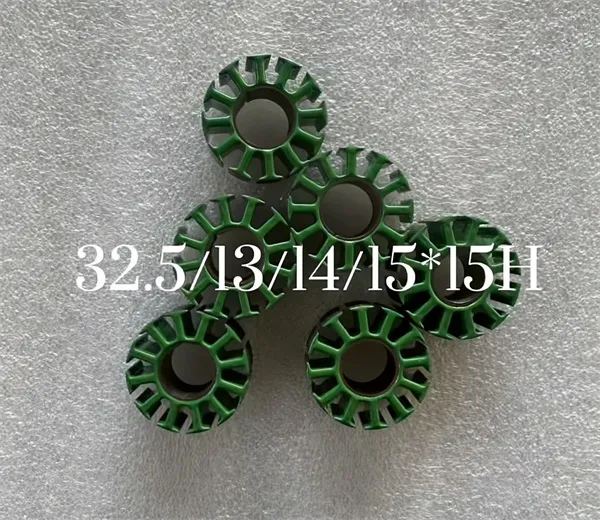
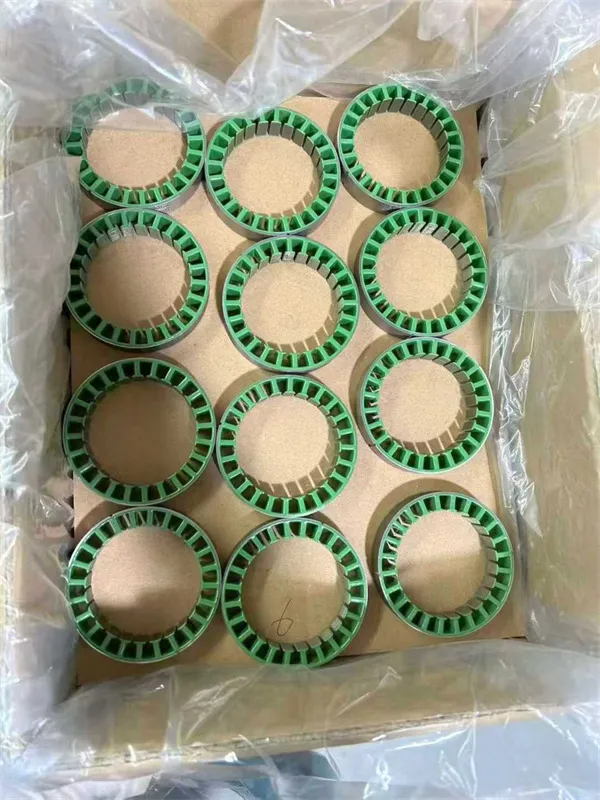
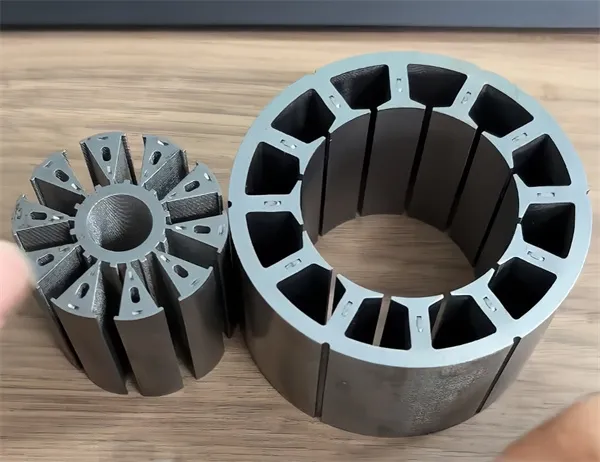
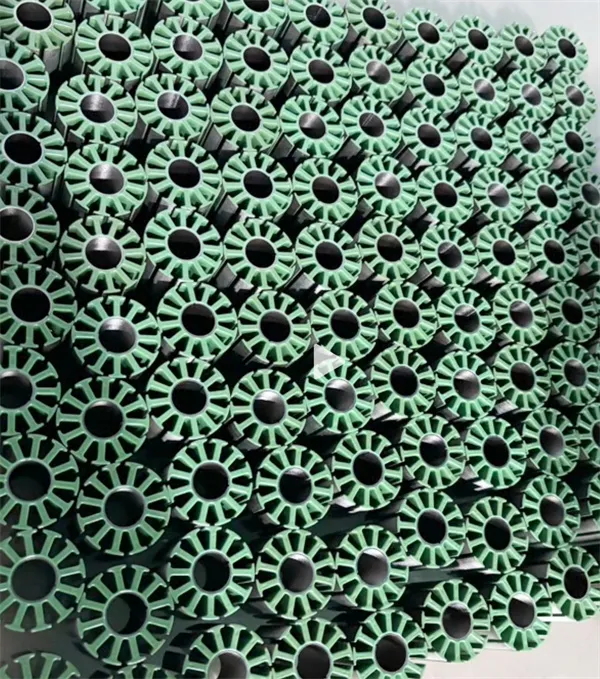
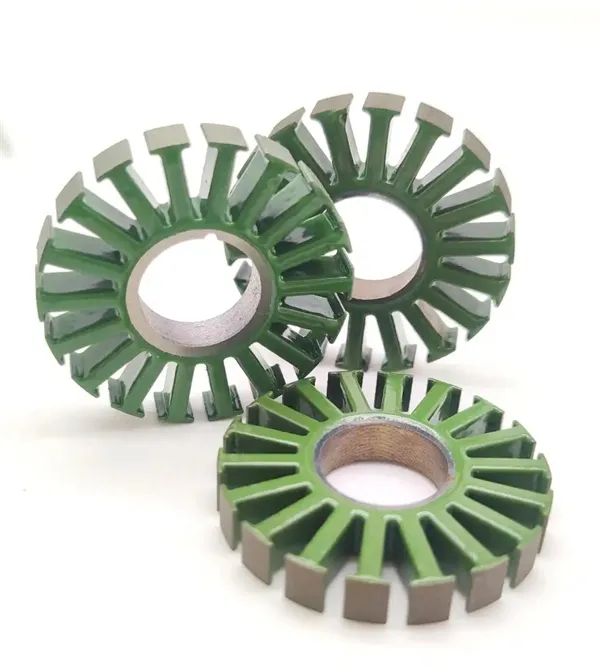
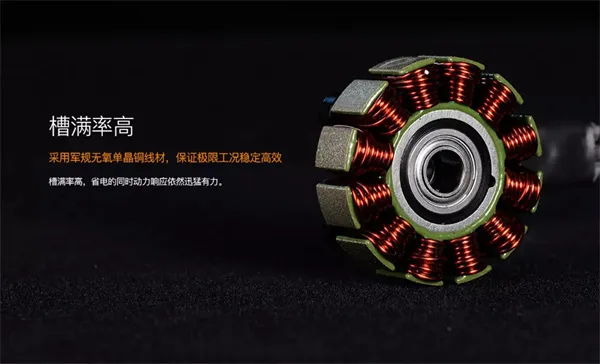
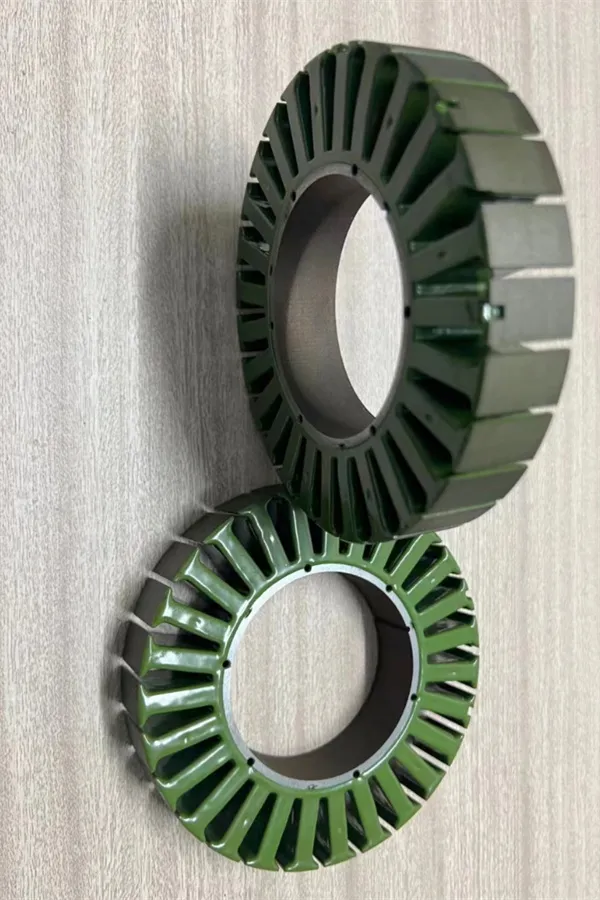
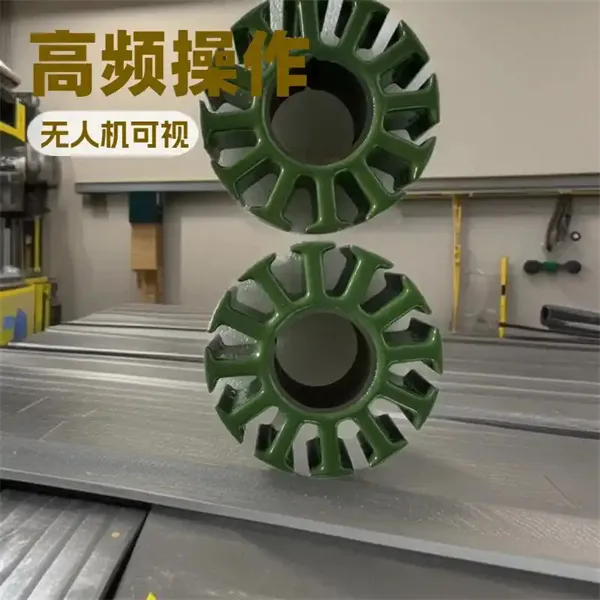
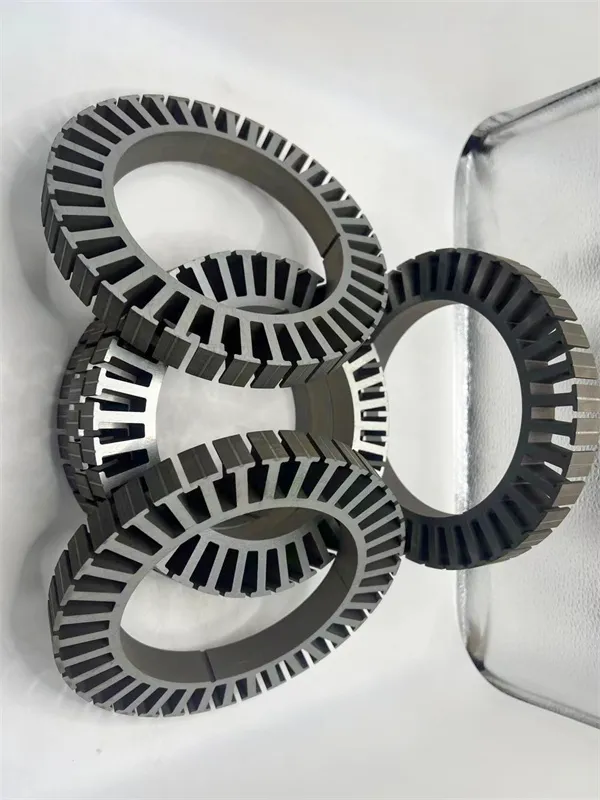
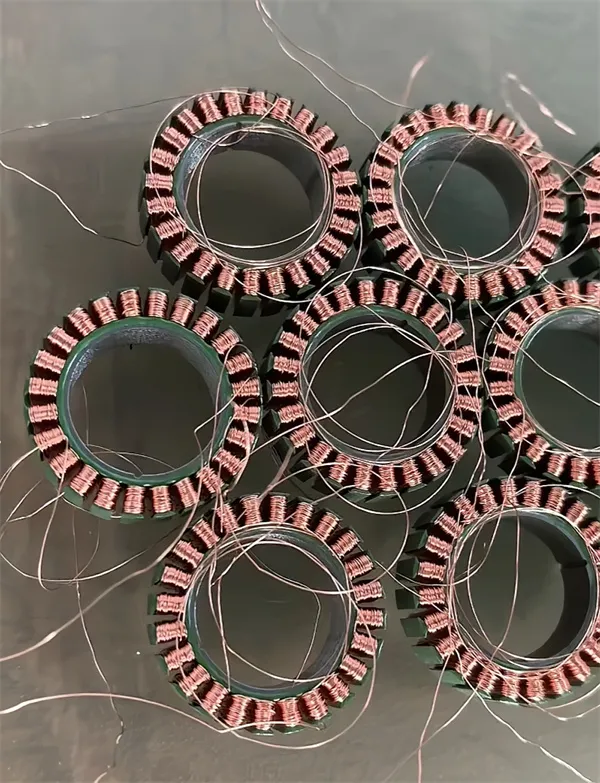
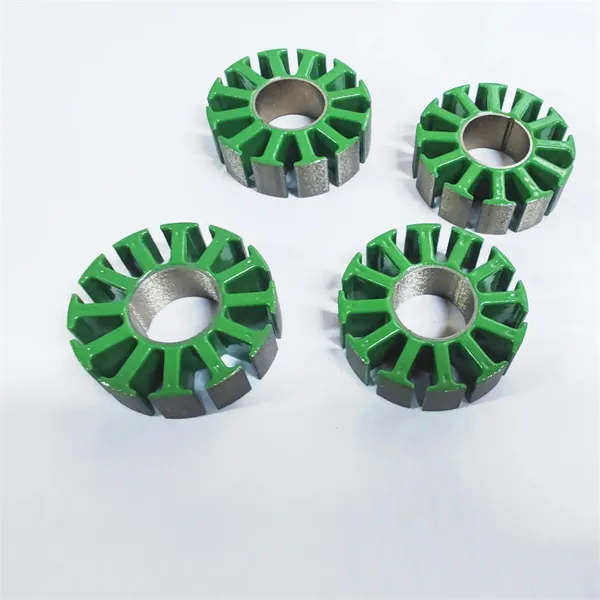
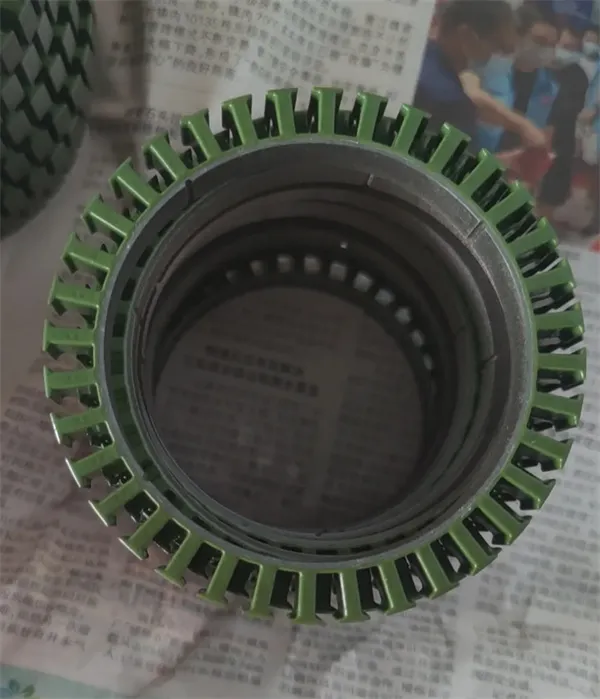
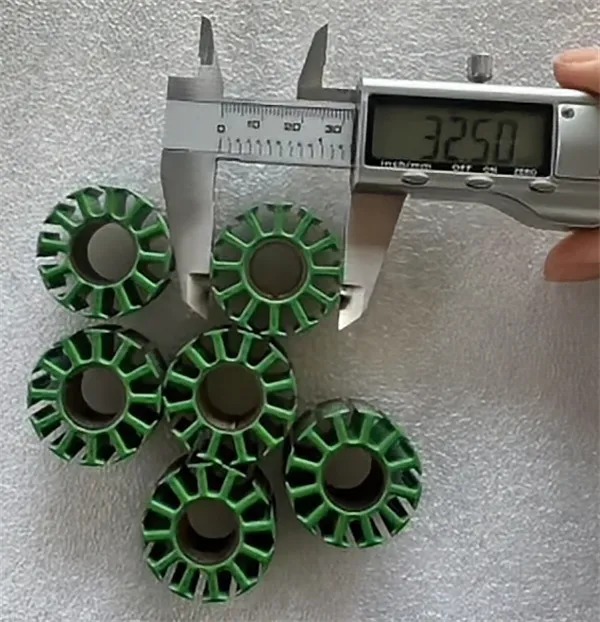
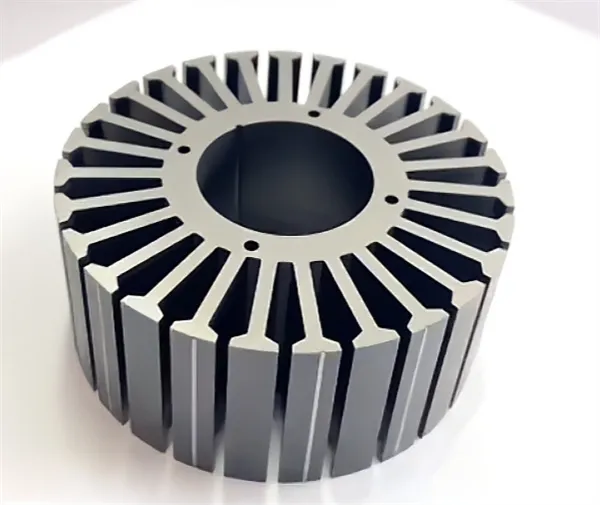
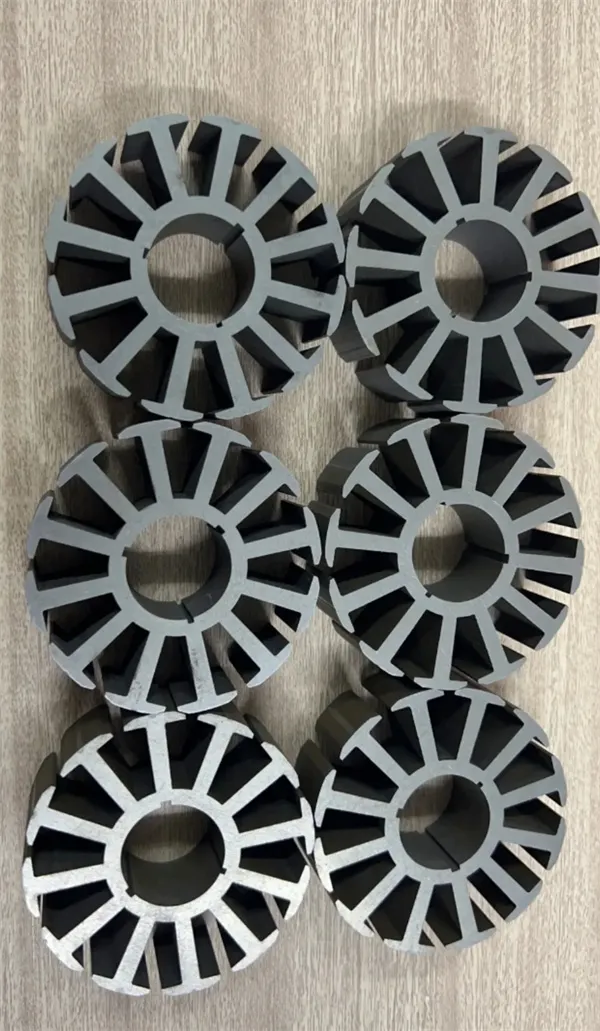
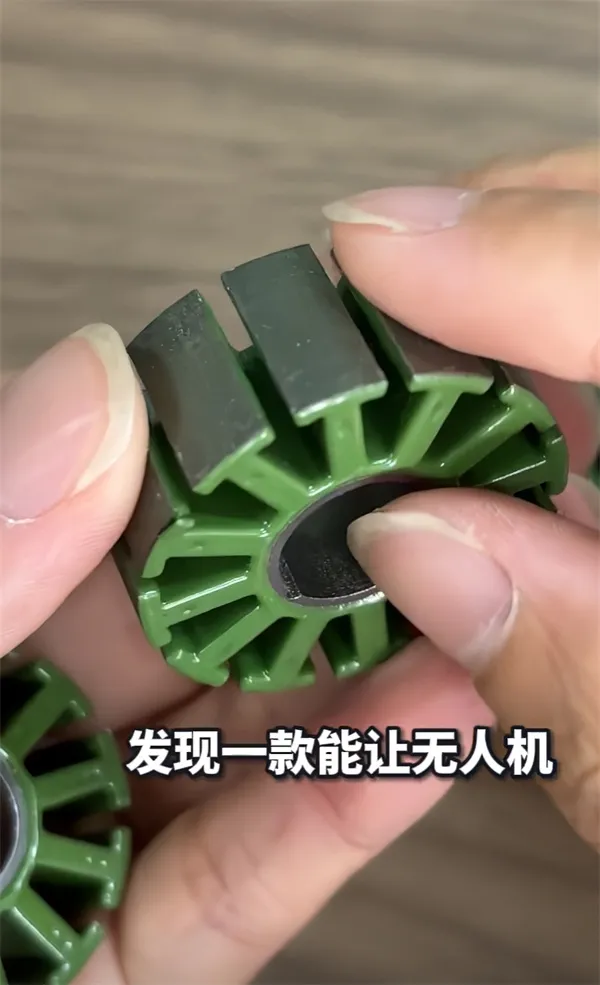
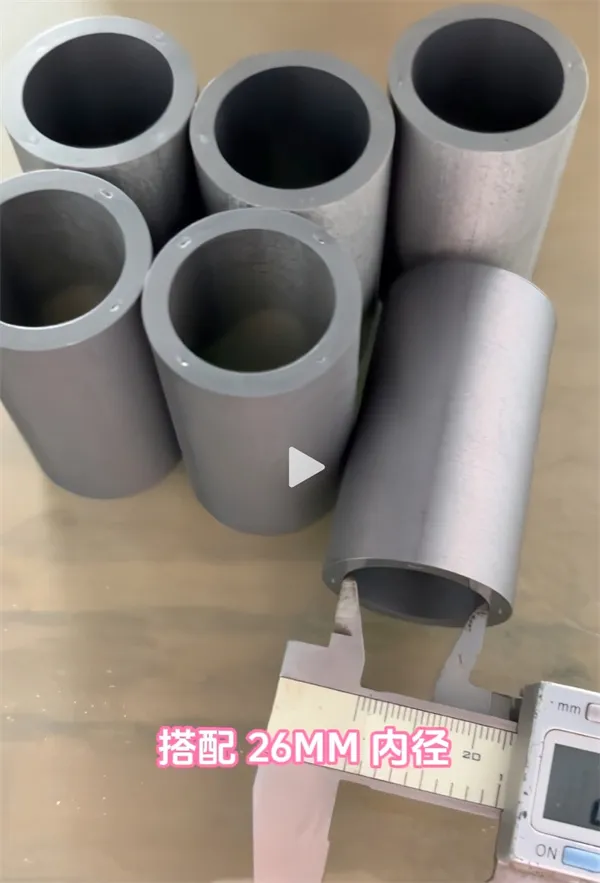
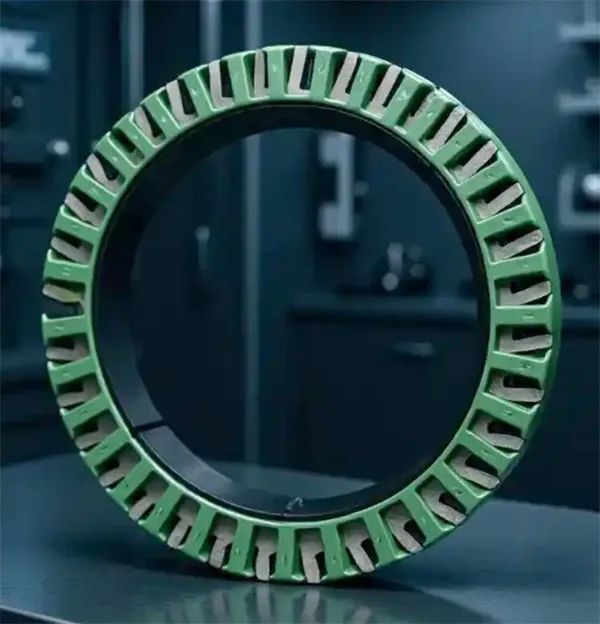
I. Por qué los motores de drones de alta gama favorecen fuertemente las soluciones de "autoadhesión"
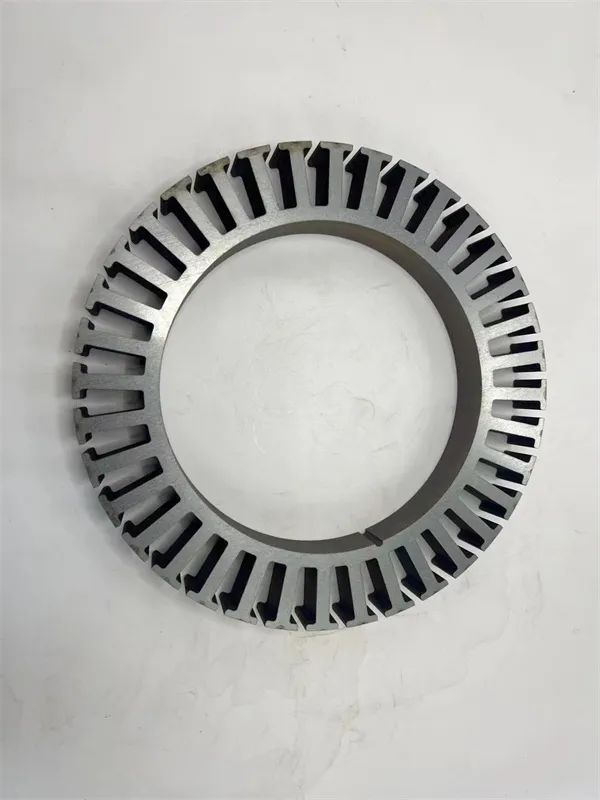
Los métodos tradicionales de apilamiento de estator y rotor (como pestañas entrelazadas, soldadura por puntos o unión con pegamento) se utilizan ampliamente en motores estándar. Sin embargo, en las condiciones operativas de alta velocidad, alta frecuencia y alta densidad de potencia de los drones, la tecnología de autoadhesión ofrece innegables ventajas físicas y de procesamiento:
1. Eliminación de estructuras redundantes para maximizar el factor de llenado de ranuras
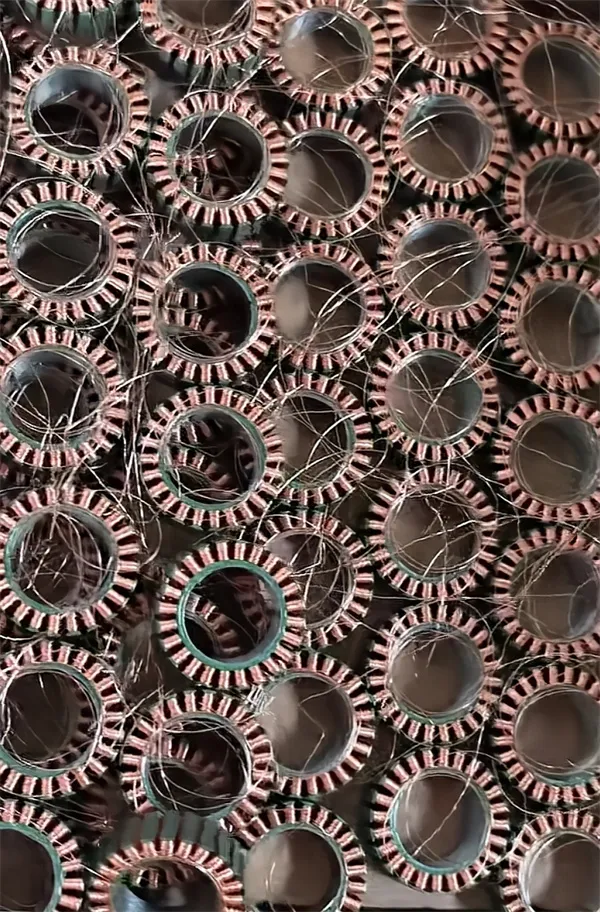
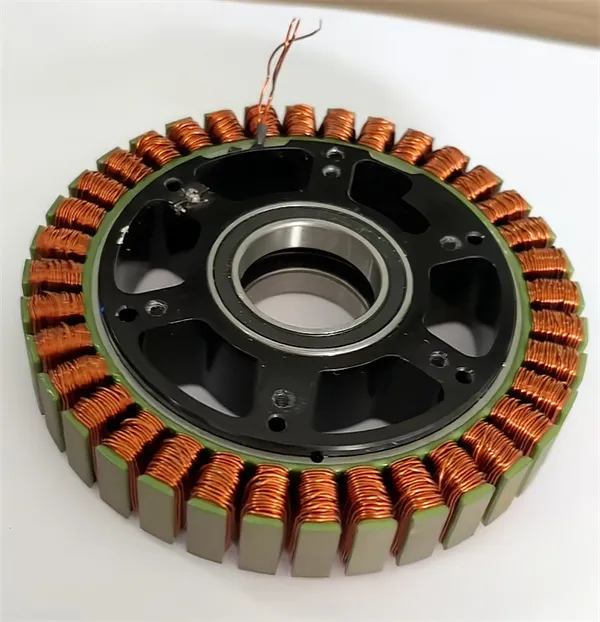
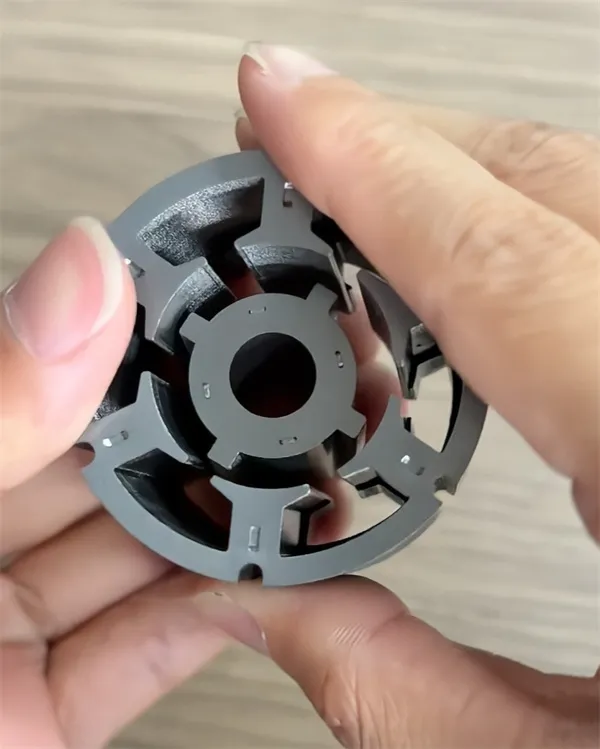
Al eliminar los enclavamientos y las costuras de soldadura, el circuito magnético se vuelve más suave y el espacio efectivo dentro de las ranuras del estator se libera por completo. Como procesador, podemos tratar las paredes internas de la ranura para que sean excepcionalmente suaves y uniformes, creando las condiciones ideales para un devanado con un alto factor de llenado de la ranura, lo que permite que el motor maneje corrientes y pares más altos dentro del mismo volumen.
2. Liberar el rendimiento de alta frecuencia del acero al silicio ultrafino de 0,10 mm
Para suprimir las pérdidas por corrientes parásitas causadas por campos magnéticos alternos de alta frecuencia en los motores de drones, la industria adopta ampliamente especificaciones ultrafinas como 0,10 mm. El autoadhesivo se basa en una capa de barniz aislante extremadamente fina que se reticula mediante prensado térmico, evitando los daños por deformación mecánica provocados por el remachado tradicional y preservando perfectamente las propiedades de baja pérdida del material.
3. Estructura integral para soportar vibraciones de alta frecuencia y fuerzas centrífugas
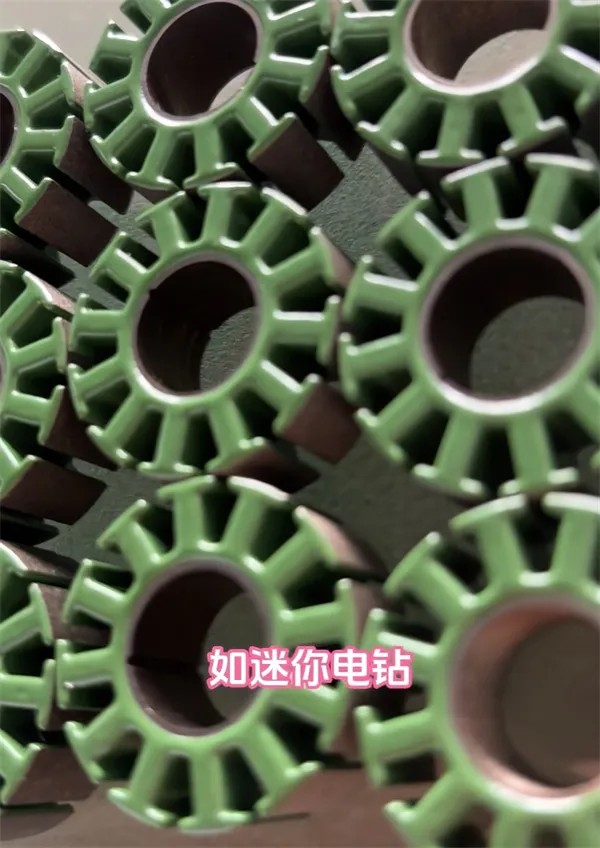
Los núcleos autoadherentes prensados térmicamente forman una estructura monolítica robusta a nivel molecular. Durante la rotación a alta velocidad de decenas de miles de RPM o transiciones de actitud feroces (como maniobras agresivas de FPV), se evita el desplazamiento microscópico entre capas, lo que reduce eficazmente el ruido electromagnético y la resonancia mecánica.
II. Inventario de materiales premium: soporte sin esperas para investigación y desarrollo de alto nivel
Muchos equipos de I+D de motores luchan durante la fase de creación de prototipos debido a los largos plazos de adquisición o a la falta de disponibilidad de lotes pequeños de materiales de primer nivel. Para ayudar a los clientes a validar rápidamente el máximo rendimiento, Youyou Company mantiene un stock regular de los siguientes materiales magnéticos blandos de alta gama para un rápido prensado térmico autoadherente:
| Modelo de materiales | Propiedades del material central | Escenario típico de aplicación de drones |
|---|---|---|
| JFE 10JNEX900 Acero ultrafino con alto contenido de silicio de 0,10 mm |
Pérdida de hierro por alta frecuencia extremadamente baja
Alta inducción magnética y eficiencia
|
Carreras FPV/Alta Velocidad
Resuelve el calentamiento y desmagnetización severos del motor bajo ESC de alta frecuencia. |
| VAC VACODUR 49Aleación alemana de cobalto y hierro VAC |
Bs hasta 2,3T flujo magnético de saturación
Densidad de potencia máxima y par
|
Logística Pesada/Industrial
Persigue el máximo empuje y relación potencia-peso en los volúmenes más reducidos. |
III. De la creación de prototipos a la producción en masa: 4 controles de ingeniería básicos
Como fábrica de procesamiento de núcleos de hierro, convertir planos en productos físicos de alta calidad depende de procesos de fabricación estrictos y controlados con precisión:
Control preciso del desbordamiento de resina de ranura
El barniz autoadhesivo fluye durante el prensado térmico. Los perfiles inadecuados de presión o temperatura del molde pueden hacer que el exceso de resina se desborde en las ranuras del estator, creando microrebabas que corren el riesgo de rayar los cables magnéticos.
Solución de planta: Utilizar herramientas de prensado antidesbordamiento con ranuras diseñadas a medida y curvas de curado escalonadas para controlar el desbordamiento al nivel de micras.
Rebabas de borde de lámina ultrafinas de 0,10 mm y aislamiento de capa intermedia
Cuando se utilizan láminas delgadas de alto rendimiento como JFE 10JNEX900 o VACODUR 49, las rebabas de los bordes pueden provocar un cortocircuito en el aislamiento adhesivo de la capa intermedia.
Solución de planta: Adoptar procesos de mecanizado de precisión y post-microdesbarbado sin estrés para garantizar la precisión de la forma de la hoja y al mismo tiempo mantener la resistencia de aislamiento eléctrico estándar.
Resistencia a la temperatura y resistencia al corte en caliente
Bajo un empuje extremo o en vuelo estacionario prolongado, las temperaturas internas del motor del dron pueden alcanzar entre 120 ℃ y 150 ℃. Una clasificación térmica insuficiente provoca una falla estructural del núcleo.
Solución de la planta: Seleccionar estrictamente recubrimientos autoadhesivos de clase H (180 ℃) y superiores con alta reticulación, respaldados por pruebas de resistencia al corte en caliente durante los ciclos de producción.
Control de concentricidad y equilibrio dinámico
La concentricidad y el paralelismo del apilamiento impactan directamente en los niveles de vibración (como el "efecto gelatina" en imágenes aéreas).
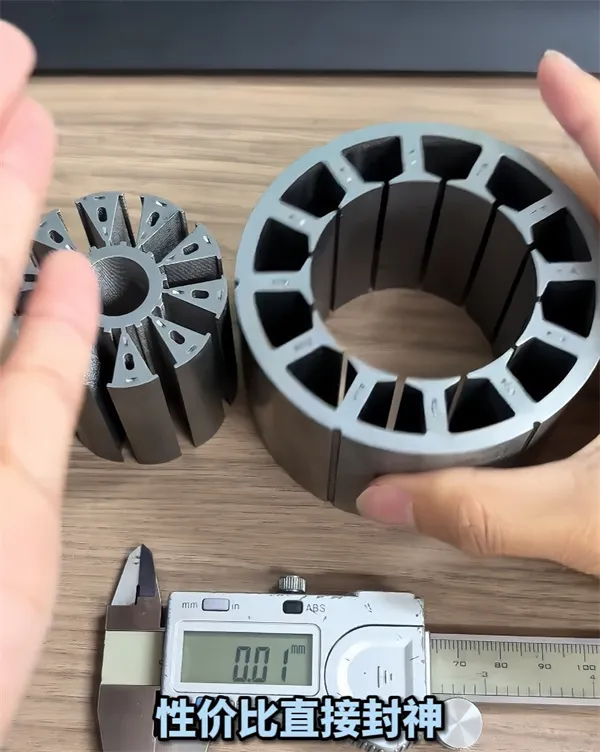
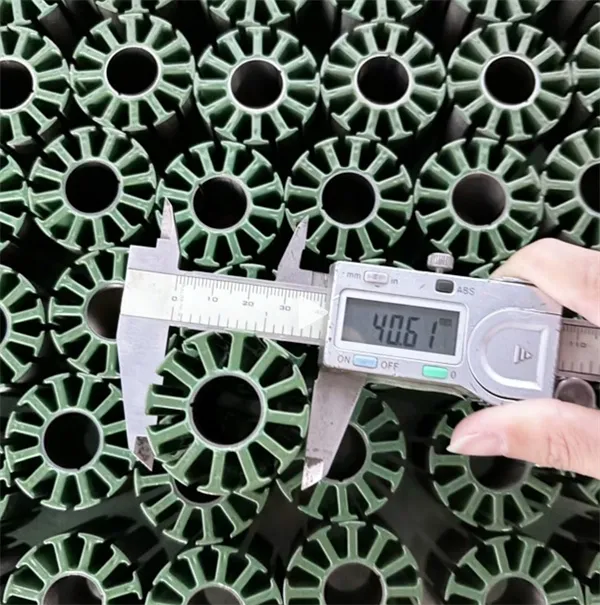
Solución de planta: utilizar ejes de posicionamiento de alta precisión y plantillas de sujeción dedicadas durante el curado térmico para limitar la concentricidad del apilamiento de lotes estrictamente entre 0,01 mm y 0,02 mm.
IV. Youyou Company: su solución integral de autoadhesión personalizada
Como planta experimentada en la fabricación de núcleos de hierro de precisión, Youyou Company comprende profundamente las demandas principales de los equipos de investigación y desarrollo de drones: respuesta rápida, alta precisión y calidad rastreable.
Creación de prototipos sin espera
Inventario inmediato de 10JNEX900 y VACODUR 49 para una entrega rápida de muestras de ingeniería.
Geometrías complejas
Experiencia en aceros ultrafinos, ranuras sesgadas y prensado térmico de estator segmentado.
Parámetros del proceso
Monitoreo de temperatura, presión y tiempo en tiempo real para una consistencia inigualable.
Acerca de la empresa Youyou
Como fabricante especializado en laminación de núcleos de motores, Youyou Company ofrece soluciones de núcleo de rotor y estator de precisión para drones diseñadas para superar los límites térmicos, las pérdidas por corrientes parásitas y la tensión centrífuga estructural en motores sin escobillas para drones y UAV de altas RPM, unidades de carreras FPV y trenes de potencia aéreos de carga útil pesada. Al integrar acero al silicio ultrafino JFE 10JNEX900 de 0,10 mm en stock y aleaciones de hierro cobalto VAC VACODUR 49 de alta saturación con creación de prototipos de núcleo de motor de electroerosión por hilo de baja tensión y tecnología de estator autoadherente en molde con retroceso, capacitamos a los ingenieros de unidades de drones de todo el mundo para lograr el máximo llenado de ranuras, trayectorias magnéticas sin tensión y un rendimiento superior de empuje-peso.
¿Listo para elevar el estator y el núcleo del rotor del motor de su dron con unión trasera?
Envíe las especificaciones de diseño del motor de su dron o los planos de laminación para una evaluación integral de viabilidad de DFM, una consulta sobre autoadhesión de Backlack o una creación rápida de prototipos (plazo de entrega de 5 a 7 días utilizando 10JNEX900 / VACODUR 49 en stock mediante electroerosión por hilo de baja tensión).