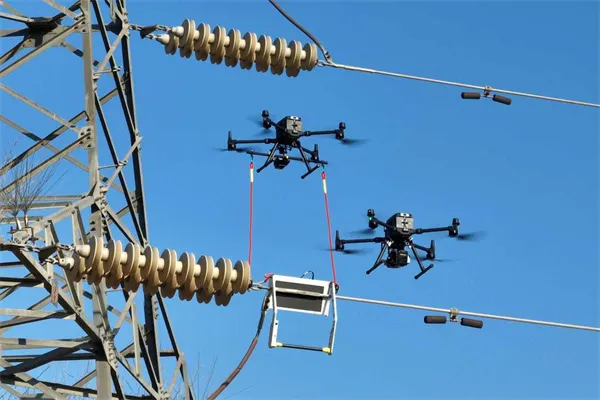
Nello sviluppo di droni per fotografia aerea consumer, droni da corsa FPV e UAV industriali agricoli o logistici, gli ingegneri sono costantemente impegnati in una corsa contro due parametri fondamentali: come massimizzare la potenza in uscita con un peso e un volume strettamente limitati e come ridurre al minimo l’aumento della temperatura del motore durante operazioni di hovering prolungato e con carichi pesanti.
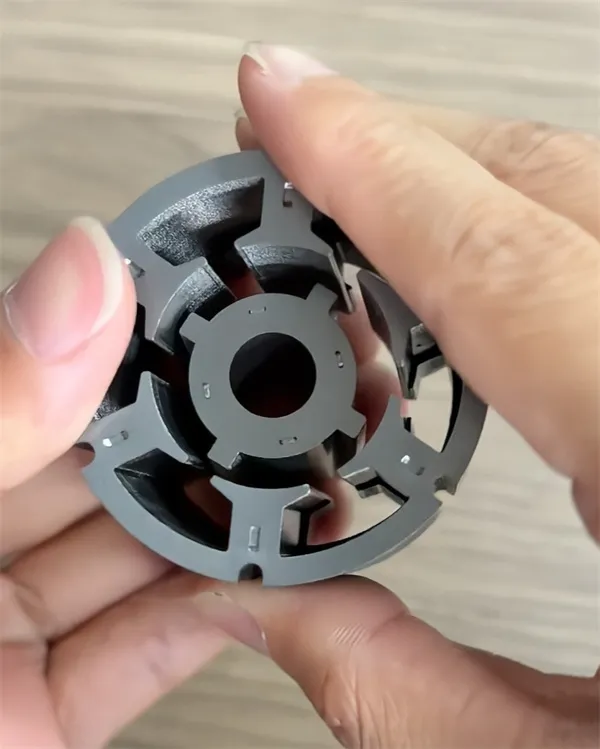
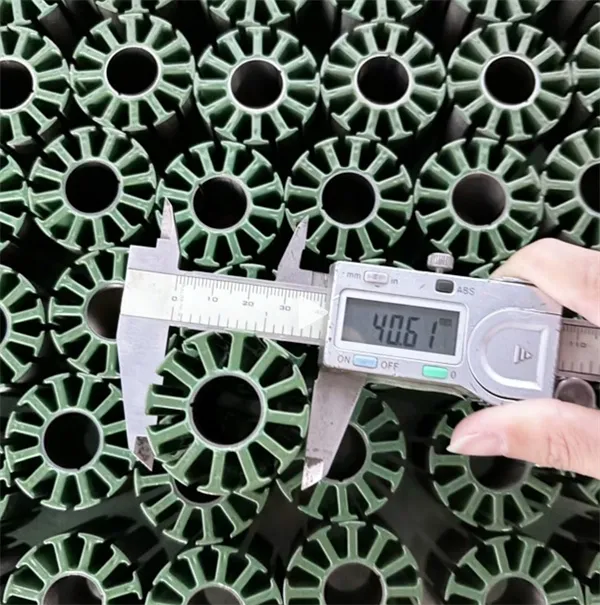
In quanto stabilimento di produzione specializzato per nuclei di statori e rotori di motori di precisione (Youyou Company), trascorriamo le nostre giornate in officine di stampaggio, attrezzature per pressatura termica e laboratori di prova. Molto spesso, discutiamo con i team di ricerca e sviluppo sui motori come superare i colli di bottiglia delle prestazioni del motore partendo proprio dal "cuore" del motore: il nucleo dello statore e del rotore.
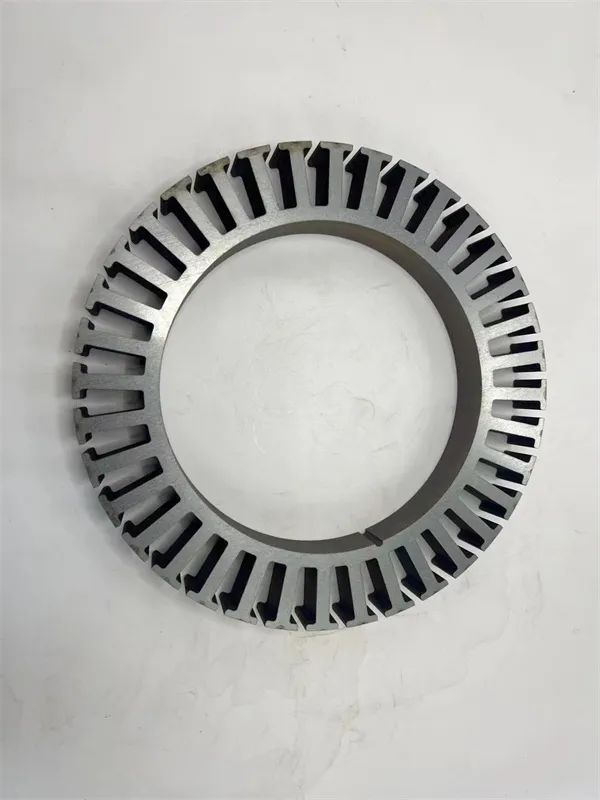
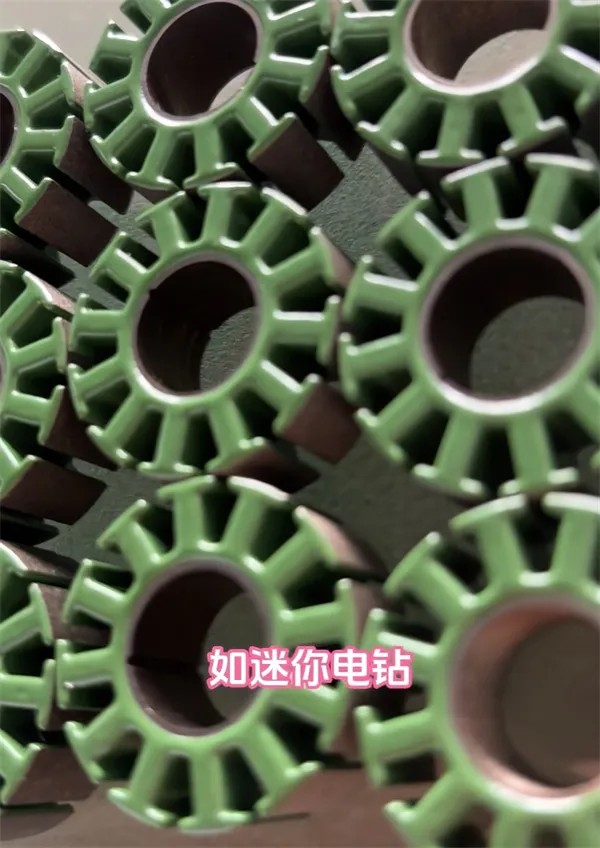
Poiché la domanda di elevate velocità di rotazione, elevata densità di potenza e design leggero nei droni cresce in modo esponenziale, i metodi di impilamento tradizionali stanno mostrando i loro limiti. Un numero crescente di progetti all'avanguardia stanno passando completamente alle soluzioni di statore e rotore autoleganti. Tuttavia, nell'effettiva implementazione, troviamo che: Anche con la tecnologia auto-incollante, piccole differenze nei dettagli di lavorazione portano a variazioni sostanziali nell'aumento della temperatura del test al banco, nell'efficienza ad alta frequenza e nell'affidabilità strutturale.
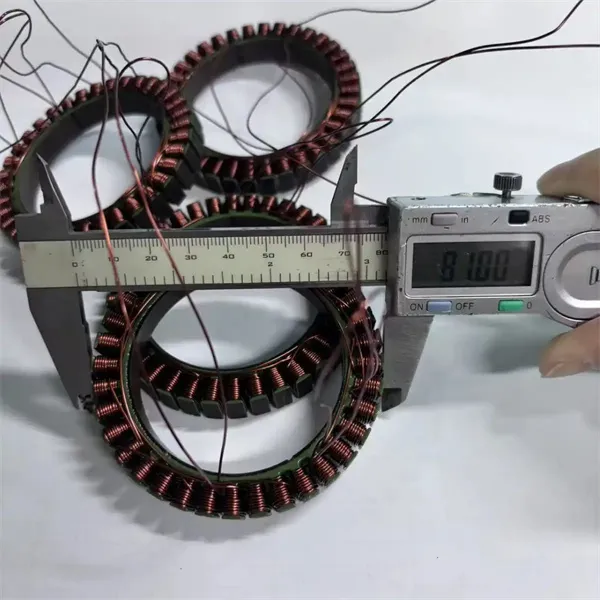
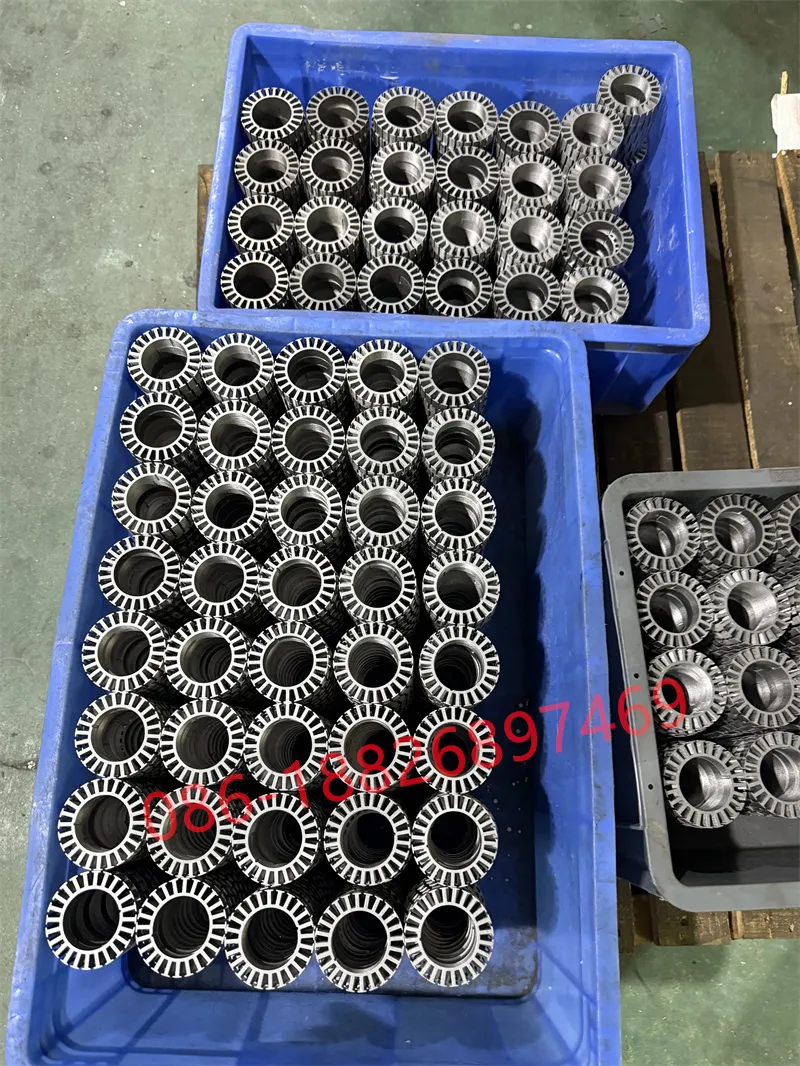
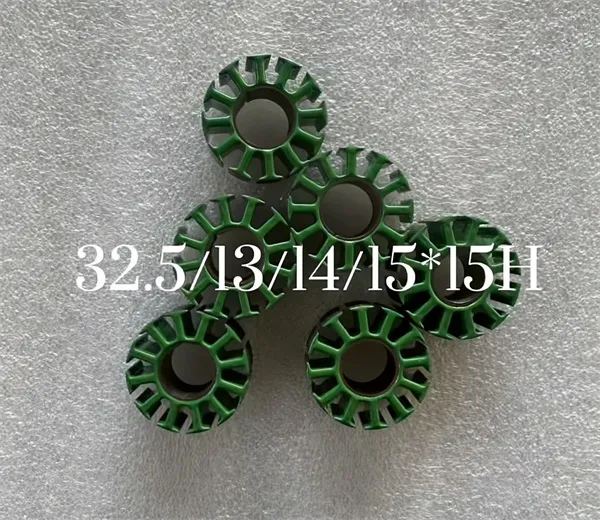
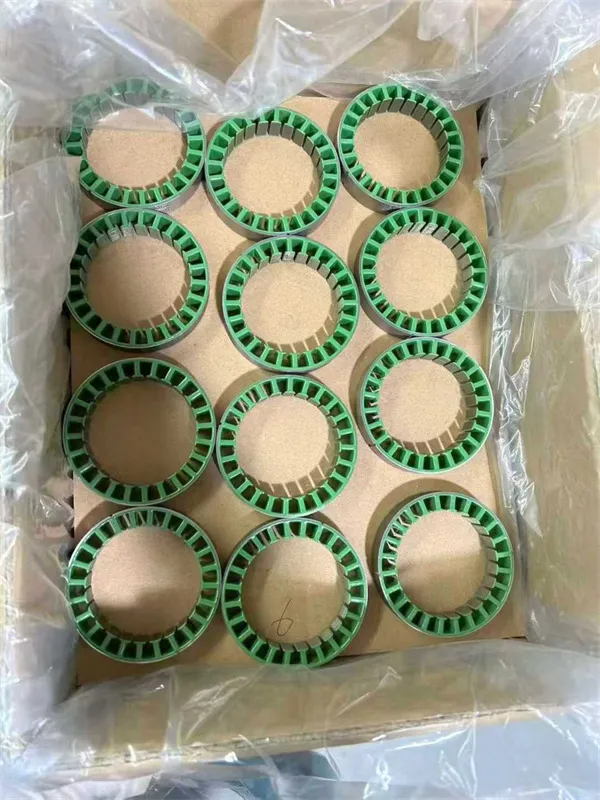
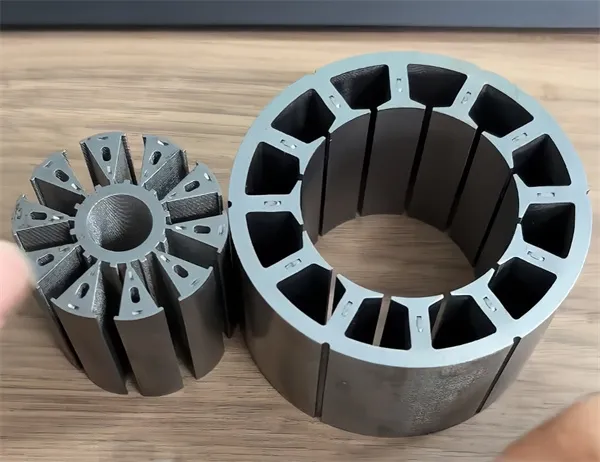
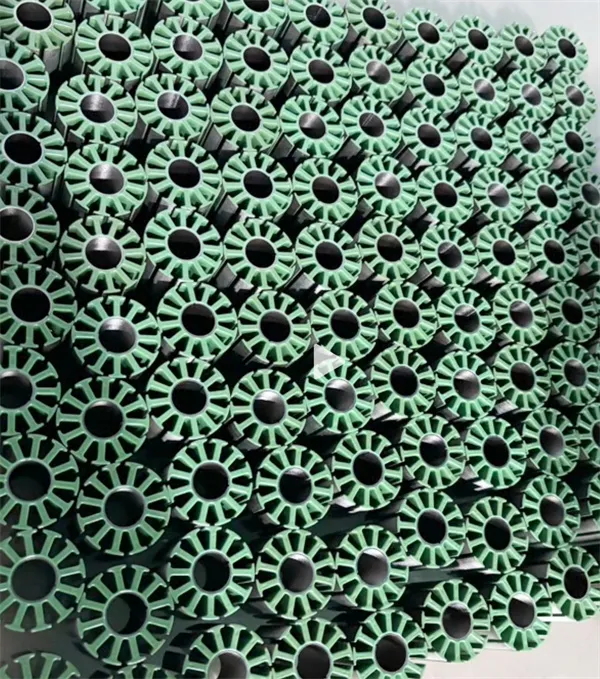
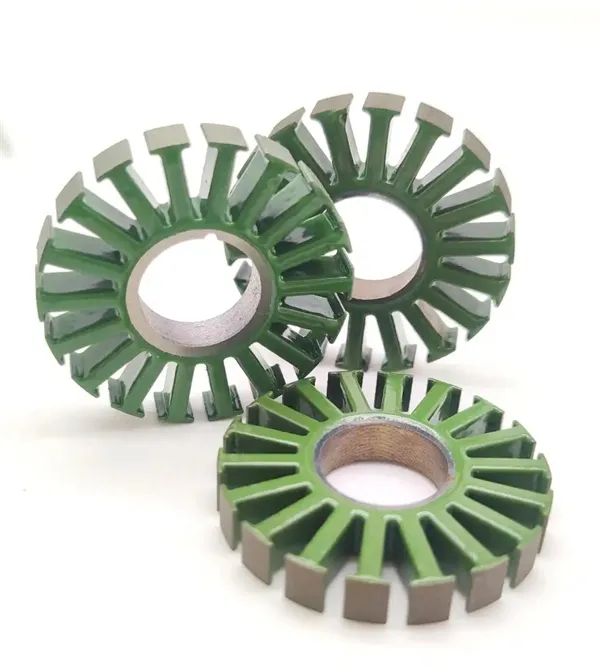
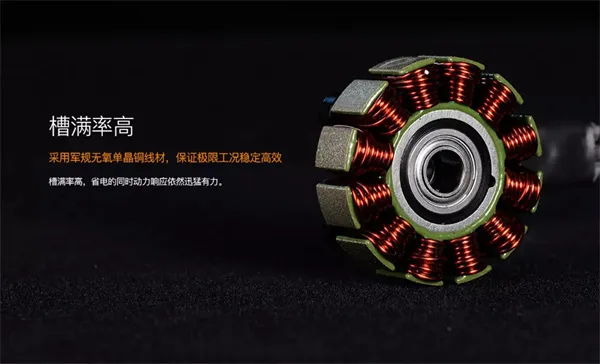
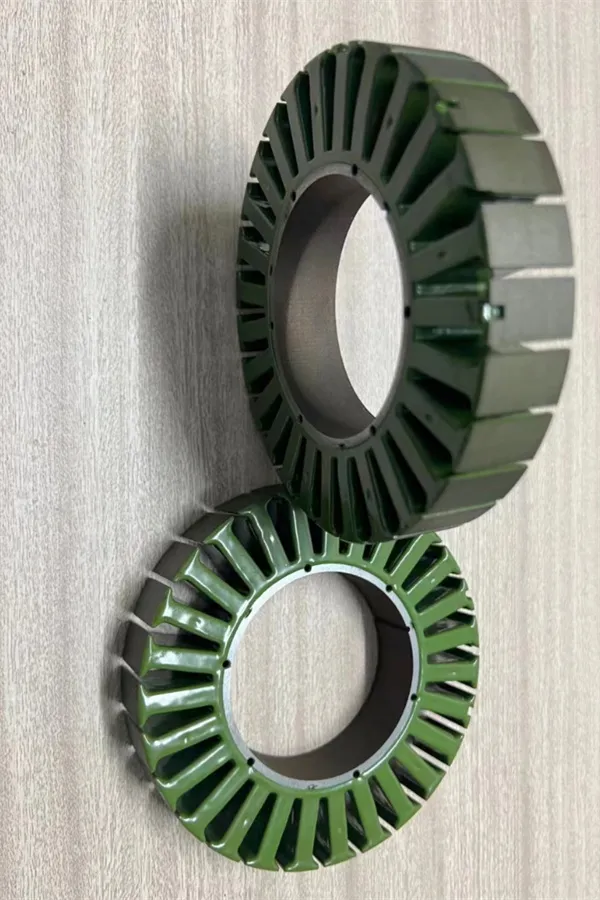
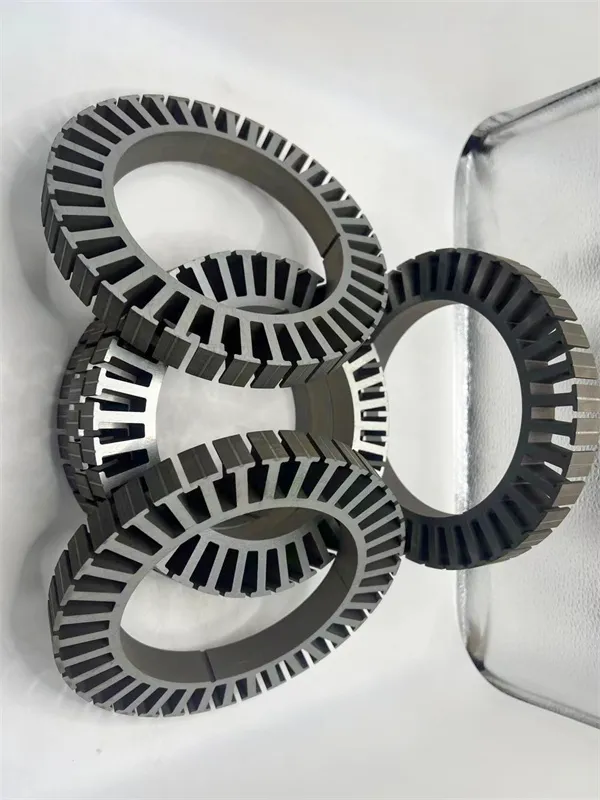
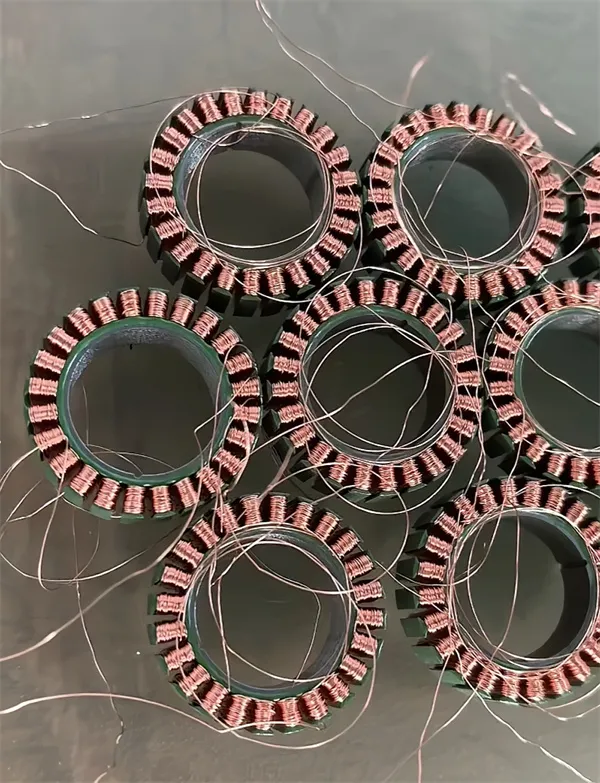
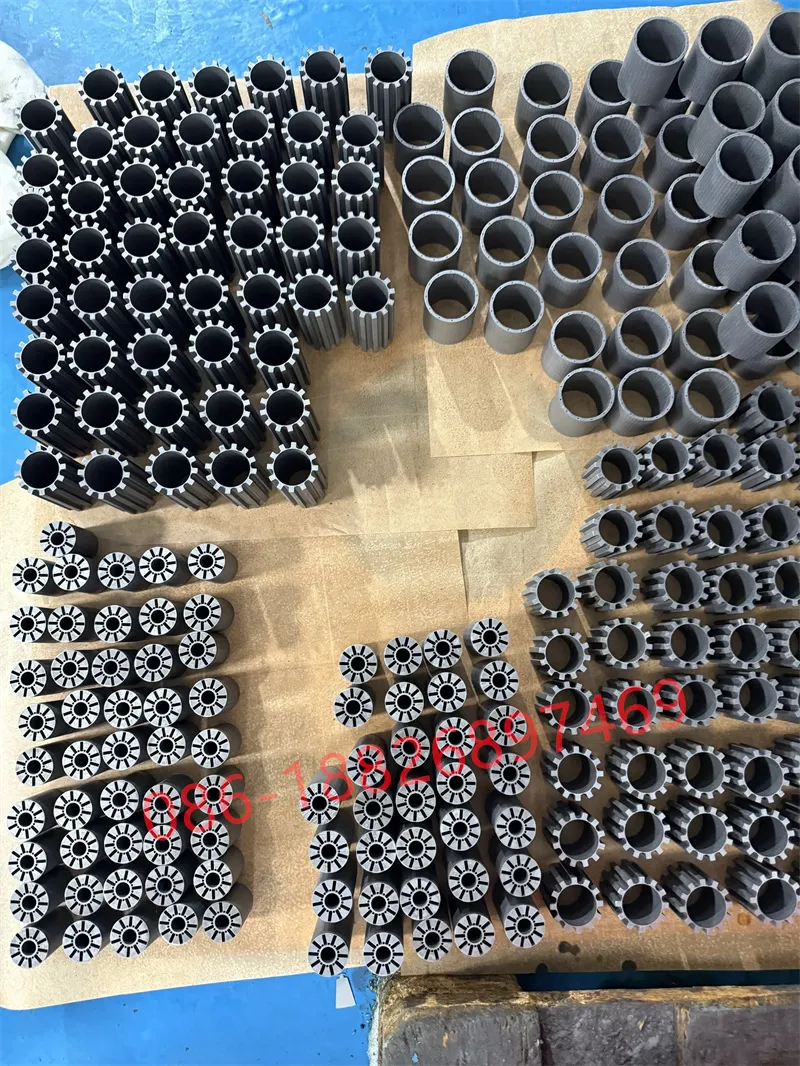
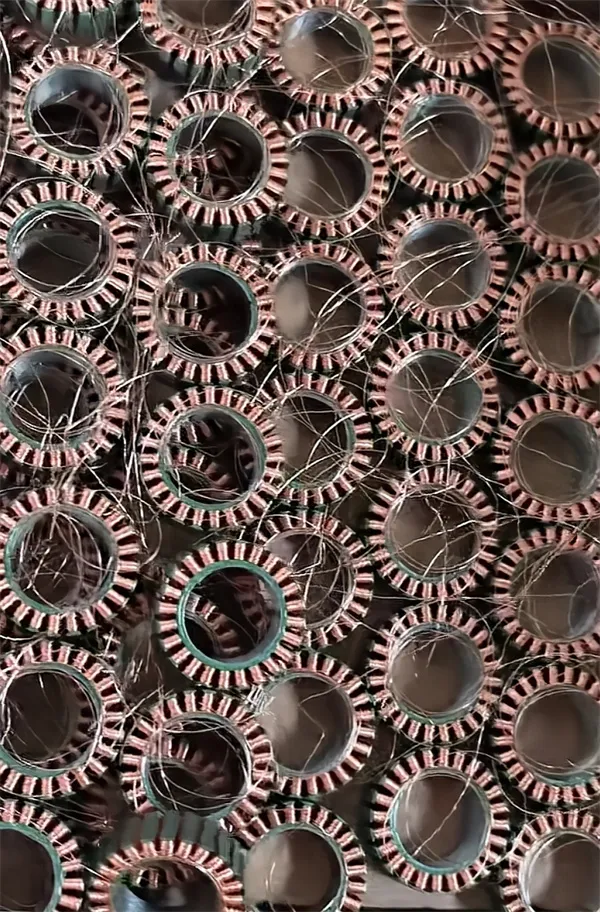
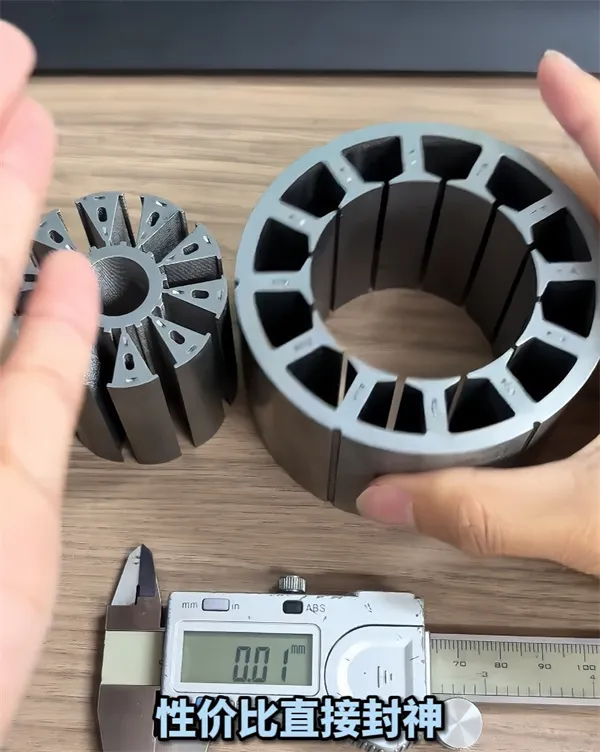
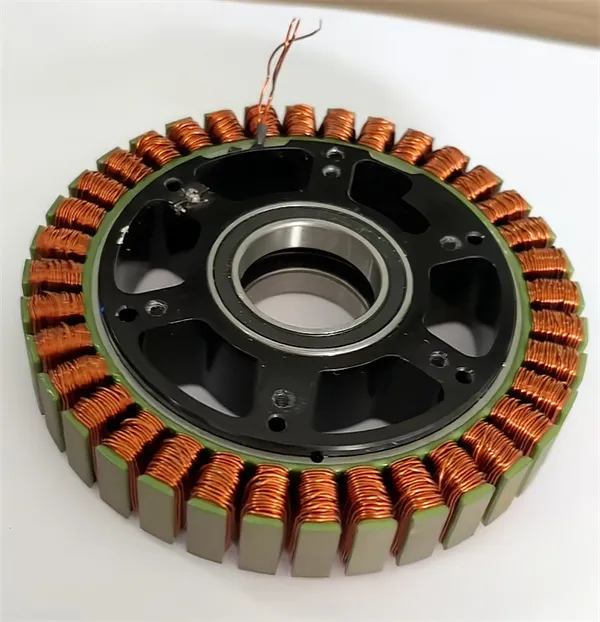
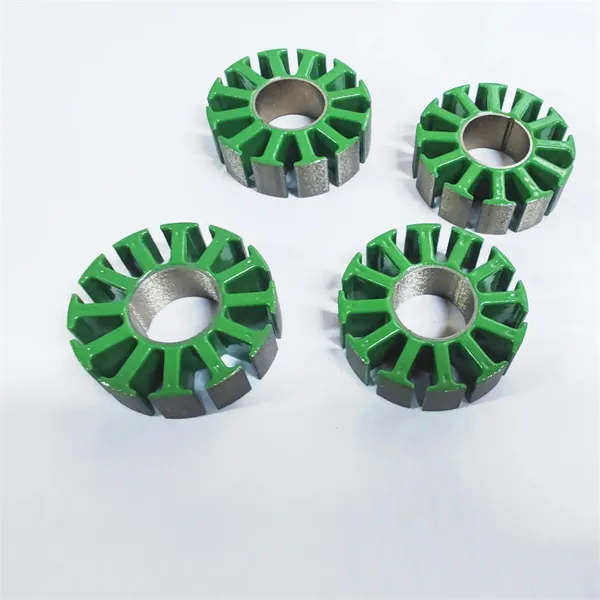
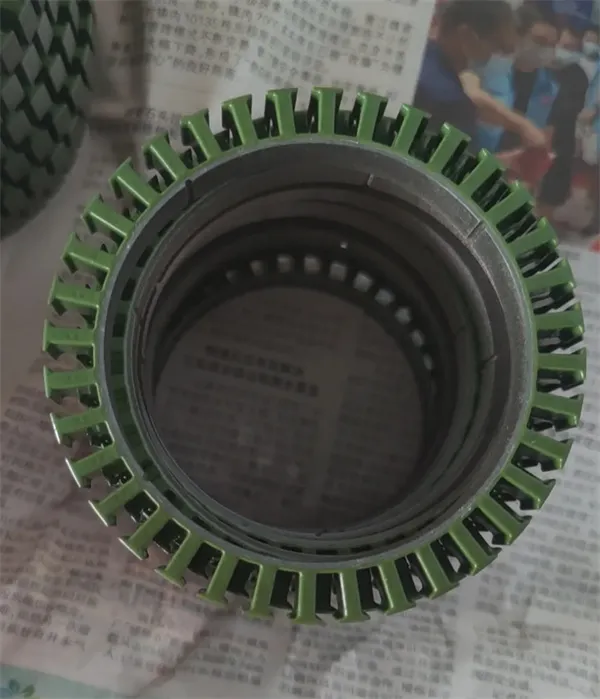
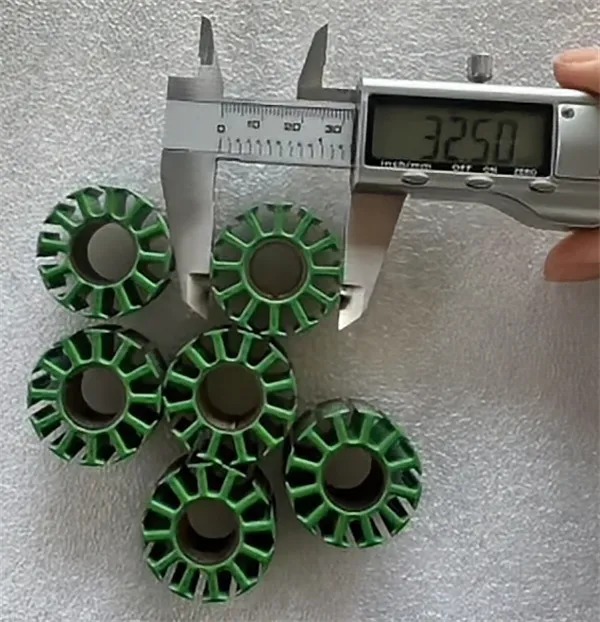
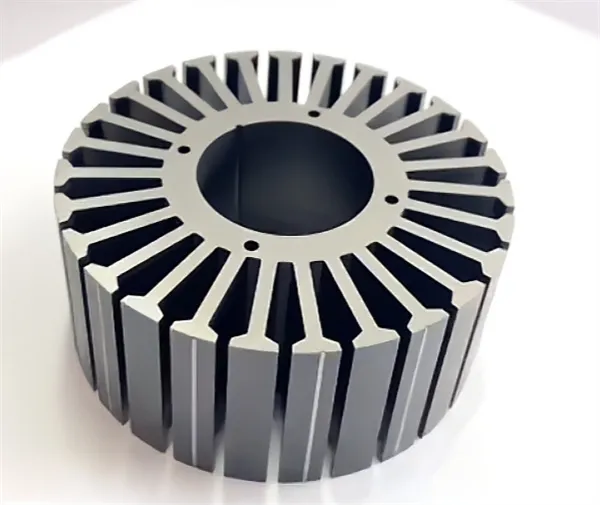
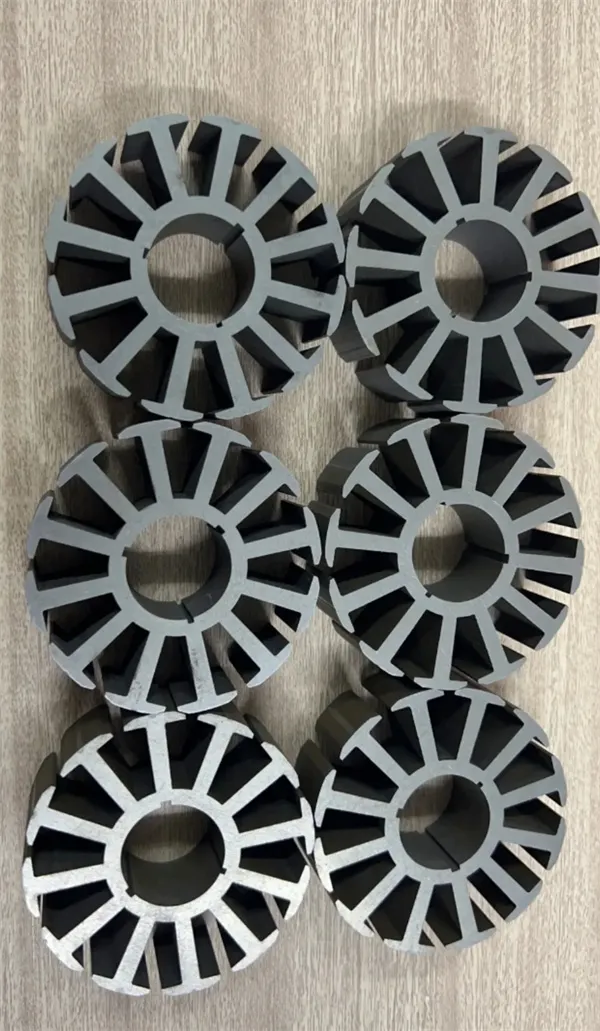
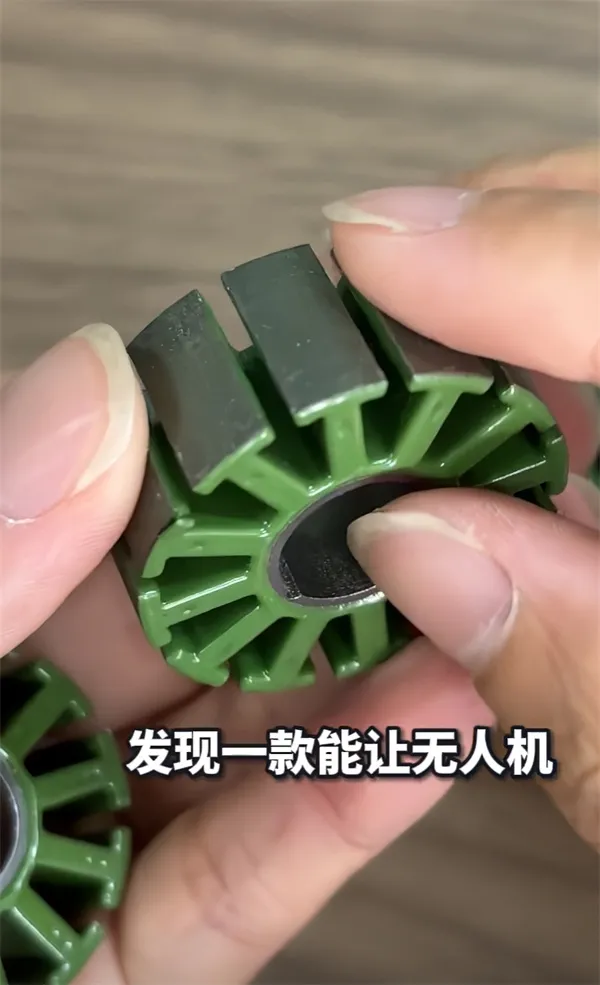
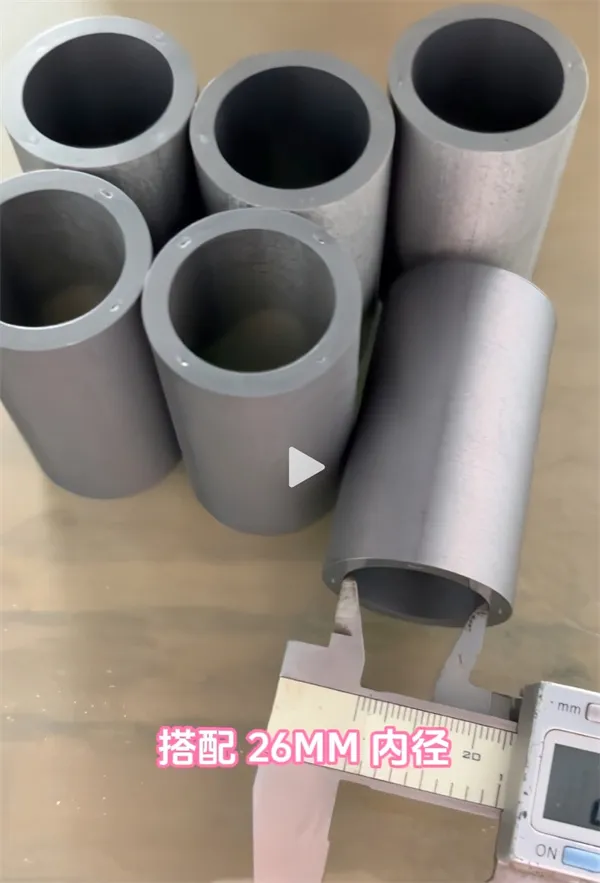
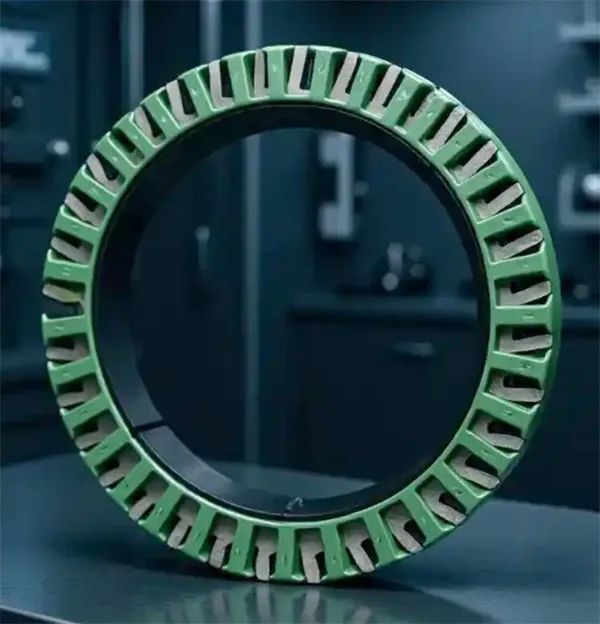
I. Perché i motori dei droni di fascia alta favoriscono fortemente le soluzioni "auto-colleganti".
I metodi tradizionali di impilamento di statore e rotore (come linguette ad incastro, saldatura a punti o incollaggio con colla) sono ampiamente utilizzati nei motori standard. Tuttavia, nelle condizioni operative ad alta velocità, alta frequenza e alta densità di potenza dei droni, la tecnologia di auto-incollaggio offre innegabili vantaggi fisici e di elaborazione:
1. Eliminazione delle strutture ridondanti per massimizzare il fattore di riempimento degli slot
Rimuovendo gli interblocchi e i cordoni di saldatura, il circuito magnetico diventa più fluido e lo spazio effettivo all'interno delle cave dello statore viene completamente liberato. Come processore, possiamo trattare le pareti interne della cava in modo che siano eccezionalmente lisce e uniformi, creando le condizioni ideali per un avvolgimento con un fattore di riempimento della cava elevato, consentendo al motore di gestire correnti e coppie più elevate all'interno dello stesso volume.
2. Scatenare le prestazioni ad alta frequenza dell'acciaio al silicio ultrasottile da 0,10 mm
Per sopprimere le perdite per correnti parassite causate dai campi magnetici alternati ad alta frequenza nei motori dei droni, l’industria adotta ampiamente specifiche ultrasottili come 0,10 mm. L'autoincollaggio si basa su uno strato di vernice isolante estremamente sottile che reticola sotto pressatura termica, evitando i danni da deformazione meccanica causati dalla rivettatura tradizionale e preservando perfettamente le proprietà di bassa perdita del materiale.
3. Struttura integrale per resistere alle vibrazioni ad alta frequenza e alle forze centrifughe
I nuclei autoleganti pressati termicamente formano una robusta struttura monolitica a livello molecolare. Durante la rotazione ad alta velocità di decine di migliaia di giri al minuto o durante le brusche transizioni di assetto (come le manovre FPV aggressive), viene impedito lo spostamento microscopico dell'interstrato, riducendo efficacemente il rumore elettromagnetico e la risonanza meccanica.
II. Inventario materiali premium: supporto senza tempi di attesa per ricerca e sviluppo di fascia alta
Molti team di ricerca e sviluppo motori hanno difficoltà durante la fase di prototipazione a causa dei lunghi tempi di approvvigionamento o dell'indisponibilità di piccoli lotti per materiali di alto livello. Per aiutare i clienti a convalidare rapidamente le massime prestazioni, Youyou Company mantiene scorte regolari dei seguenti materiali magnetici morbidi di fascia alta per una pronta pressatura termica autoadesiva:
| Modello materiale | Proprietà del materiale principale | Tipico scenario di applicazione dei droni |
|---|---|---|
| JFE10JNEX900 Acciaio ultrasottile ad alto contenuto di silicio da 0,10 mm |
Perdita di ferro ad alta frequenza estremamente bassa
Alta induzione magnetica ed efficienza
|
Corse FPV/Alta velocità
Risolve il grave riscaldamento e smagnetizzazione del motore sotto ESC ad alta frequenza. |
| VACVACODUR 49Lega tedesca VAC cobalto-ferro |
Bs fino a 2,3 T di flusso magnetico di saturazione
Massima densità di potenza e coppia
|
Logistica pesante/industriale
Persegue la massima spinta e rapporto peso/potenza nei volumi più ristretti. |
III. Dalla prototipazione alla produzione di massa: 4 controlli ingegneristici fondamentali
In quanto fabbrica di lavorazione di nuclei di ferro, la trasformazione dei progetti in prodotti fisici di alta qualità si basa su processi di produzione rigorosi e controllati con precisione:
Controllo preciso del trabocco della resina a fessura
La vernice autoadesiva scorre durante la pressatura termica. Profili di pressione o temperatura errati dello stampo possono causare il traboccamento della resina in eccesso nelle fessure dello statore, creando microbave che rischiano di graffiare i fili magnetici.
Soluzione per l'impianto: utilizzo di attrezzature di pressatura anti-traboccamento con slot progettate su misura e curve di polimerizzazione a gradini per controllare il traboccamento a livello di micron.
Bavature sui bordi del foglio ultrasottile da 0,10 mm e isolamento interstrato
Quando si utilizzano lamiere sottili ad alte prestazioni come JFE 10JNEX900 o VACODUR 49, le bave sui bordi possono cortocircuitare l'isolamento adesivo interstrato.
Soluzione per l'impianto: adozione di lavorazioni meccaniche di precisione senza stress e processi post-micro-sbavatura per garantire l'accuratezza della forma della lamiera mantenendo allo stesso tempo la resistenza di isolamento elettrico standard.
Resistenza alla temperatura e resistenza al taglio a caldo
In condizioni di spinta estrema o di volo stazionario prolungato, la temperatura interna del motore del drone può raggiungere i 120℃–150℃. Una valutazione termica insufficiente causa il cedimento strutturale del nucleo.
Soluzione per l'impianto: selezione rigorosa di rivestimenti autoadesivi di classe H (180 ℃) e superiore, supportati da test di resistenza al taglio a caldo durante i cicli di produzione.
Controllo della concentricità e dell'equilibrio dinamico
La concentricità e il parallelismo dell'impilamento influiscono direttamente sui livelli di vibrazione (come l'effetto gelatina nelle riprese aeree).
Soluzione per l'impianto: utilizzo di mandrini di posizionamento ad alta precisione e maschere di bloccaggio dedicate durante la polimerizzazione termica per limitare la concentricità di impilamento dei lotti rigorosamente entro 0,01 mm–0,02 mm.
IV. Youyou Company: la tua soluzione personalizzata per l'autoincollaggio
In qualità di stabilimento esperto di produzione di anime in ferro di precisione, Youyou Company comprende profondamente le esigenze principali dei team di ricerca e sviluppo di droni: risposta rapida, alta precisione e qualità tracciabile.
Prototipazione ad attesa zero
Inventario immediato di 10JNEX900 e VACODUR 49 per una rapida consegna di campioni tecnici.
Geometrie complesse
Esperienza in acciai ultrasottili, cave oblique e pressatura termica di statori segmentati.
Parametri di processo
Monitoraggio della temperatura, della pressione e del tempo in tempo reale per una coerenza senza pari.
Informazioni sulla tua azienda
In qualità di produttore specializzato nella laminazione del nucleo del motore, Youyou Company fornisce soluzioni di precisione per statore e rotore di droni progettate per superare i limiti termici, le perdite di correnti parassite e lo stress centrifugo strutturale nei motori brushless per droni e UAV ad alto numero di giri, unità da corsa FPV e propulsori aerei con carico utile pesante. Integrando l'acciaio al silicio ultrasottile JFE 10JNEX900 da 0,10 mm in stock e le leghe di ferro-cobalto VAC VACODUR 49 ad alta saturazione con la prototipazione del nucleo del motore per elettroerosione a filo a basso stress e la tecnologia dello statore autolegante nello stampo Backlack, consentiamo agli ingegneri globali di azionamenti di droni di ottenere il massimo riempimento degli slot, percorsi magnetici senza stress e prestazioni superiori di spinta-peso.
Pronto a migliorare lo statore del motore del tuo drone e il nucleo del rotore con il collegamento del backlack?
Invia le specifiche di progettazione del motore del drone o i disegni di laminazione per una valutazione completa di fattibilità DFM, una consulenza sull'autoincollaggio dei backlack o una prototipazione rapida (tempi di consegna di 5-7 giorni utilizzando 10JNEX900 / VACODUR 49 in stock tramite elettroerosione a filo a basso stress).