I utvecklingen av drönare för konsumentflygfotografering, FPV-racingdrönare och industriella jordbruks- eller logistik-UAV är ingenjörer ständigt låsta i en kapplöpning mot två kärnmått: hur man maximerar uteffekten inom en strikt begränsad vikt och volym, och hur man minimerar motortemperaturökning under långvarig svävning och tunga laster.
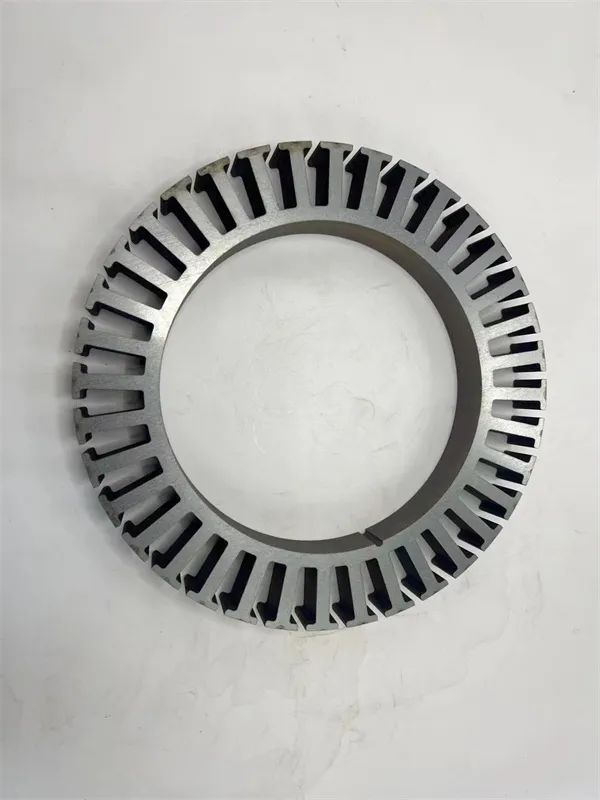
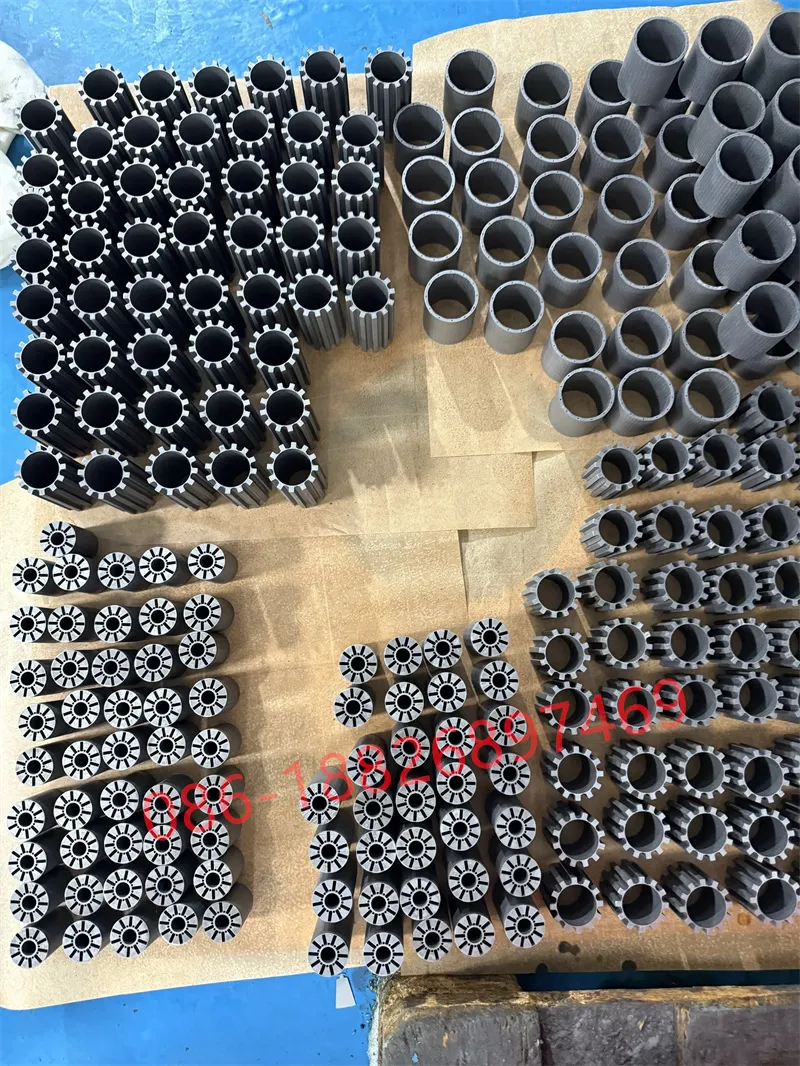
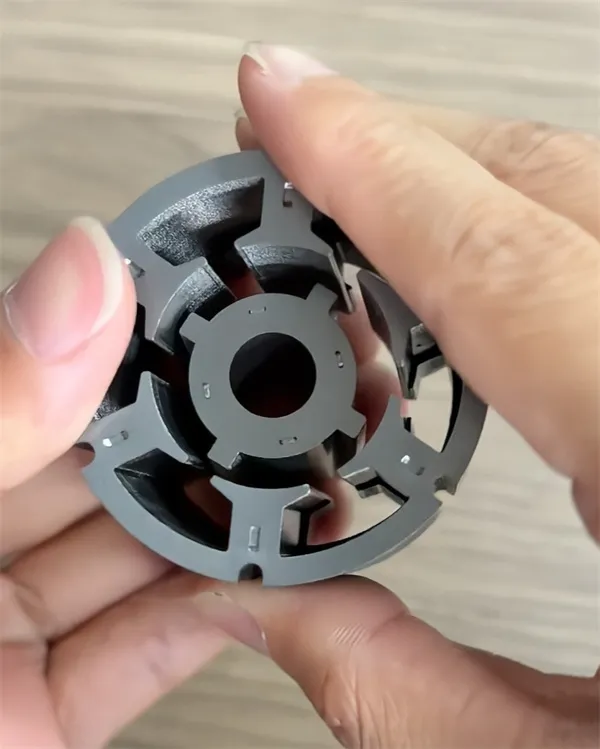
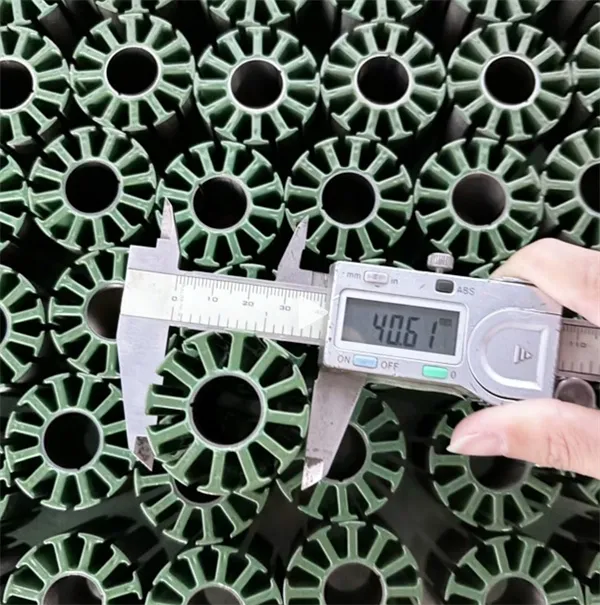
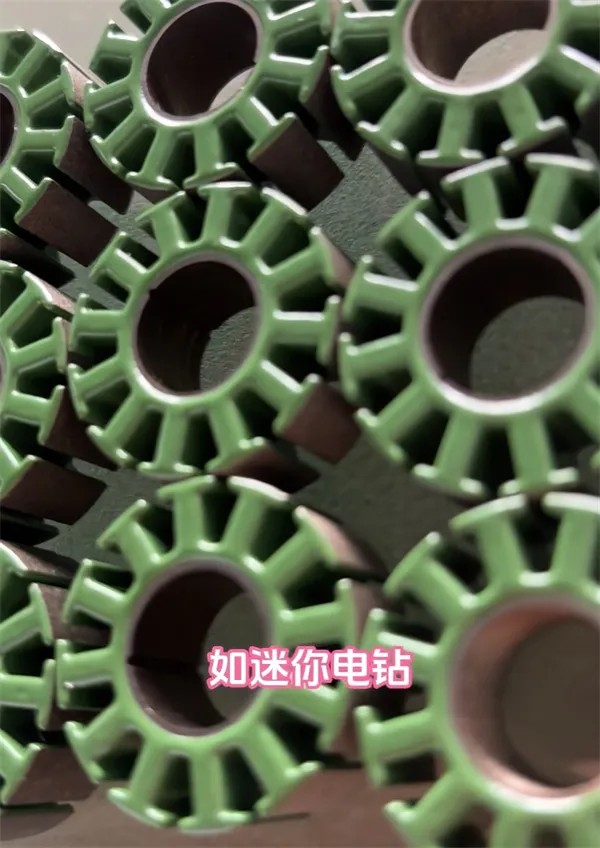
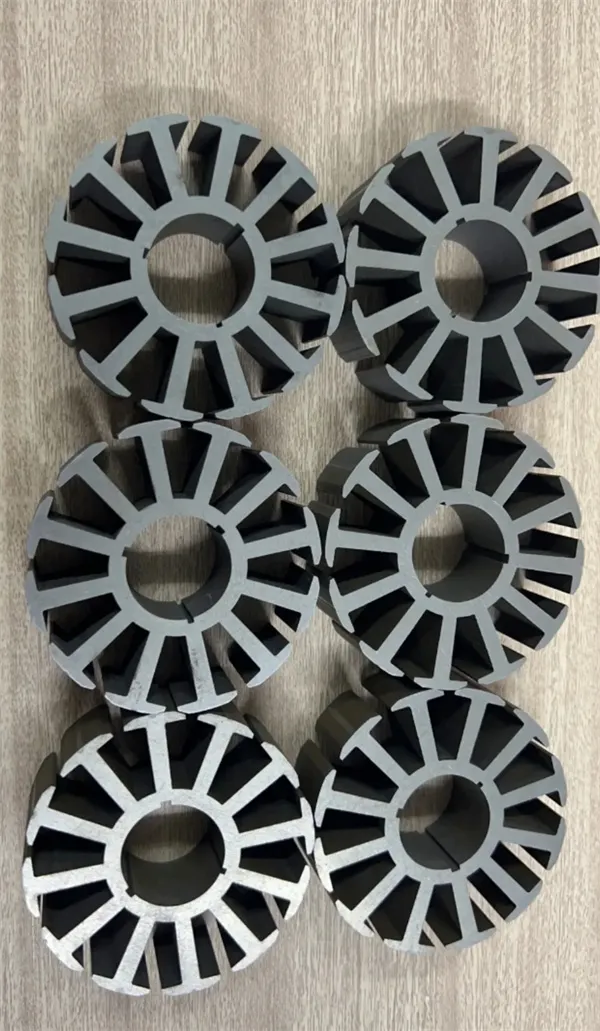
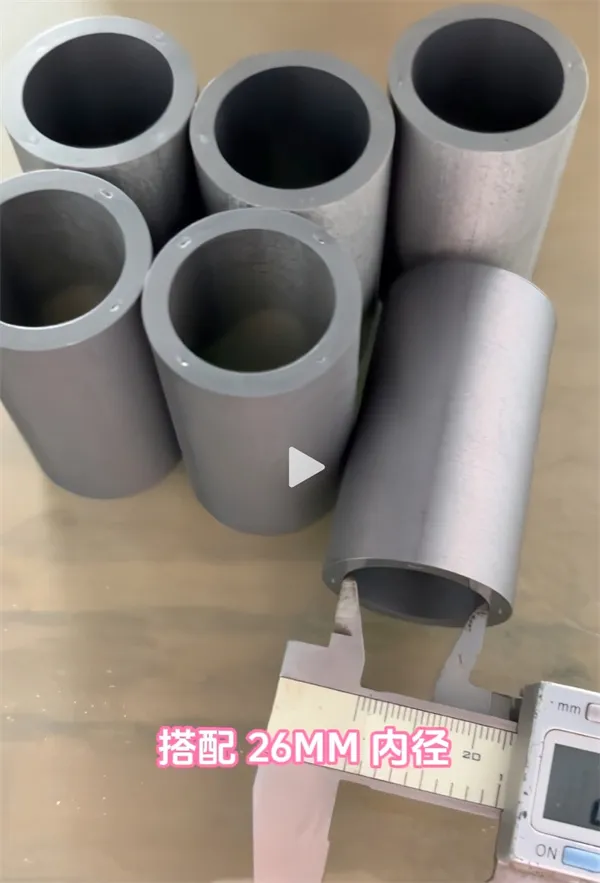
Som en specialiserad tillverkningsanläggning för precisionsmotorstator- och rotorkärnor (Youyou Company), tillbringar vi våra dagar i stämplingsverkstäder, termiska pressverktyg och testlaboratorier. Oftast diskuterar vi med motoriska FoU-team hur man kan bryta igenom flaskhalsar i motorprestanda med början direkt från "hjärtat" av motorn - statorn och rotorkärnan.
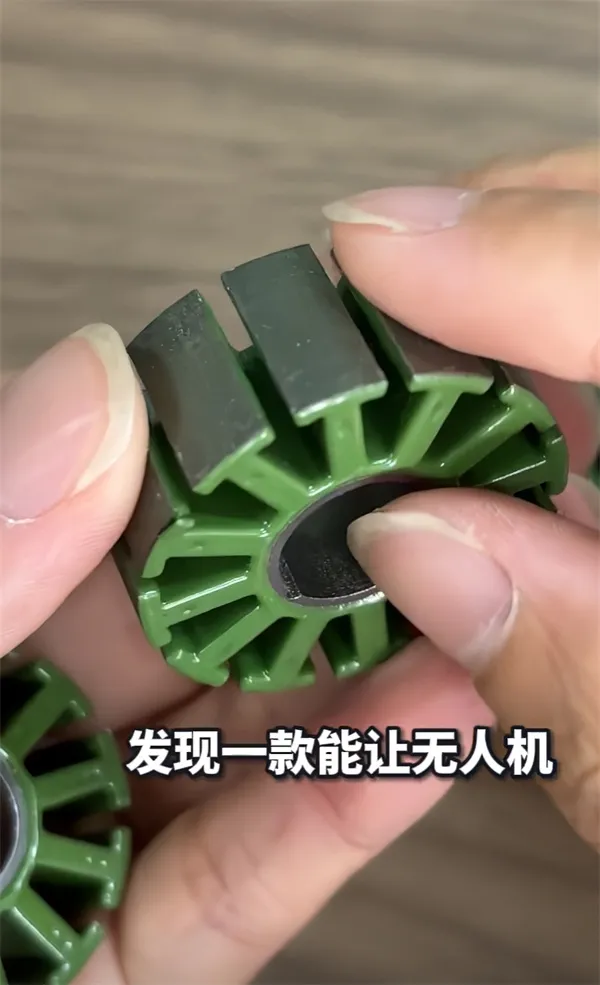
När efterfrågan på höga rotationshastigheter, hög effekttäthet och lätta konstruktioner i drönare växer exponentiellt, visar traditionella staplingsmetoder sina gränser. Ett ökande antal banbrytande projekt går helt över till Self-Bonding Stator & Rotor-lösningar. Men i den faktiska implementeringen finner vi att: Även med självbindande teknologi leder mindre skillnader i bearbetningsdetaljer till betydande variationer i bänktesttemperaturhöjning, högfrekvenseffektivitet och strukturell tillförlitlighet.
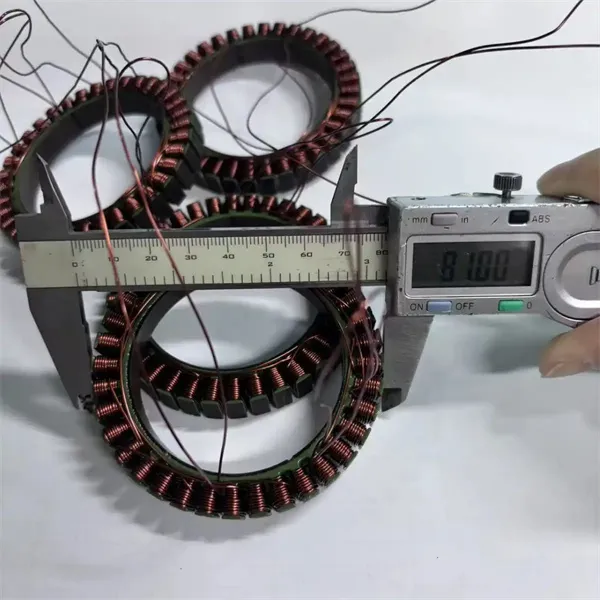
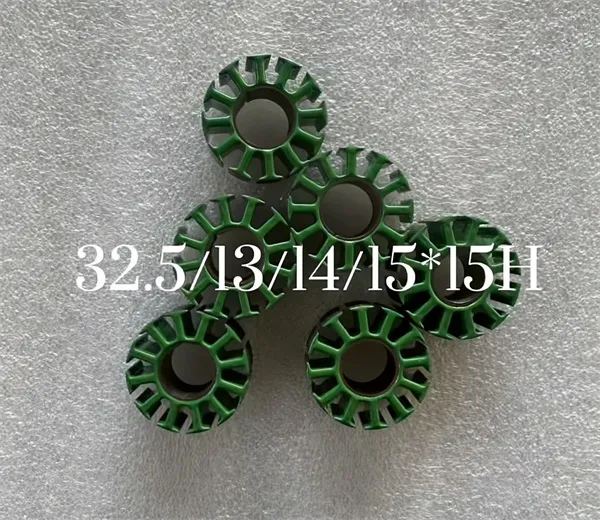
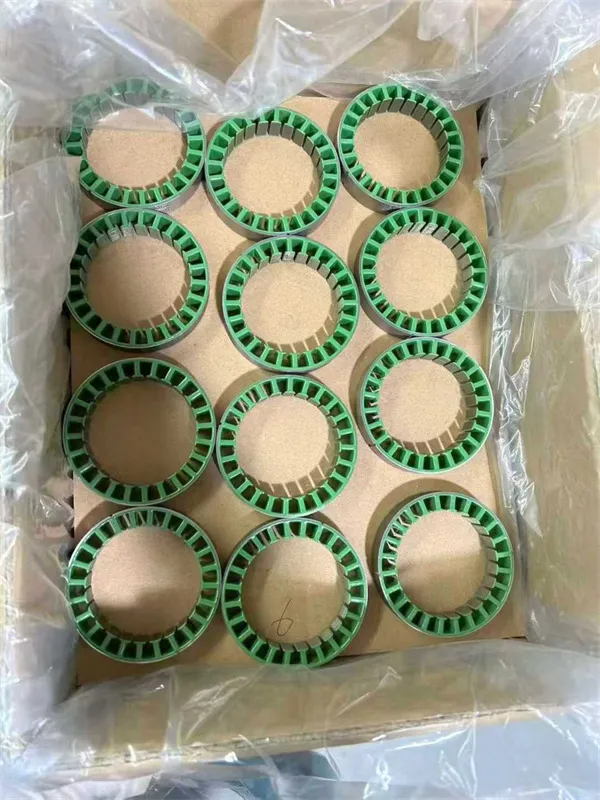
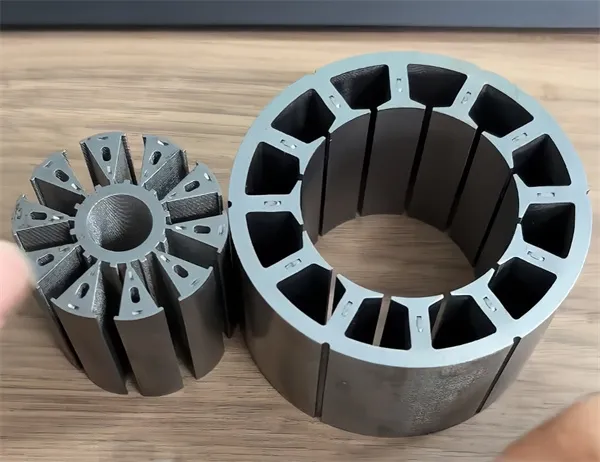
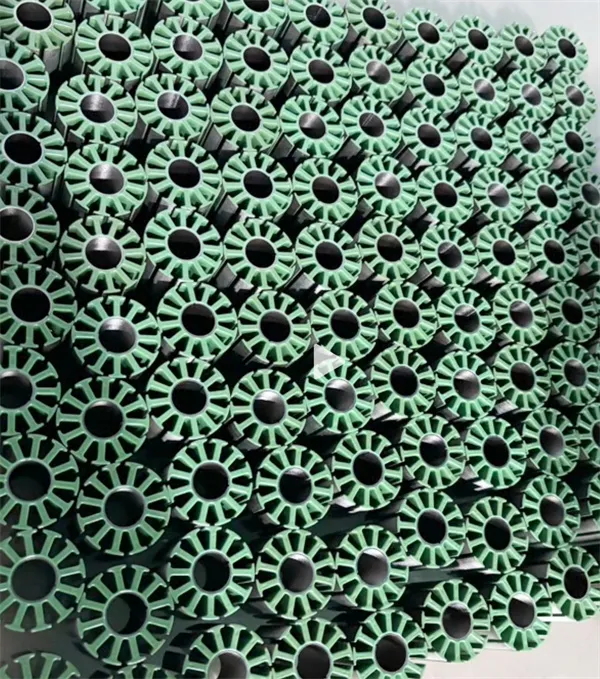
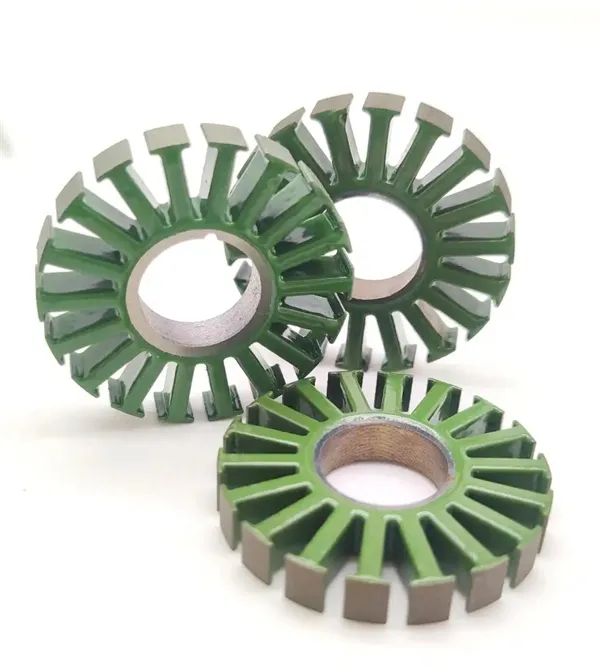
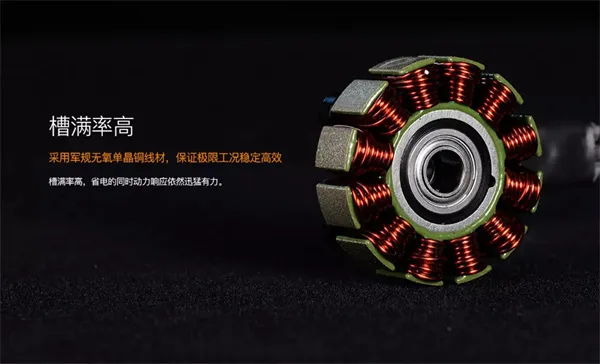
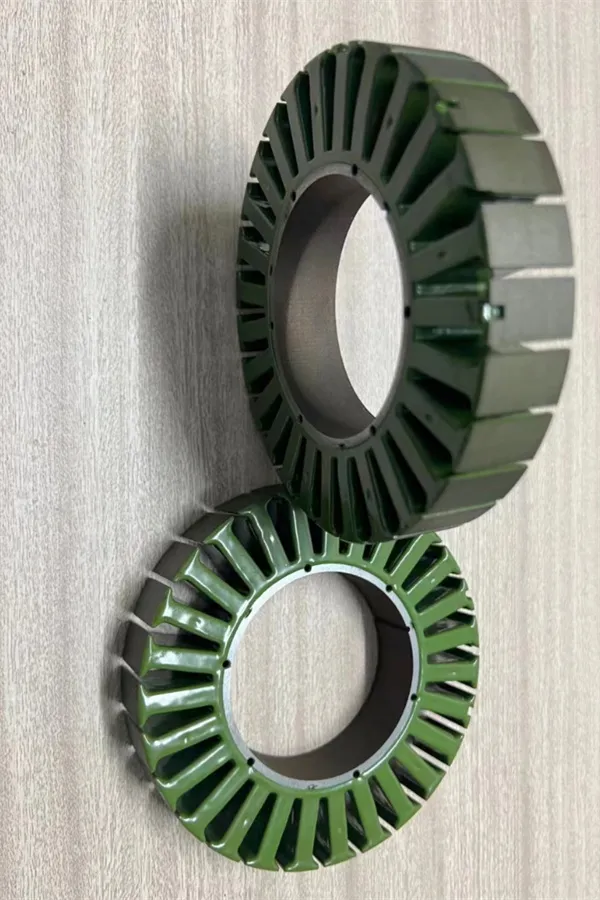
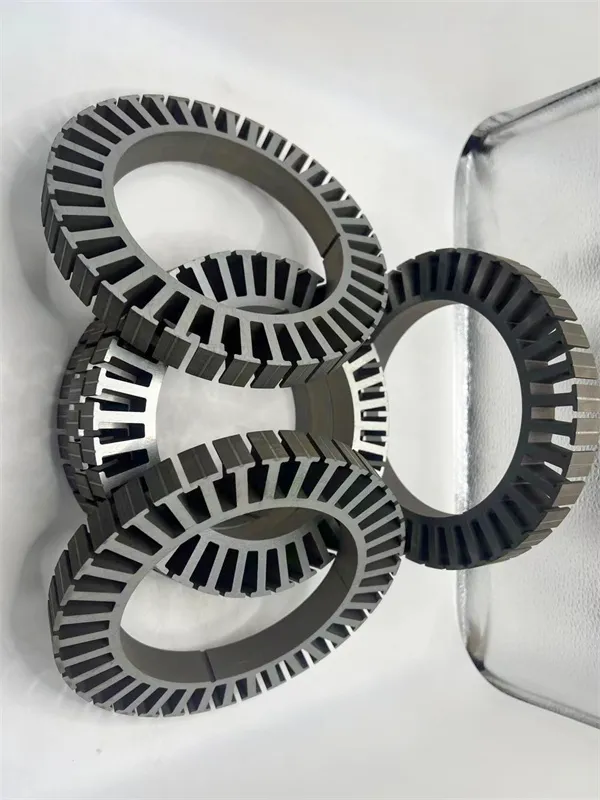
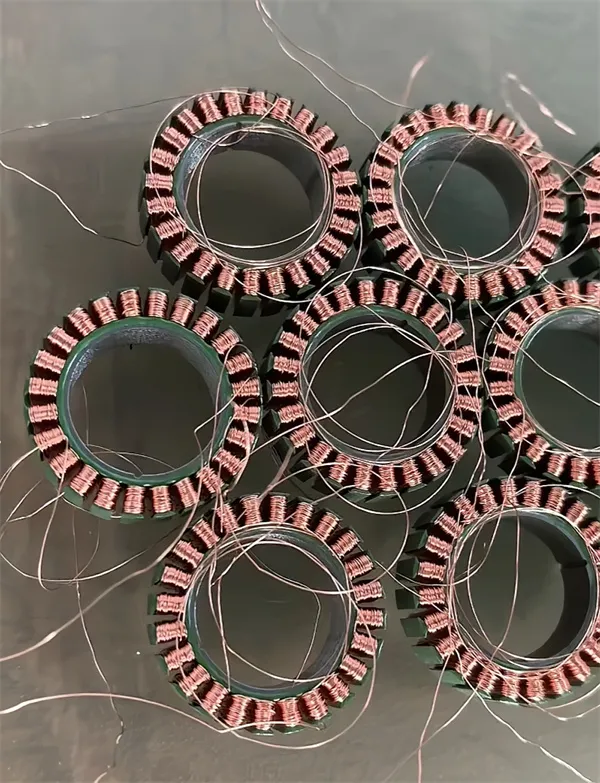
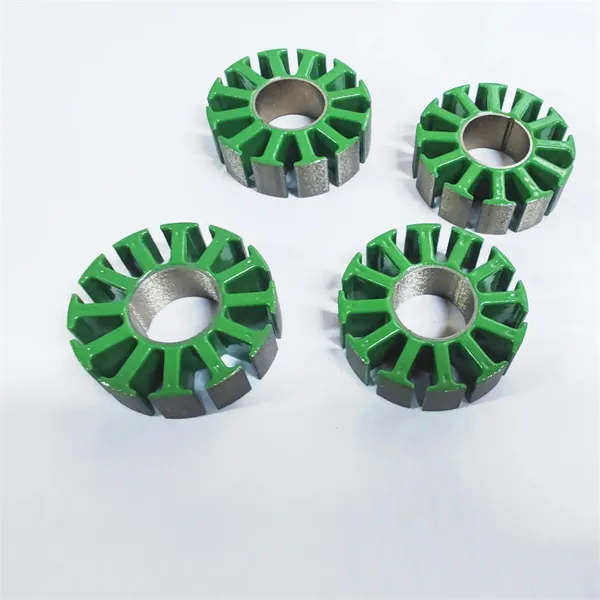
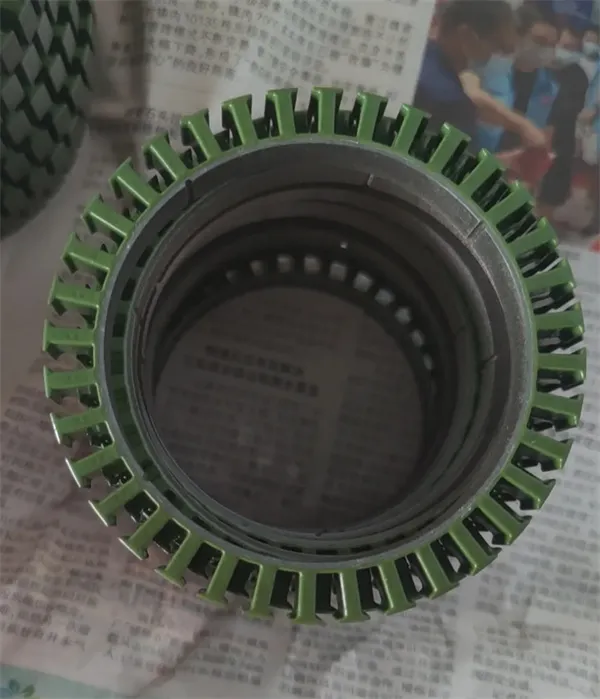
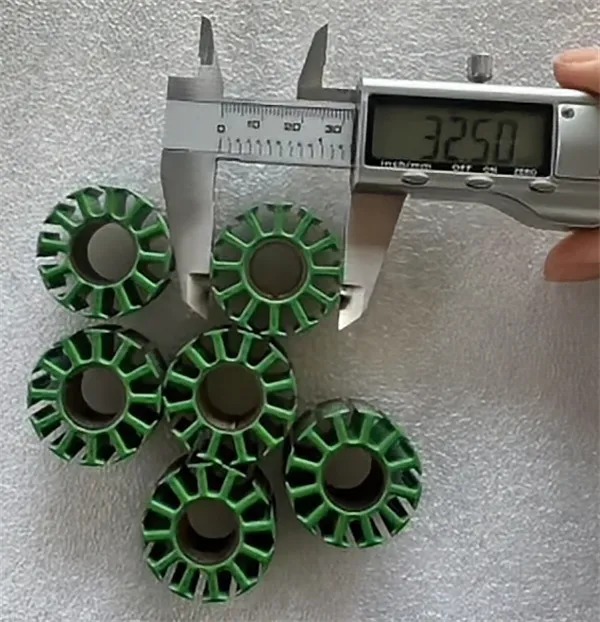
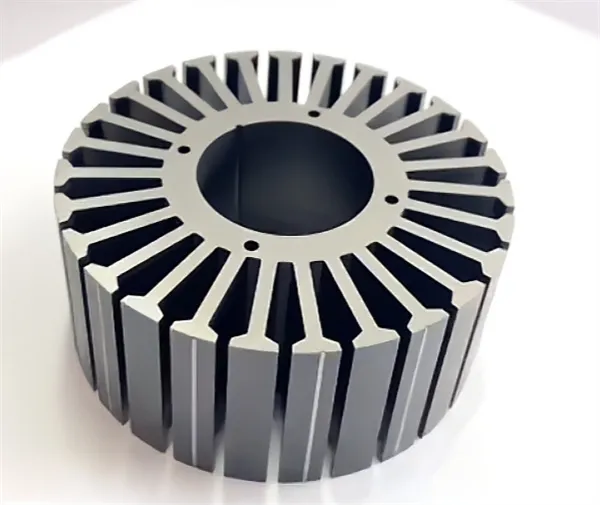
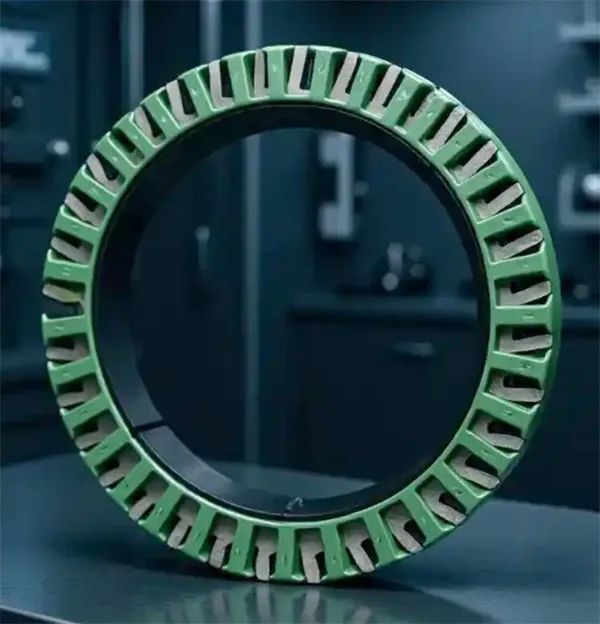
I. Varför avancerade drönarmotorer starkt föredrar "självbindande" lösningar
Traditionella stator- och rotorstaplingsmetoder (såsom sammanlåsande flikar, punktsvetsning eller limbindning) används ofta i standardmotorer. Under drönares driftförhållanden med hög hastighet, hög frekvens och hög effekttäthet erbjuder självbindande teknologi obestridliga bearbetnings- och fysiska fördelar:
1. Eliminera redundanta strukturer för att maximera luckfyllningsfaktorn
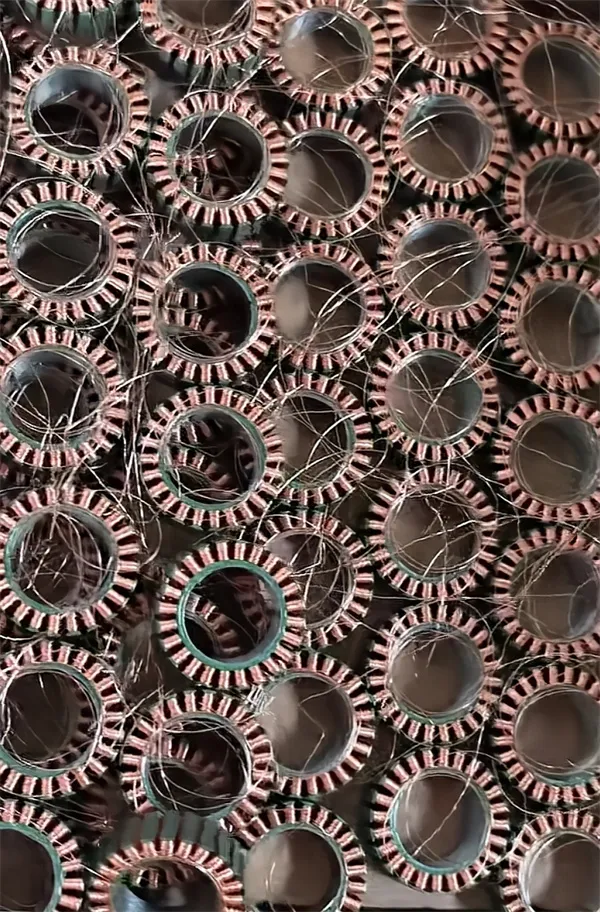
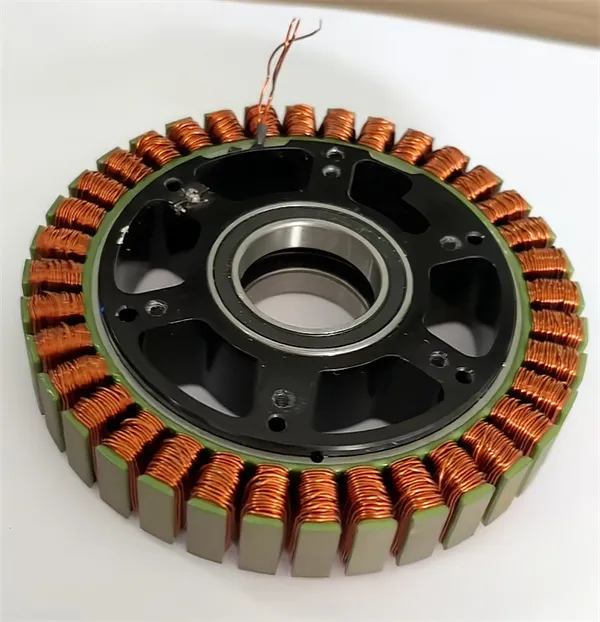
Genom att ta bort förreglingar och svetssömmar blir magnetkretsen jämnare och det effektiva utrymmet inuti statorslitsarna frigörs helt. Som processor kan vi behandla de inre spårväggarna för att vara exceptionellt släta och enhetliga, vilket skapar idealiska förhållanden för lindning med hög spårfyllningsfaktor, vilket gör att motorn kan hantera högre strömmar och vridmoment inom samma volym.
2. Släpp lös högfrekvensprestandan hos 0,10 mm ultratunt silikonstål
För att undertrycka virvelströmsförluster orsakade av högfrekventa alternerande magnetfält i drönarmotorer, antar industrin i stor utsträckning ultratunna specifikationer som 0,10 mm. Självbindning förlitar sig på ett extremt tunt isolerande lackskikt som tvärbinds under termisk pressning, vilket undviker mekaniska deformationsskador som orsakas av traditionell nitning och perfekt bevarar materialets lågförlustegenskaper.
3. Integrerad struktur för att motstå högfrekventa vibrationer och centrifugalkrafter
Termiskt pressade självbindande kärnor bildar en robust monolitisk struktur på molekylär nivå. Under höghastighetsrotation av tiotusentals varv per minut eller hårda attitydövergångar (som aggressiva FPV-manövrar), förhindras mikroskopisk mellanskiktsförskjutning, vilket effektivt minskar elektromagnetiskt brus och mekanisk resonans.
II. Premiummateriallager: Zero-Wait Support för avancerad FoU
Många motor-Fo-team kämpar under prototypfasen på grund av långa ledtider för inköp eller otillgänglighet i små partier för material av högsta klass. För att hjälpa kunder att snabbt validera den ultimata prestandan, har Youyou Company ett regelbundet lager av följande avancerade mjuka magnetiska material för snabb självbindande termisk pressning:
| Materialmodell | Kärnmaterialegenskaper | Typiskt scenario för drönarapplikation |
|---|---|---|
| JFE 10JNEX900 0,10 mm ultratunt högkiselstål |
Extremt låg högfrekvent järnförlust
Hög magnetisk induktion och effektivitet
|
FPV Racing/Höghastighet
Löser svår motoruppvärmning och avmagnetisering under högfrekventa ESC:er. |
| VAC VACODUR 49Tysk VAC kobolt-järnlegering |
Bs upp till 2,3T mättnadsmagnetiskt flöde
Maximal effekttäthet och vridmoment
|
Tung Logistik/Industri
Strävar efter det ultimata dragkraften och kraft-till-vikt-förhållandet i snäva volymer. |
III. Från prototyptillverkning till massproduktion: 4 kärntekniska kontroller
Som en fabrik för bearbetning av järnkärnor förlitar sig förvandling av ritningar till fysiska produkter av hög kvalitet på strikta, precisionskontrollerade tillverkningsprocesser:
Exakt spårhartsöverflödeskontroll
Självhäftande lack flyter under termisk pressning. Felaktigt formtryck eller temperaturprofiler kan göra att överflödig harts rinner över i statorslitsar, vilket skapar mikrograder som riskerar att repa magnettrådar.
Anläggningslösning: Använder specialdesignade slits-anti-overflow-pressverktyg och stegvisa härdningskurvor för att kontrollera överflödet till mikronnivån.
0,10 mm ultratunna plåtkantsgrader och mellanskiktsisolering
När man använder högpresterande tunna plåtar som JFE 10JNEX900 eller VACODUR 49, kan kantgrader kortsluta mellanskiktets limisolering.
Anläggningslösning: Antagande av stressfri precisionsbearbetning och eftermikrogradningsprocesser för att garantera plåtformens noggrannhet samtidigt som standardmotståndet mot elektrisk isolering bibehålls.
Temperaturbeständighet och skjuvhållfasthet
Under extrem dragkraft eller långvarig svävning kan den interna drönarmotortemperaturen stiga till 120℃–150℃. Otillräcklig termisk klassificering orsakar strukturellt fel på kärnan.
Anläggningslösning: Strikt val av klass H (180 ℃) och högre högtvärbindande självbindande beläggningar, med stöd av varmskjuvhållfasthetstestning under produktionskörningar.
Koncentricitet och dynamisk balanskontroll
Staplingskoncentricitet och parallellitet påverkar vibrationsnivåerna direkt (som "jelloeffekt" i flygbilder).
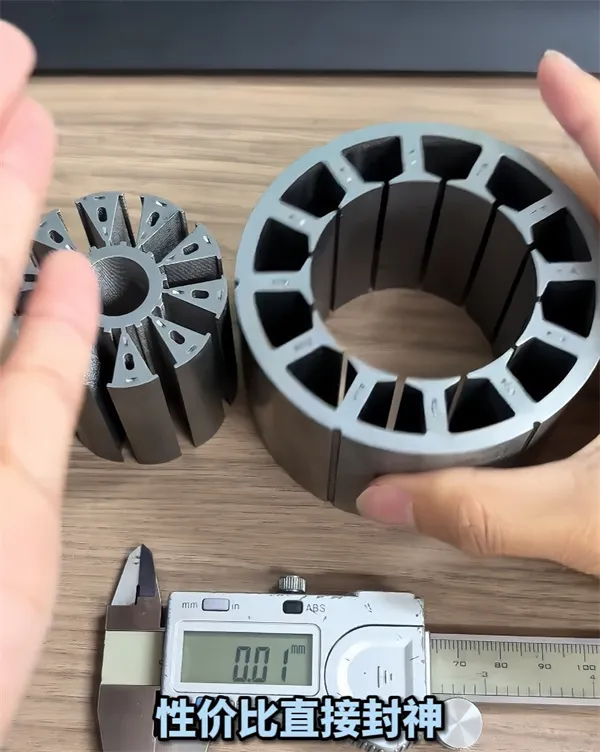
Anläggningslösning: Använd högprecisionspositioneringsarborrar och dedikerade klämjiggar under termisk härdning för att begränsa satsstaplingskoncentriciteten strikt inom 0,01 mm–0,02 mm.
IV. Youyou Company: Din One-Stop Custom Self Bonding Solution
Som en erfaren fabrik för tillverkning av precisionsjärnkärnor, förstår Youyou Company djupt kärnkraven från drönares FoU-team: snabb respons, hög precision och spårbar kvalitet.
Zero-Wait Prototyping
Omedelbar inventering av 10JNEX900 och VACODUR 49 för snabb leverans av tekniska prover.
Komplexa geometrier
Expertis inom ultratunna stål, sneda slitsar och segmenterad termisk statorpressning.
Processparametrar
Temperatur-, tryck- och tidsövervakning i realtid för oöverträffad konsistens.
Om Youyou Company
Som en specialiserad tillverkare av motorkärnlaminering tillhandahåller Youyou Company precisionslösningar för drönarstator och rotorkärna konstruerade för att övervinna termiska gränser, virvelströmsförluster och strukturell centrifugalspänning i högvarvtals UAV- och drönarborstlösa motorer, FPV-racingdrivsystem och tunga bränsledrivlinor. Genom att integrera i lager 0,10 mm JFE 10JNEX900 ultratunt kiselstål och högmättnad VAC VACODUR 49 kobolt-järnlegeringar med lågspänningstråd EDM Motor Core Prototyping och Backlack In-Mould Self-Bonding Stator-teknologi, ger vi noll vägar för att uppnå globala drönarmotorer för maximala drönare och magneter. överlägsen dragkraft-till-vikt-prestanda.
Redo att höja din drönarmotorstator och rotorkärna med backlack bonding?
Skicka in dina drönarmotordesignspecifikationer eller lamineringsritningar för en omfattande DFM Feasibility Assessment, Backlack självbindande konsultation eller snabb prototypframställning (5–7 dagars ledtid med 10JNEX900/VACODUR 49 i lager via Low-Stress Wire EDM).